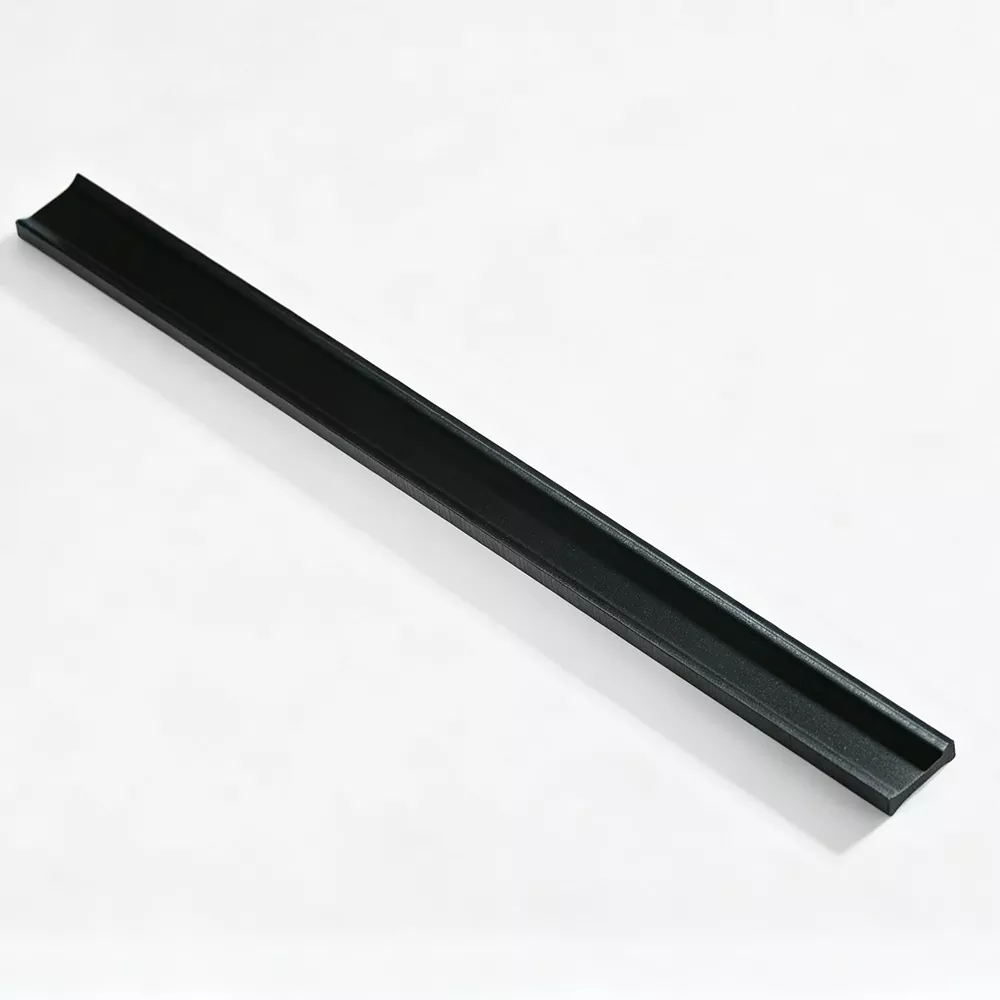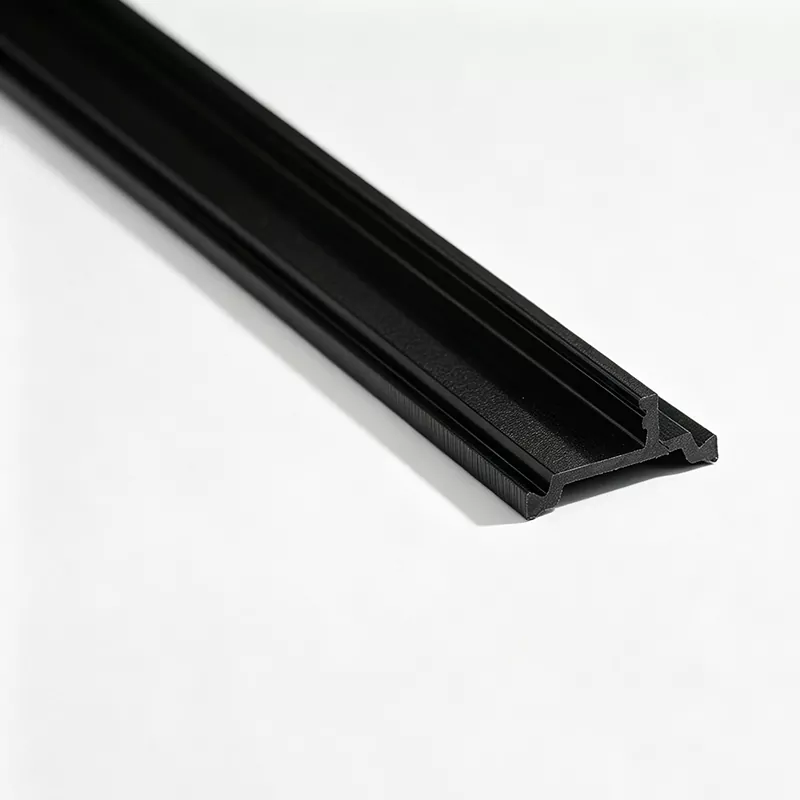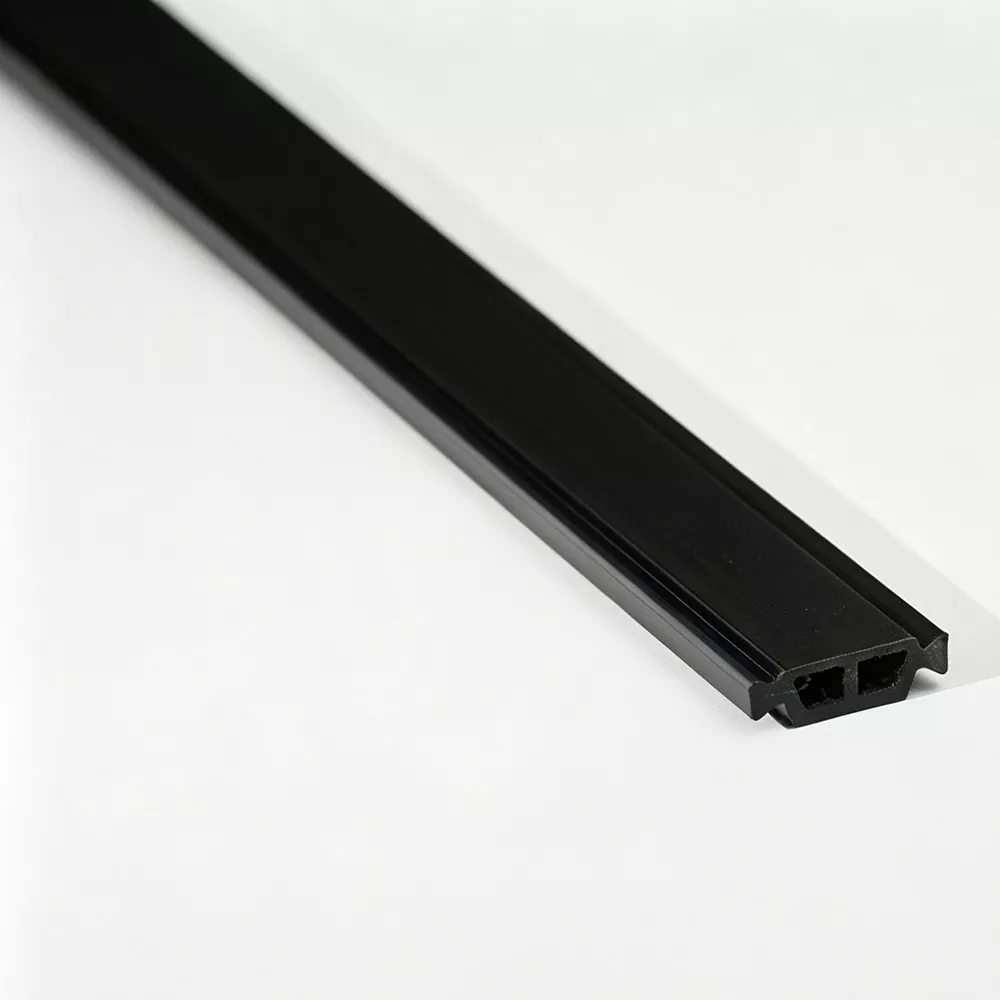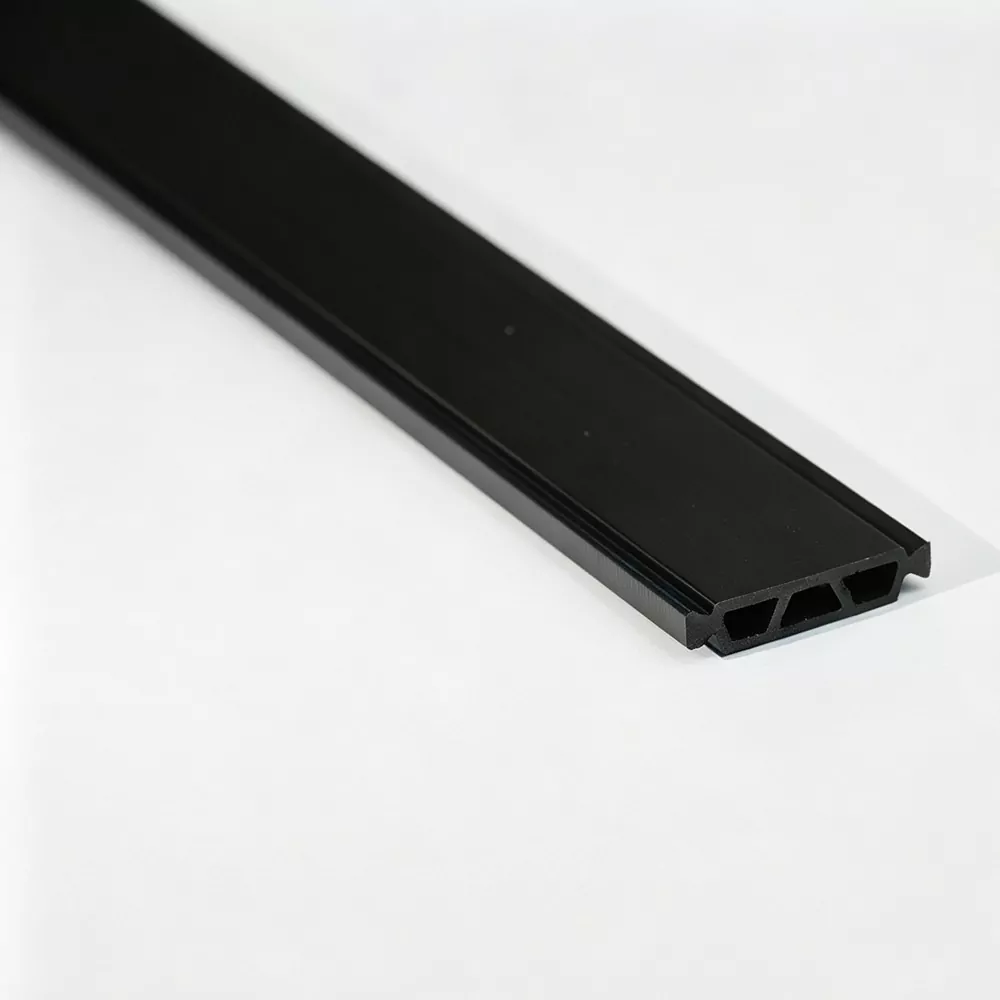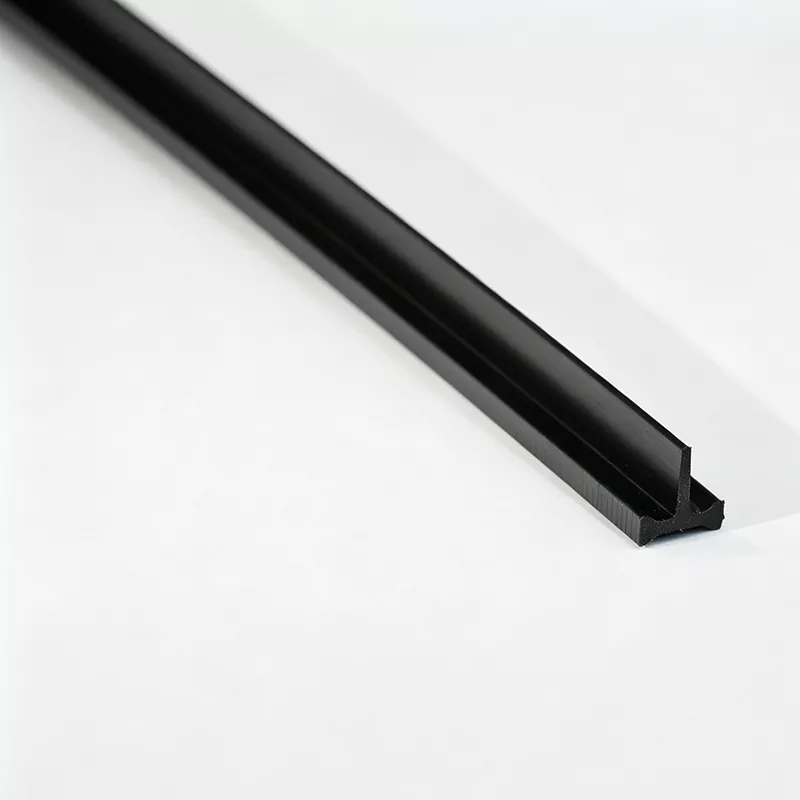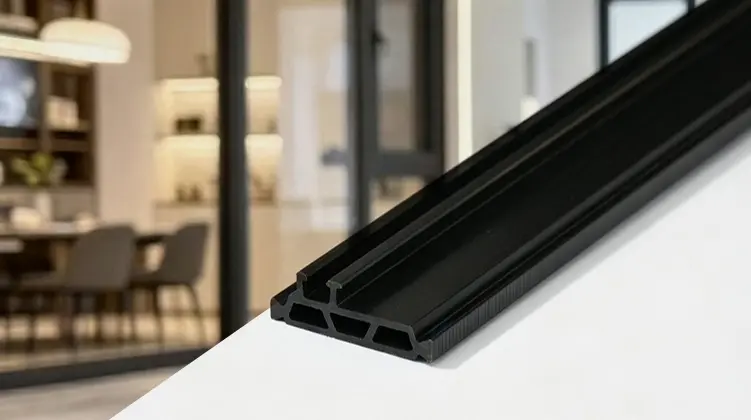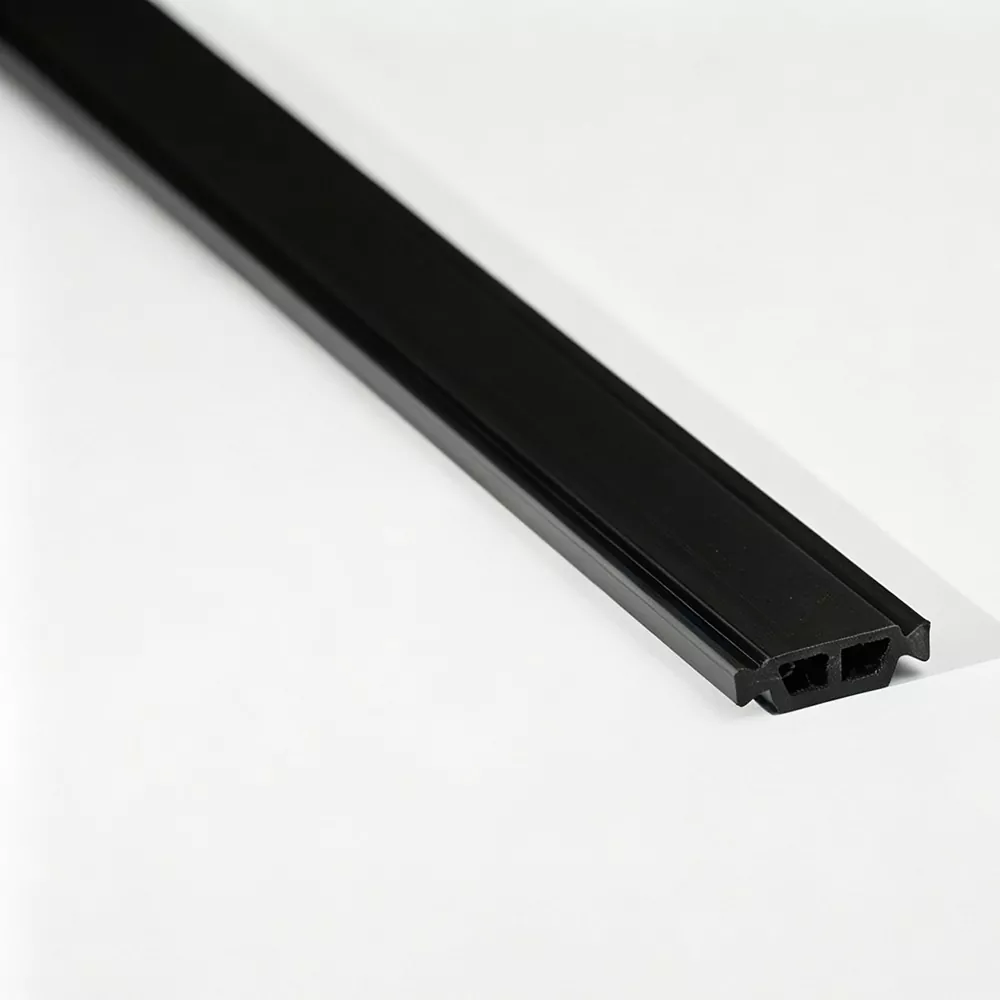
Tiras de ruptura térmicapara sistemas de alumínio termicamente quebrados dependem de mais do que um componente de baixa condutividade. O perfil de isolamento deve encaixar com precisão na cavidade de alumínio, permanecer mecanicamente encaixado durante a montagem e permanecer dimensionalmente estável durante o serviço. Este guia explica como funcionam os perfis PA66 GF25, como a extrusão de alumínio determina a seção, como as condições de produção afetam a consistência e quais detalhes técnicos devem ser revisados antes da finalização de uma especificação.
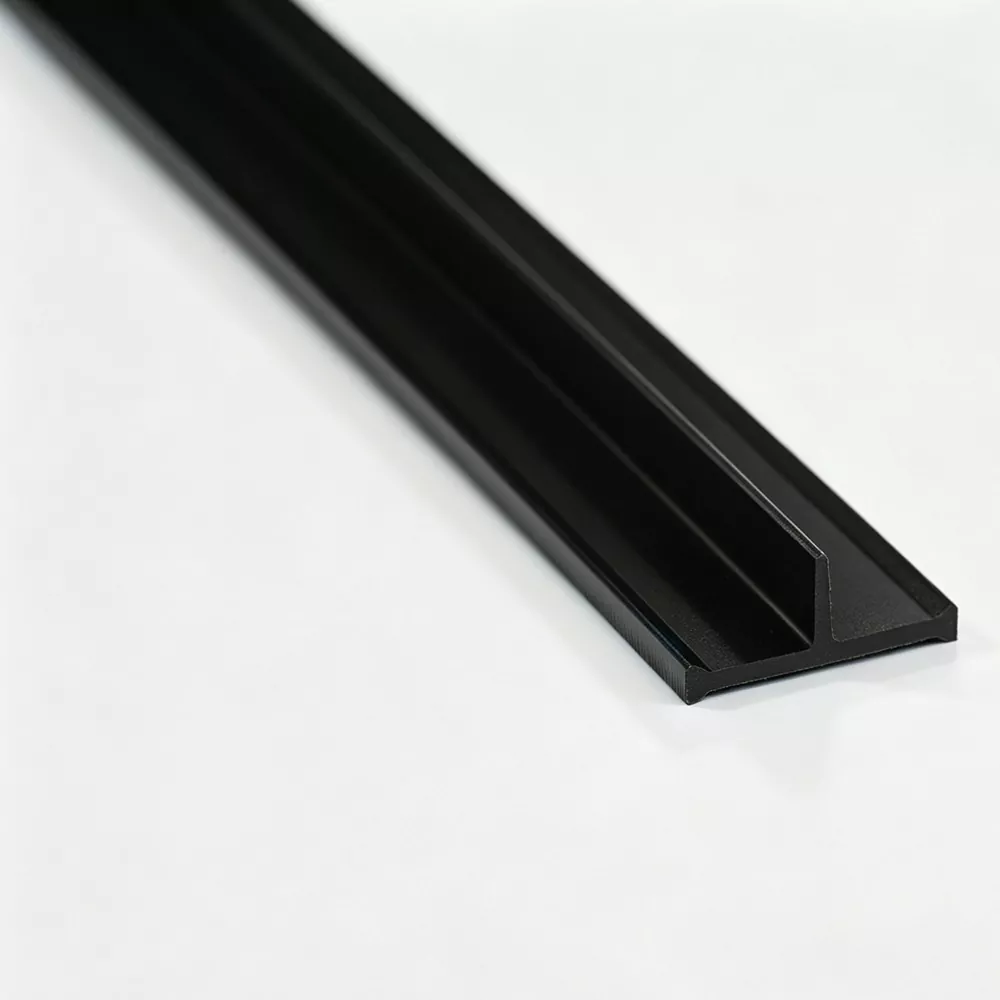
Para uma estrutura de alumínio quebrada termicamente, a seção isolante fica entre os membros de alumínio separados e interrompe a rota direta de transferência de calor metálico. O PA66 GF25 é adequado para esta função porque a matriz de náilon fornece uma barreira não metálica, enquanto o reforço de 25% de fibra de vidro adiciona a rigidez e a estabilidade dimensional necessárias para a montagem do perfil. O desempenho, entretanto, não é determinado apenas pelo material. A largura da cavidade, a profundidade da cavidade, a geometria da ranhura, o formato do travamento, a separação necessária, a espessura da tira e o método de inserção ou laminação influenciam a seleção da seção. Uma especificação confiável, portanto, começa com a extrusão de alumínio real e segue o componente através de considerações de extrusão, resfriamento, modelagem, corte, inspeção e montagem final.
Clique em uma seção abaixo para ir diretamente para o tópico que você precisa.
O alumínio é útil em janelas, portas e molduras de fachadas porque combina resistência estrutural com uma superfície de manutenção relativamente baixa. A sua elevada condutividade térmica também cria um desafio: quando os elementos interiores e exteriores de alumínio permanecem directamente ligados por metal, o calor pode viajar através da estrutura ao longo de um caminho condutor contínuo. Um projeto quebrado termicamente altera esse caminho colocando uma seção não metálica entre os componentes de alumínio separados.
O propósito deTiras de ruptura térmicaportanto, não é simplesmente “preencher uma lacuna”. O perfil inserido deve manter uma separação controlada e ao mesmo tempo funcionar como interface estrutural. Deve permanecer assentado dentro da cavidade de alumínio, resistir aos movimentos causados pelas forças de montagem e preservar a geometria exigida pela moldura acabada. A função térmica e a função mecânica estão interligadas.
Princípio fundamental:a extrusão de alumínio fornece a estrutura da moldura, enquanto a seção de poliamida interrompe a ponte metálica direta entre as partes interna e externa. O resultado final depende tanto da separação térmica quanto do engate seguro.
O calor não se move através de uma estrutura em apenas uma direção. Segue as rotas condutoras disponíveis através dos materiais e juntas. Um caminho contínuo de alumínio pode, portanto, contornar a cavidade isolada pretendida, a menos que o sistema seja projetado para interromper esse caminho. Uma seção de poliamida posicionada corretamente reduz a conexão direta metal-metal e cria um caminho mais longo e menos condutor através da montagem.
É por isso que a geometria é tão importante quanto a descrição nominal do material. Dois perfis feitos do mesmo polímero reforçado podem comportar-se de forma diferente quando as suas larguras, alturas, formas de bloqueio ou espessuras de parede não correspondem à extrusão pretendida.
Na produção prática, o componente também deve sobreviver às ações aplicadas durante a inserção e a laminação. Um perfil que isola bem, mas que racha durante a montagem, desliza na cavidade ou não possui resistência ao cisalhamento suficiente, não pode fornecer uma solução de produção confiável. O objetivo da engenharia é conseguir a interrupção térmica sem sacrificar a estabilidade da montagem.
Por esta razão, a selecção da secção deve começar com o perfil de alumínio e não com uma etiqueta genérica do produto. A forma faz parte da especificação de engenharia.
A poliamida 66 reforçada com 25% de fibra de vidro, comumente identificada como PA66 GF25, é adequada para sistemas de perfis de alumínio separados termicamente porque combina uma estrutura não metálica com a rigidez necessária na interface de montagem. As fibras de vidro reforçam a matriz polimérica e ajudam o perfil a manter sua forma sob carga mecânica.
Para a produção de perfis arquitetônicos, essa combinação tem uma vantagem prática: não se espera que a seção isolante atue como uma inserção solta. Ele é formado em uma seção precisa que deve permanecer engatada no alumínio enquanto a estrutura montada é manuseada, fabricada e utilizada.
A matriz reforçada melhora a rigidez e a estabilidade mecânica, ajudando a seção a resistir à inserção, ao rolamento e ao engate contínuo no perfil de alumínio.
Dimensões precisas ajudam o perfil a permanecer devidamente ajustado à cavidade, o que é essencial quando a ranhura de alumínio tem uma geometria de travamento definida.
O segmento de poliamida interrompe a rota direta de transferência de calor do metal entre as seções internas e externas de alumínio separadas.
As condições controladas de extrusão, resfriamento e modelagem proporcionam consistência em todo o comprimento do perfil acabado.
Um material de maior resistência não resolve automaticamente uma seção transversal incorreta. Se um recurso de travamento for muito grande, a força de inserção poderá se tornar excessiva. Se a área de engate for muito pequena, o perfil pode não atingir a fixação mecânica necessária. Se a espessura da parede for inadequada, a tensão localizada pode concentrar-se durante a montagem.
O PA66 GF25 deve, portanto, ser considerado como uma parte do sistema de design. A seleção do material, a qualidade da extrusão e a geometria da seção precisam trabalhar juntas.
Os materiais de nylon são sensíveis à umidade durante o processamento. O controle do material de entrada e as condições de extrusão disciplinadas ajudam a reduzir a variabilidade no comportamento do fundido e nas dimensões acabadas. Por esse motivo, é útil verificar a umidade do material, as características do fluxo de fusão e o teor de fibra de vidro antes do início da produção.
O mesmo princípio se aplica ao resfriamento e modelagem. Um perfil que sai da matriz ainda não é um componente acabado e dimensionalmente estável. O processo posterior influencia o modo como a seção se acomoda em sua forma final e, portanto, a consistência com que ela se ajusta à cavidade de alumínio.
Conclusão prática:PA66 GF25 fornece a base material para uma interface forte termicamente separada, mas o perfil acabado ainda depende do controle de extrusão, resfriamento, modelagem, inspeção dimensional e compatibilidade com a extrusão de alumínio.
Não existe uma seção de tira universal que se adapte a todas as extrusões de alumínio. A cavidade criada pelo perfil de alumínio define o espaço físico disponível para o componente isolante, enquanto a estrutura de travamento determina como o componente é fixado. Portanto, um processo de seleção tecnicamente correto começa pelo estudo da extrusão, em vez de escolher uma seção apenas a partir de um nome.
Quando um novo sistema termicamente quebrado é desenvolvido, as dimensões exigidas devem ser consideradas em conjunto. Uma alteração na profundidade da cavidade pode afetar a altura do perfil. Uma alteração no formato da ranhura pode afetar a geometria de travamento. Uma alteração na separação necessária pode afetar a espessura de parede disponível. Essas dimensões formam um problema de projeto conectado.
| Fator de perfil de alumínio | Requisito de isolamento relacionado | Por que é importante |
|---|---|---|
| Largura da cavidade | Largura do perfil | A seção deve ocupar a cavidade sem folga excessiva ou força de inserção. |
| Profundidade da cavidade | Altura do perfil | A altura influencia como o componente fica dentro do alumínio e quanto engate está disponível. |
| Estrutura de ranhura | Geometria de bloqueio | A correspondência da ranhura é essencial para uma retenção mecânica estável. |
| Separação necessária | Espessura da parede e formato da seção | O perfil deve criar a separação não metálica pretendida sem interferir na montagem. |
| Processo de montagem | Compatibilidade de inserção e rolamento | A secção deve tolerar as forças e movimentos associados ao método de produção escolhido. |
Um desenho de perfil de alumínio pode revelar as dimensões da cavidade, a configuração da ranhura, as tolerâncias da seção e a geometria da parede circundante que um nome de produto não pode comunicar. Quando a seção é incomum, o desenho também reduz o risco de selecionar um perfil aparentemente semelhante que possua uma estrutura de travamento diferente.
Informações importantes incluem a largura e profundidade da cavidade, o formato da ranhura, a orientação pretendida, a separação necessária e quaisquer restrições dimensionais impostas pela estrutura final. Os requisitos de montagem devem ser registrados ao mesmo tempo.
As seções comuns do tipo I, tipo C e tipo T cobrem muitas estruturas de perfis de alumínio estabelecidas. A sua utilidade advém de padrões transversais reconhecíveis e não da afirmação de que uma forma é adequada para todos os sistemas. Seções com formatos especiais são relevantes quando a extrusão de alumínio utiliza uma cavidade distinta ou um arranjo de travamento.
Uma seção personalizada pode ser desenvolvida em torno da geometria de extrusão real. O objetivo não é criar complexidade por si só, mas fazer com que o perfil polimérico funcione com a interface mecânica já definida pelo projeto de alumínio.
Azaraçãopode revisar um desenho de perfil antes da produção para determinar se uma seção existente é apropriada ou se uma seção transversal especial é necessária.
A seção transversal controla como o componente polimérico interage com o alumínio. Pequenas alterações dimensionais podem alterar a força de inserção, o comportamento de travamento e a distribuição de carga. Em um ambiente de produção, essas diferenças tornam-se visíveis quando os operadores enfrentam inserção difícil, rachaduras localizadas, engate incompleto ou formação de rolo inconsistente.
Durante a inserção, o perfil deve entrar na cavidade de alumínio com um nível de resistência controlado. Pouca resistência pode indicar envolvimento insuficiente e tornar o perfil mais vulnerável ao movimento. Demasiada resistência pode aumentar a força de montagem e colocar tensão desnecessária na secção ou nas características de alumínio circundantes.
A consistência dimensional ao longo da extrusão é, portanto, importante. Uma seção que é precisa em um ponto, mas varia visivelmente em outros lugares, pode produzir uma experiência de montagem irregular. A velocidade de extração controlada, as condições de resfriamento e a modelagem ajudam a reduzir esse tipo de variação.
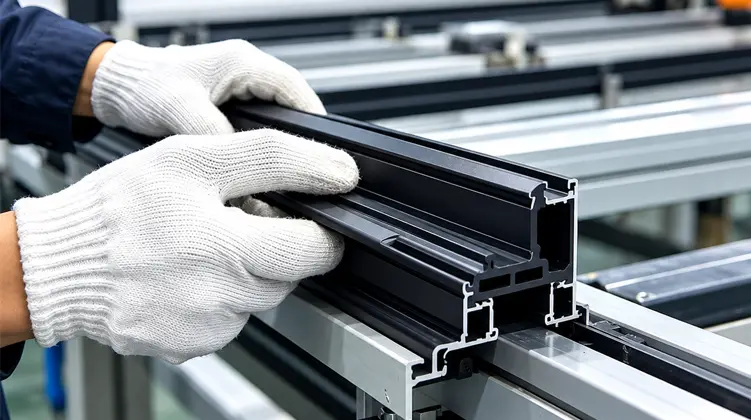
Alguns sistemas de alumínio quebrado termicamente utilizam um processo de laminação para travar mecanicamente a seção de polímero no perfil. Durante esta operação, o alumínio é formado em torno do componente inserido e a montagem sofre cargas mecânicas. O polímero deve manter a sua integridade enquanto a interface de bloqueio é criada.
A orientação da fibra de vidro dentro do perfil extrudado é relevante aqui. Um processo de extrusão bem controlado visa suportar a resistência longitudinal da seção e, ao mesmo tempo, fornecer a resistência ao cisalhamento transversal necessária na interface. O resultado exato depende da formulação do material e das condições de processamento, portanto o controle da produção continua essencial.
As rachaduras durante a montagem não devem ser tratadas imediatamente como um problema apenas de material. Os possíveis contribuintes incluem uma seção transversal inadequada, interferência excessiva, dimensões incorretas da ranhura, condições de processamento desfavoráveis, controle de resfriamento insuficiente ou parâmetros de montagem que colocam tensão concentrada no perfil.
Investigar a interface completa é mais útil do que alterar uma variável isoladamente. A ranhura de alumínio, a seção de polímero e o processo de montagem formam um sistema mecânico.
Perspectiva de projeto:a estabilidade mecânica é alcançada através da interação da resistência do material, geometria da seção e montagem controlada. Uma seção transversal bem definida torna mais fácil manter esses fatores alinhados.
A estabilidade dimensional começa com a condição da matéria-prima e continua através da extrusão, resfriamento, modelagem e corte. Se um estágio se desviar, o impacto poderá aparecer mais tarde durante a montagem do perfil. É por isso que os parâmetros do processo são mais úteis quando registrados e monitorados na fase de produção, em vez de depender apenas de uma verificação visual final.
Os sistemas de alumínio separados termicamente aparecem em diversas aplicações arquitetônicas. O componente de isolamento desempenha a mesma função básica entre eles – criando uma separação não metálica entre os membros de alumínio – mas a geometria do perfil circundante e a carga mecânica podem ser diferentes.
Os caixilhos e caixilhos das janelas usam seções de alumínio separadas para reduzir a rota condutora direta através do caixilho. A seção de polímero deve permanecer estável dentro da ranhura durante a fabricação e uso.
Os perfis das portas necessitam de separação térmica juntamente com estabilidade mecânica, especialmente quando a moldura sofre aberturas, fechos e manuseamentos repetidos.
A estrutura da fachada pode incluir montantes, travessas e outros elementos de alumínio separados. A geometria do perfil varia de acordo com o sistema, portanto a correspondência de seções é particularmente importante.
Seções especiais podem ser usadas quando uma extrusão possui uma cavidade distinta, interface de travamento ou arranjo dimensional que não se alinha com um perfil comum.
Os conjuntos de janelas geralmente contêm múltiplas seções e juntas de alumínio, portanto o perfil isolante precisa seguir a geometria de cada interface pretendida. O caixilho e a moldura não podem utilizar cavidades idênticas e um perfil que funciona num local pode não ser adequado noutro. Desenhos de seção claros ajudam a manter a seleção de componentes alinhada com cada extrusão.
As portas dão ênfase adicional à estabilidade mecânica porque seus perfis são manuseados com frequência e podem estar sujeitos a movimentos repetidos. O componente isolante deve permanecer encaixado sem se tornar uma fonte de fissuras ou instabilidade dimensional durante a fabricação.
A estrutura da parede cortina geralmente envolve longos perfis e múltiplas interfaces estruturais. A consistência dimensional ao longo da extrusão torna-se importante porque pequenas alterações repetidas ao longo de uma longa seção podem influenciar as condições de montagem. O perfil de isolamento também precisa funcionar com a geometria específica do montante ou do painel de popa, em vez de uma cavidade genérica assumida.
Os sistemas arquitetônicos de alumínio não estão limitados às geometrias padrão. Uma ranhura especial, uma altura de seção incomum ou um arranjo de travamento diferente podem exigir um perfil de polímero especialmente desenvolvido. Nestes casos, o desenvolvimento deve ser orientado pela extrusão do alumínio e pela própria sequência de montagem.
A qualidade da extrusão é influenciada por toda a cadeia de produção e não por uma única configuração da máquina. A preparação do material, a moldagem por extrusão, o resfriamento, a modelagem e o corte contribuem para o perfil final. Um processo disciplinado facilita a conexão de dimensões acabadas com condições de fabricação registradas.
O náilon PA66 e a fibra de vidro devem ser verificados antes de entrar no sistema de extrusão. A inspeção do material pode incluir índice de fluidez, conteúdo de fibra de vidro e umidade. Essas verificações fornecem uma base prática para a estabilidade do processo e ajudam a identificar a variação do material antes que se torne um problema dimensional.
Várias linhas de extrusão de parafuso duplo paralelas podem ser combinadas com moldes e sistemas de resfriamento dedicados para produzir diferentes geometrias de perfis. A temperatura de extrusão, a velocidade de extração e a temperatura da água de resfriamento influenciam a forma como o material flui, sai da matriz e se estabelece em sua forma final.
O molde em si é uma parte importante do processo. A ferramenta deve reproduzir a seção transversal pretendida de forma consistente, incluindo os pequenos recursos de travamento ou orientação que podem não ser óbvios a partir de um simples nome de produto.
Imediatamente após a extrusão, o perfil quente requer resfriamento e modelagem controlados. O resfriamento muito rápido, muito lento ou irregular pode influenciar as dimensões e as condições da superfície. Um processo downstream estável ajuda a manter a seção pretendida durante toda a produção.
A extrusão também influencia a orientação do reforço dentro do polímero. A abordagem de processamento destina-se a suportar a resistência longitudinal do perfil e a resistência ao cisalhamento transversal na interface. Como a tira pode sofrer cargas de inserção e de formação de rolo, essas características são relevantes para o desempenho da montagem.
A meta de produção é, portanto, mais do que um corte transversal visualmente correto. É uma secção com dimensões repetíveis, qualidade superficial estável e características mecânicas adequadas ao processo de montagem pretendido.
A inspeção é mais útil quando é distribuída pelas etapas de produção. Uma inspeção final pode confirmar se o perfil acabado atende a determinados requisitos, mas as verificações durante o processo oferecem uma melhor oportunidade para identificar desvios antes que grandes quantidades sejam concluídas.
Verificações regulares de produção podem monitorar as dimensões da seção transversal e as condições da superfície durante a produção. Os parâmetros do processo podem ser registrados para rastreabilidade, permitindo que alterações dimensionais sejam revisadas em relação às condições de fabricação.
As verificações visuais típicas concentram-se na superfície do perfil, na integridade da borda e nos defeitos óbvios. As verificações dimensionais concentram-se na largura, altura, espessura da parede e outras características críticas definidas pelo desenho da seção.
Dependendo dos requisitos aplicáveis, a avaliação laboratorial pode abranger densidade, dureza Shore, resistência à tração longitudinal, resistência à tração transversal, resistência à água, envelhecimento térmico e características de expansão linear. O objetivo é conectar as propriedades mensuráveis do material ou do perfil acabado com as condições esperadas na aplicação final.
| Área de Inspeção | Foco Típico | Valor de Produção |
|---|---|---|
| Matéria-prima | Umidade, índice de fluidez e teor de fibra de vidro | Cria uma condição inicial estável para extrusão. |
| Dimensões do perfil | Largura, altura, espessura da parede e geometria crítica | Suporta ajuste de cavidade consistente e engate de travamento. |
| Condição da superfície | Defeitos visíveis, integridade de borda e continuidade | Ajuda a identificar problemas de extrusão ou modelagem posterior. |
| Propriedades mecânicas | Resistência longitudinal e transversal, dureza | Fornece dados relacionados à montagem e carregamento de serviço. |
| Características ambientais | Resistência à água, envelhecimento térmico e expansão linear | Suporta avaliação do comportamento dimensional sob condições relevantes. |
Antes do envio, os perfis acabados podem ser verificados quanto à aparência e dimensões em relação às especificações de produção. Um relatório de inspeção em inglês pode acompanhar as mercadorias quando necessário, criando um registro claro da condição medida do produto.
A rastreabilidade é útil quando um perfil se comporta de maneira diferente durante a montagem. Em vez de tratar cada problema como um evento isolado, os registros de produção permitem que as dimensões da seção, as configurações do processo e os resultados da inspeção sejam revisados em conjunto. Isto torna a comunicação técnica mais precisa e ajuda a distinguir um problema de ajuste de perfil de um problema de processo de montagem.
Antes de um perfil entrar em produção regular, as informações mais úteis geralmente são aquelas que definem a interface alumínio-polímero. Um pacote técnico claro reduz a ambiguidade e dá ao fabricante de extrusão contexto suficiente para avaliar a seção apropriada.
Termos como I-Type, C-Type ou T-Type são úteis para organizar uma gama de produtos, mas não substituem um desenho de engenharia. Um perfil com formato visual semelhante ainda pode ter dimensões de travamento diferentes ou uma interface de cavidade diferente. A seleção baseada em nomes sem revisão de geometria aumenta a chance de dificuldades de montagem.
O perfil de extrusão deve ser avaliado juntamente com o processo de montagem. Se for esperado que o componente passe por uma operação de laminação, sua seção transversal precisa ser compatível com essa carga. Se a inserção for apertada, a interferência e a geometria de travamento deverão ser revisadas antes que os parâmetros de produção sejam alterados.
A comunicação útil concentra-se em informações mensuráveis: desenhos, dimensões da seção, direção de montagem, geometria de travamento e aplicação pretendida. Informações claras permitem que o fabricante discuta uma seção existente ou desenvolva uma seção especial sem depender de suposições.
Ponto de verificação de especificação:a questão mais importante é se o perfil do polímero é projetado em torno da extrusão de alumínio. Quando a interface é claramente definida, as decisões sobre materiais, ferramentas e processos podem ser avaliadas em relação ao mesmo objetivo.
A forma física de fornecimento deve corresponder à forma como o sistema de alumínio é manuseado na área de produção. As seções retas são convenientes quando a linha de produção corta e alimenta comprimentos definidos. As seções enroladas podem ser adequadas para especificações projetadas para manuseio e armazenamento contínuos.
| Formulário de Fornecimento | Comprimento típico | Útil quando | Consideração principal |
|---|---|---|---|
| Faixa reta | 6 metros por peça | A linha de extrusão ou processo de fabricação trabalha com comprimentos retos fixos. | Confirme os requisitos de corte, manuseio e armazenamento do perfil de alumínio acabado. |
| Tira enrolada | 500 metros por rolo para especificações adequadas | Alimentação contínua longa e armazenamento compacto são preferidos. | Verifique se a seção selecionada e o processo de montagem são adequados para o manuseio de bobinas. |
A embalagem e o manuseio devem proteger o perfil contra deformação, contaminação e esforços mecânicos desnecessários. O método apropriado depende do formato da seção e da forma como o material se move desde o armazenamento até o processo de montagem do alumínio.
Para algumas geometrias de perfil, uma forma enrolada pode introduzir requisitos de manuseio que não se aplicam a comprimentos retos. Esses requisitos devem ser considerados juntamente com o equipamento de fabricação real, em vez de serem selecionados independentemente do projeto do perfil.
Os problemas técnicos são muitas vezes mais fáceis de resolver quando o sintoma é separado das suas possíveis causas. O mesmo problema visível pode surgir em mais de um estágio do processo, portanto, a solução de problemas deve seguir o caminho da geometria do alumínio, da seção do polímero e das condições de montagem.
| Problema observado | Possível área para revisão | Verificação útil |
|---|---|---|
| Inserção difícil | Largura da seção, recurso de travamento ou cavidade de alumínio | Compare as dimensões reais com o desenho aprovado e revise as condições de inserção. |
| Rachaduras durante a montagem | Interferência, condição do material, geometria ou carga do processo | Inspecione a seção, os registros de processamento de materiais e a sequência de montagem juntos. |
| Resistência ao cisalhamento insuficiente | Reforço de material, seção transversal ou interface de travamento | Revise os dados de teste mecânico aplicáveis e verifique a geometria do engate. |
| Dimensões de perfil variáveis | Temperatura de extrusão, velocidade de extração ou resfriamento | Compare medições em processo com parâmetros de produção registrados. |
| Engajamento frouxo | Dimensões da ranhura, forma de travamento ou seção subdimensionada | Confirme a geometria da cavidade e compare as dimensões reais do perfil com a seção alvo. |
Quando a inserção parece extremamente difícil, aumentar a força nem sempre é a resposta certa. O primeiro passo é verificar se a largura do polímero e as características de travamento correspondem à cavidade de alumínio. Desalinhamento, variação dimensional ou incompatibilidade entre a geometria pretendida e a real da ranhura podem aumentar a resistência da montagem.
Rachaduras podem resultar de tensão concentrada durante a inserção ou laminação. Também pode estar associado à condição do material ou à estabilidade da extrusão. Um diagnóstico controlado compara a seção afetada com as medições de produção e a interface de alumínio, em vez de alterar o tipo do material sem evidências.
O desempenho ao cisalhamento está relacionado ao reforço do material e à geometria da interface. Se a área de travamento for muito pequena ou mal ajustada, um polímero mecanicamente forte ainda pode não conseguir atingir o encaixe necessário. Os testes e a revisão dimensional devem, portanto, ser considerados em conjunto.
Essa abordagem ajuda a transformar problemas de montagem em questões específicas de engenharia. Isto é especialmente útil durante o desenvolvimento de perfis, onde um ajuste em uma dimensão pode influenciar várias partes da interface.
Tiras de ruptura térmicaseparar seções de alumínio internas e externas e reduzir a transferência direta de calor através de perfis de alumínio quebrados termicamente. A seção de poliamida cria uma barreira não metálica dentro da moldura, ao mesmo tempo que serve como interface mecânica para as seções de alumínio montadas.
O material do núcleo é nylon PA66 reforçado com 25% de fibra de vidro, comumente descrito como PA66 GF25. O reforço proporciona a rigidez e a estabilidade mecânica necessárias para inserção, laminação e engate contínuo em perfis de alumínio.
A linha inclui perfis tipo I, tipo C, tipo T e perfis especiais para janelas, portas, fachadas de alumínio e outros sistemas de extrusão arquitetônica termicamente separados.
As aplicações comuns incluem caixilhos e caixilhos de janelas de alumínio, portas de alumínio, montantes e travessas de paredes cortina e outras seções arquitetônicas de alumínio que exigem separação térmica entre membros internos e externos.
Sim. Dimensões e seções transversais personalizadas podem ser desenvolvidas em torno da geometria real de extrusão de alumínio. Um desenho de perfil com as dimensões da cavidade e estrutura de travamento fornece uma base prática para seleção de seções e revisão de ferramentas.
Um desenho de perfil de alumínio, dimensões de seção necessárias, geometria de travamento, direção de inserção, método de montagem e tolerâncias importantes são pontos de partida úteis. Quanto mais claros forem esses detalhes, mais fácil será confirmar se uma seção padrão ou um perfil especial é apropriado.
As tiras retas são fornecidas a 6 metros por peça. As tiras enroladas estão disponíveis em 500 metros por rolo para especificações adequadas. A forma mais adequada depende da geometria da seção e do método de manuseio utilizado na produção.
Sim. A assistência técnica pode abranger projeto de ranhura de perfil, inserção de tiras, condições de conformação de rolos e problemas comuns de produção, como inserção difícil, rachaduras e resistência insuficiente ao cisalhamento.
Os perfis acabados são inspecionados quanto à aparência e dimensões antes do envio. Dependendo dos requisitos aplicáveis, a avaliação laboratorial também pode abranger densidade, dureza Shore, resistência à tração longitudinal e transversal, resistência à água, envelhecimento térmico e características de expansão linear.
A separação térmica funciona melhor quando o componente polimérico é tratado como parte do sistema de alumínio e não como um acessório intercambiável. O material fornece a barreira não metálica, o reforço fornece suporte mecânico e a seção transversal determina como o componente se encaixa na extrusão. O controle de produção mantém a geometria pretendida consistente desde a matéria-prima até o perfil acabado.
Para sistemas estabelecidos, uma seção adequada do tipo I, tipo C ou tipo T já pode atender à interface necessária. Para uma extrusão nova ou incomum, uma geometria personalizada pode ser avaliada a partir do desenho, das dimensões da cavidade e do método de montagem. Esta abordagem baseada em perfis mantém a discussão técnica focada nas dimensões, no envolvimento mecânico e nas condições práticas de produção.
Para os fabricantes de alumínio arquitetônico, uma especificação clara deve conectar quatro elementos: a extrusão de alumínio, a seção de poliamida, o processo de produção e os requisitos de qualidade aplicáveis. Quando estes elementos são considerados em conjunto, o perfil resultante é mais fácil de fabricar, montar e inspecionar de forma consistente.
Compartilhe o desenho da seção, as dimensões da cavidade e os requisitos de montagem para discutir um perfil PA66 GF25 padrão ou personalizado adequado para o seu sistema de alumínio termicamente separado.
Contate-nos para discutir seus requisitos de perfil de alumínio