O desempenho de uma moldura de alumínio quebrada termicamente depende de mais do que a escolha de um material de poliamida. A geometria do perfil, o reforço, o controle dimensional, a compatibilidade de montagem e as condições de aplicação influenciam se a seção de isolamento permanece segura e funcional durante toda a produção e serviço.
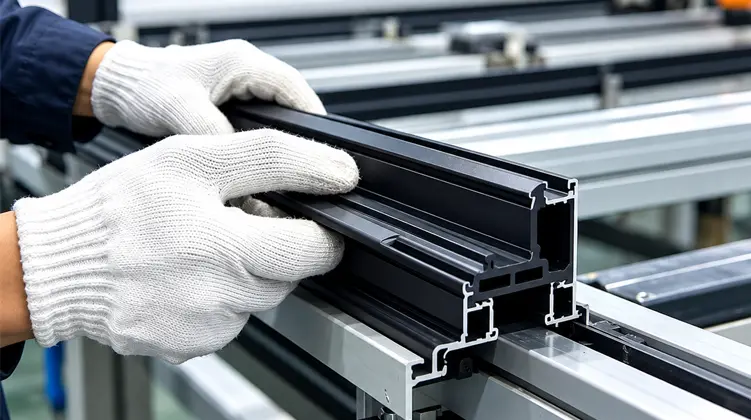
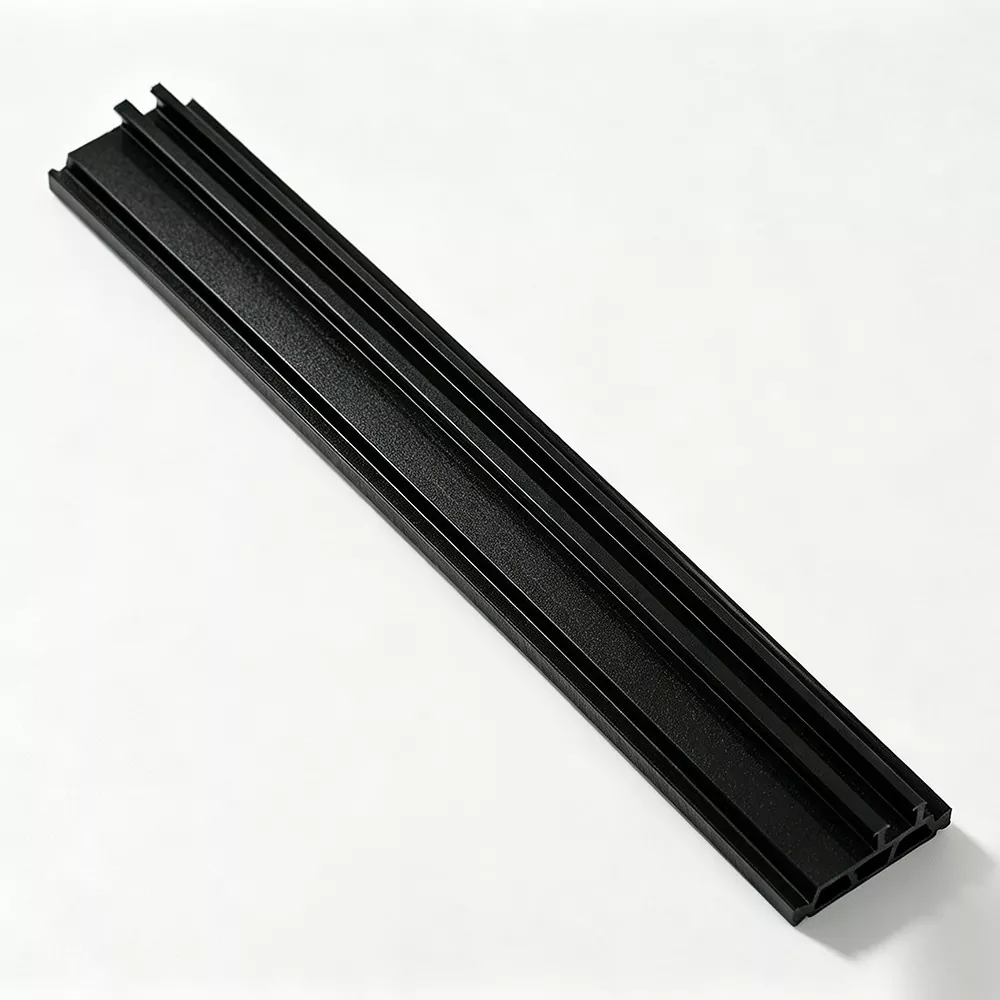
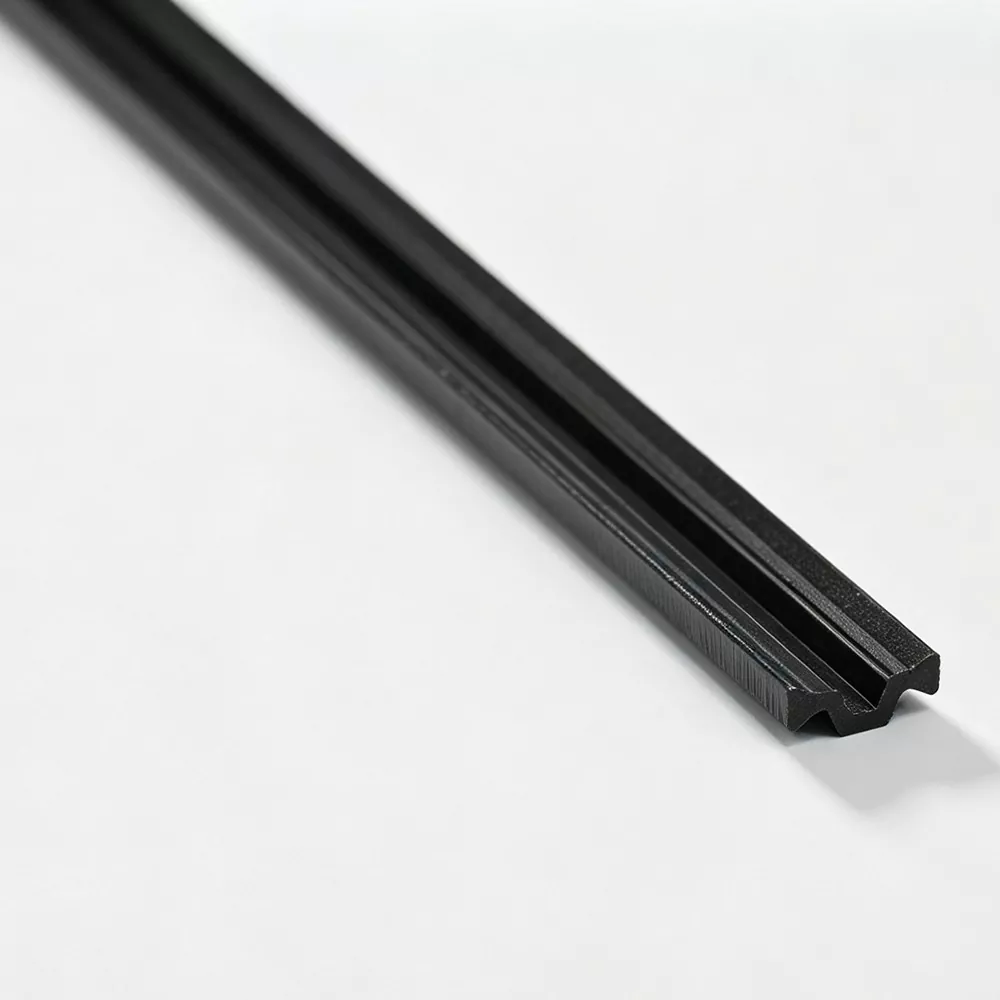
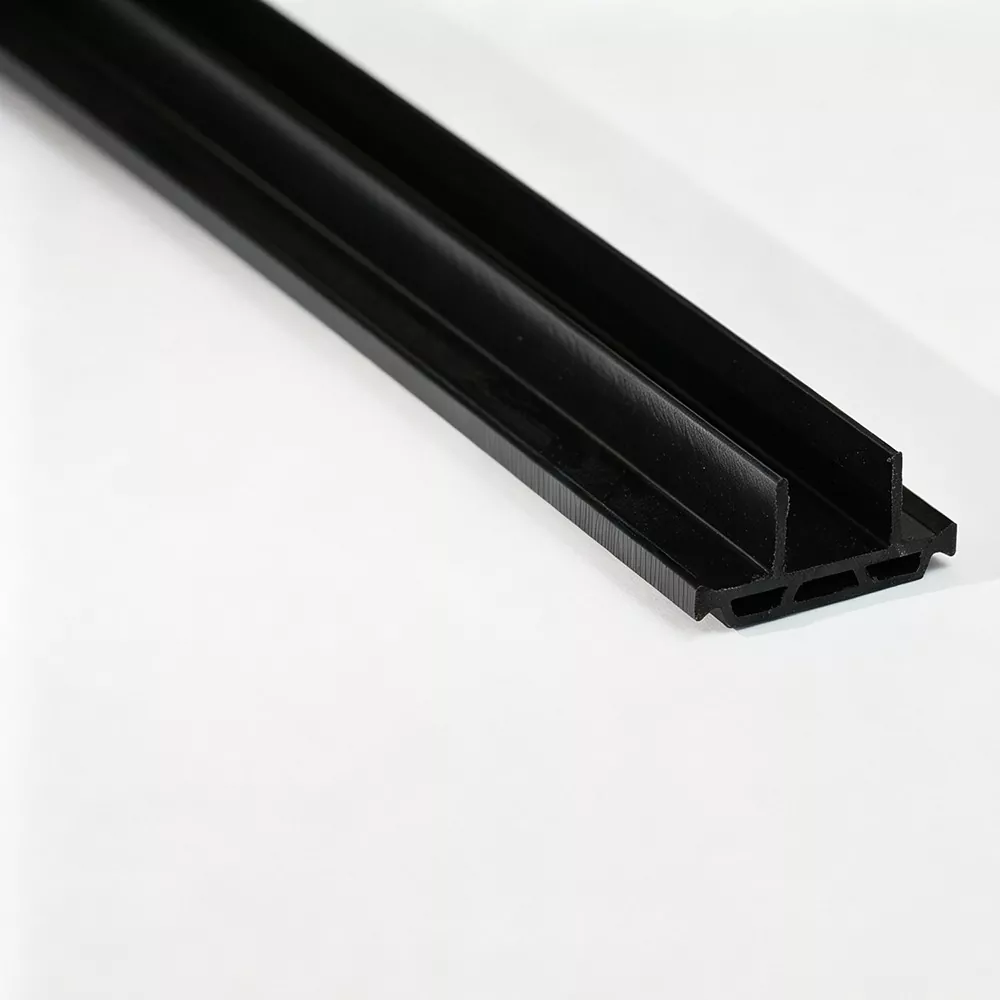
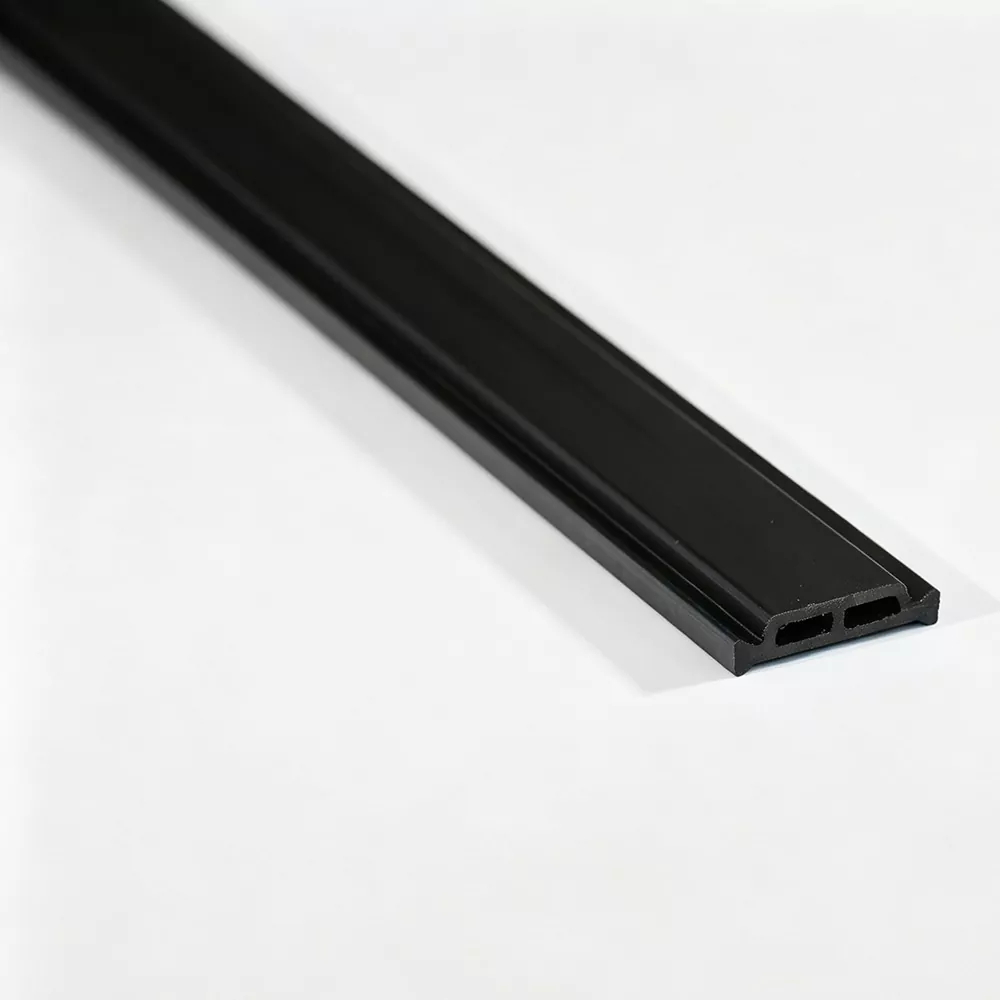
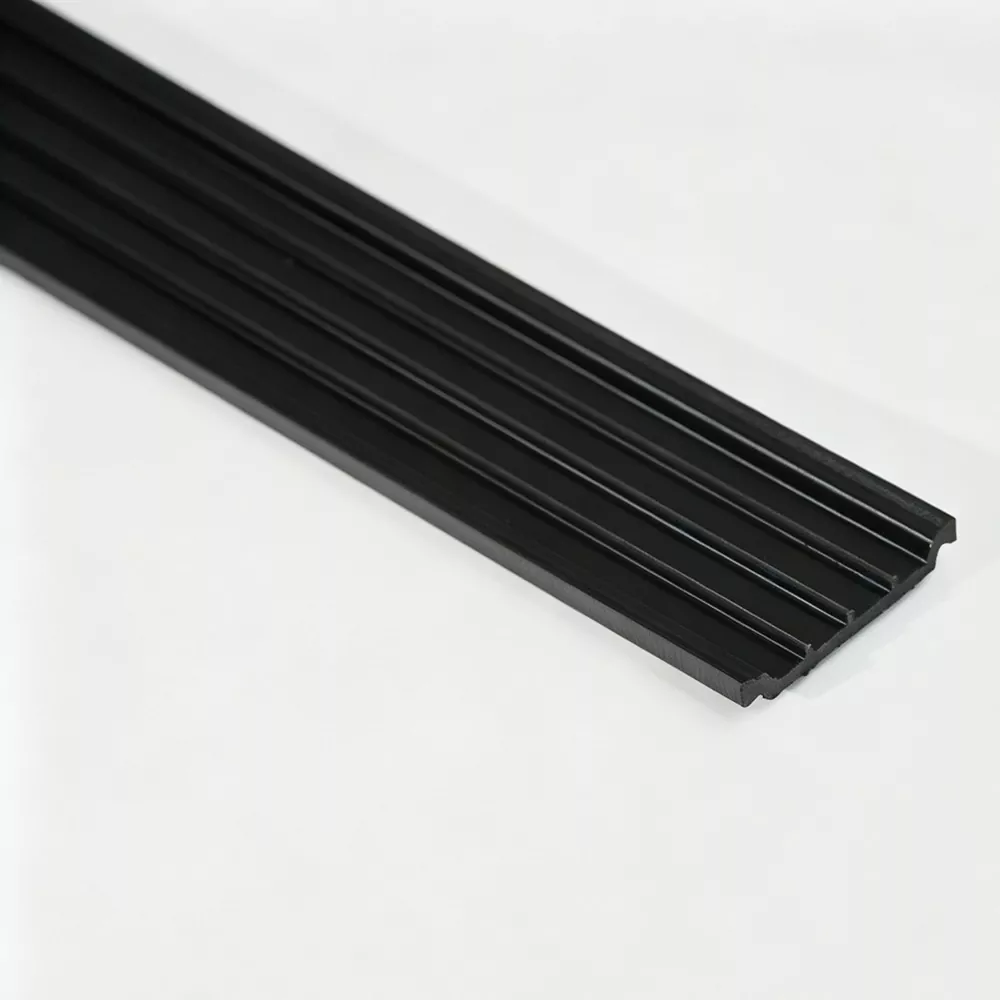
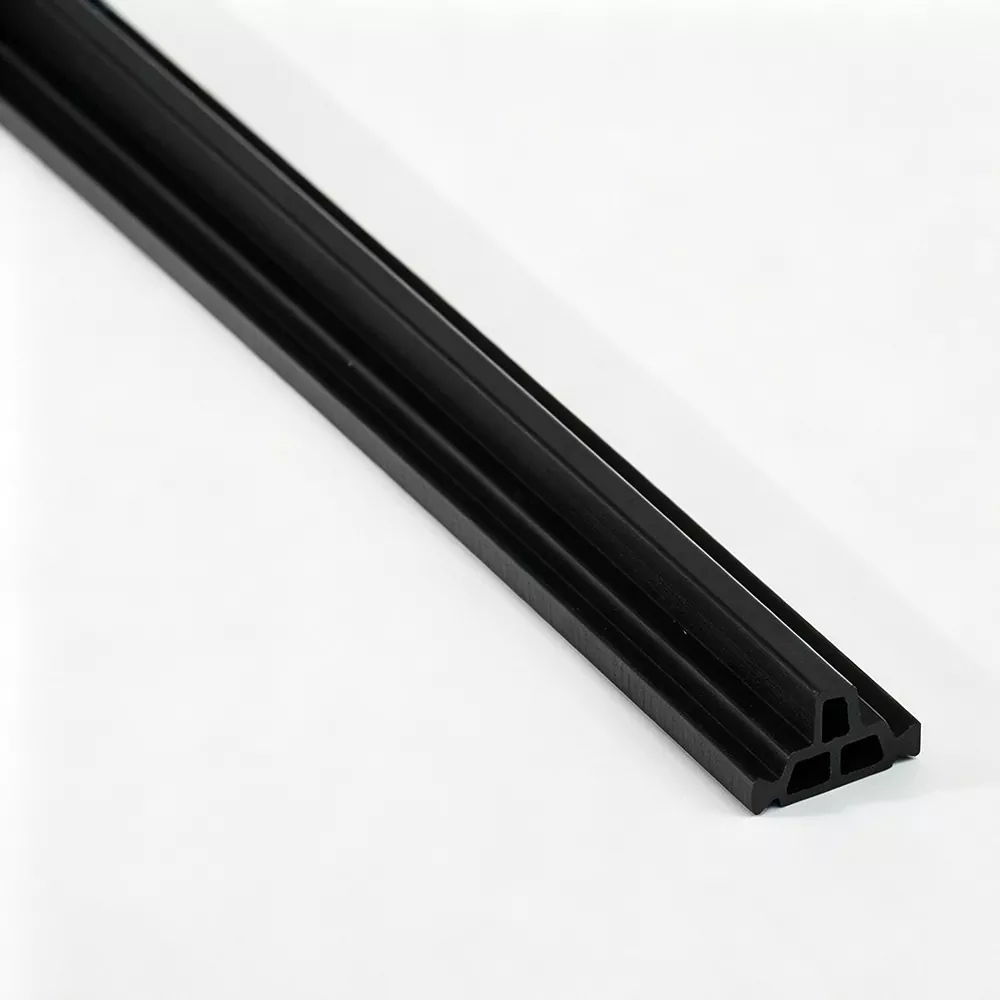
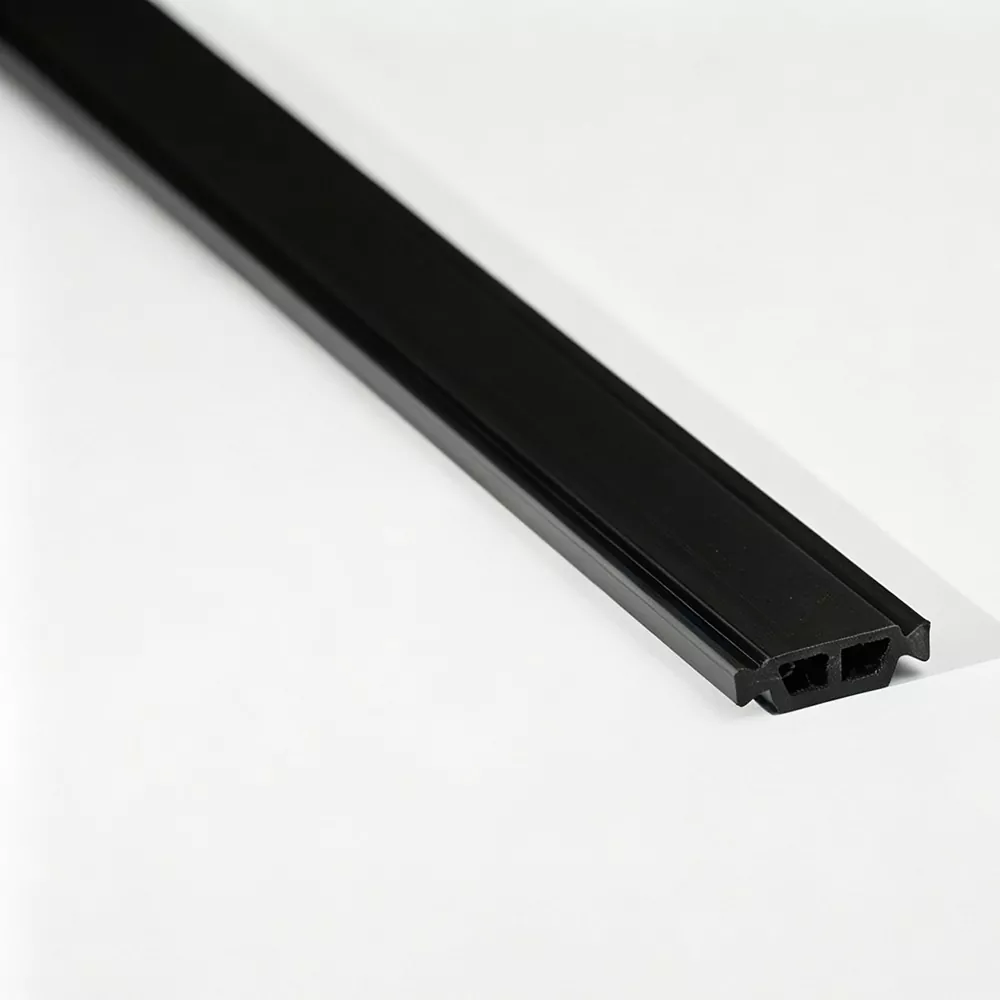
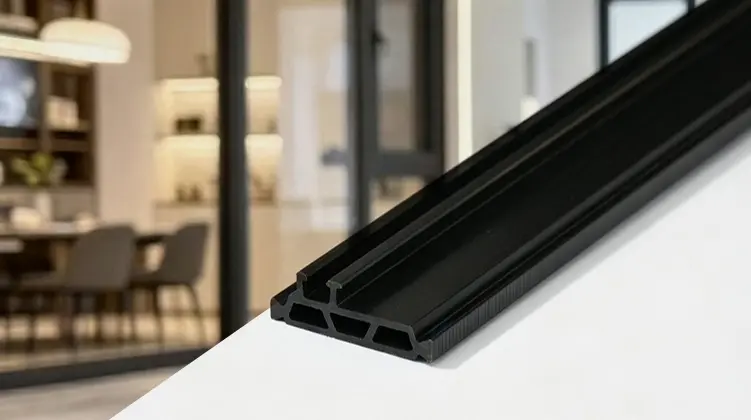
Tiras de ruptura térmica PA66 GF25são perfis de isolamento de poliamida reforçados usados para separar seções de alumínio internas e externas e interromper o caminho direto de transferência de calor do metal através de estruturas termicamente quebradas. Uma tira adequada deve corresponder à extrusão de alumínio, em vez de ser selecionada apenas pelo nome do material. Largura, altura, espessura, geometria da ranhura, estrutura de travamento, separação necessária e processo de montagem precisam ser considerados em conjunto. O material é comumente reforçado com 25% de fibra de vidro para melhorar a rigidez e estabilidade mecânica. Para sistemas arquitetônicos, o objetivo prático é um perfil que possa ser inserido ou laminado de forma consistente, mantenha suas dimensões e permaneça mecanicamente acoplado às seções de alumínio circundantes.
Índice
Clique em uma seção abaixo para ir diretamente para ela.
- Por que a seção de ruptura térmica é importante
- O que PA66 GF25 significa na prática
- Como a geometria do perfil de alumínio determina a tira
- Quais tipos de perfil são comumente usados?
- Onde esses perfis de isolamento são aplicados
- Como o processo de extrusão afeta a qualidade do perfil
- O que deve ser verificado durante o controle de qualidade?
- O que os montadores devem observar?
- Como se preparar para um novo desenvolvimento de perfil
- Perguntas frequentes
Por que a seção de ruptura térmica é importante
O alumínio é valorizado por sua resistência, resistência à corrosão, aparência e facilidade de extrusão, mas o alumínio também conduz calor facilmente. Um design termicamente quebrado aborda essa característica separando as seções de alumínio com um material não metálico.
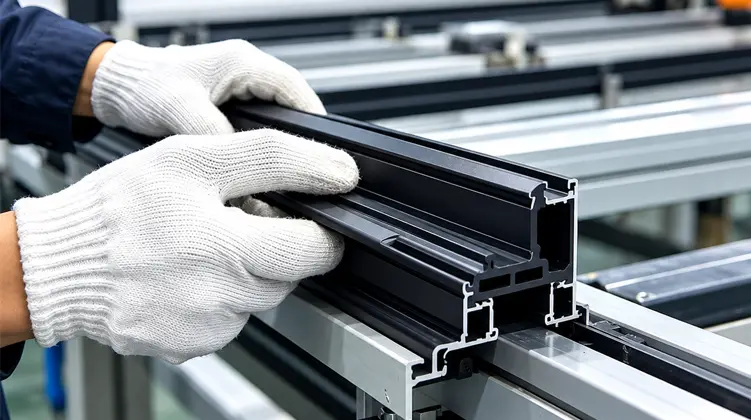
Em uma montagem de janela, porta ou parede cortina termicamente separada, a seção interna de alumínio e a seção externa de alumínio não se destinam a formar um caminho metálico ininterrupto. Em vez disso, um perfil de poliamida é posicionado entre eles. Isto cria uma interrupção física na rota condutora e apoia a estratégia de separação térmica da estrutura.
A tira tem, portanto, duas funções que devem funcionar juntas. Primeiro, é necessário criar a separação pretendida entre as peças de alumínio. Em segundo lugar, tem de permanecer mecanicamente engatado no perfil durante a montagem e utilização posterior. Uma tira que proporciona separação, mas não se ajusta corretamente à cavidade, não é uma solução prática. Da mesma forma, uma tira que se ajusta dimensionalmente, mas não possui a estabilidade mecânica necessária para inserção e laminação, pode criar problemas de produção.
Função Térmica
A seção de poliamida interrompe a transferência direta de calor entre metais através da estrutura e apoia o conceito geral de ruptura térmica da extrusão de alumínio.
Função Mecânica
O perfil deve permanecer acoplado às seções de alumínio e resistir às demandas mecânicas introduzidas durante a inserção, laminação, modelagem e serviço.
É por isso que a seleção da tira deve começar com o perfil de alumínio e não com um nome de catálogo. A cavidade, a ranhura, a estrutura de travamento e a profundidade de engate necessária fornecem as restrições reais de engenharia.
O que PA66 GF25 significa na prática
PA66 refere-se à poliamida 66, um termoplástico de engenharia conhecido por sua combinação de resistência, rigidez, estabilidade dimensional e resistência a cargas mecânicas. A designação “GF25” indica que o material contém 25% de reforço de fibra de vidro. Num perfil de ruptura térmica, este reforço é utilizado para aumentar a rigidez e melhorar a estabilidade mecânica em comparação com uma formulação de poliamida não reforçada.
25% de reforço de fibra de vidro
Um perfil de poliamida reforçada precisa de suportar as forças geradas durante a montagem. Em muitos sistemas de alumínio quebrado termicamente, a tira é inserida em ranhuras preparadas e depois fixada através de um processo de laminação. O reforço ajuda o perfil a manter uma forma estável quando a força mecânica é aplicada ao longo do caminho de montagem.
A fibra de vidro também afeta o comportamento do material de maneiras que tornam importante o controle do processo. A distribuição e orientação das fibras podem influenciar a resistência longitudinal, a resistência ao cisalhamento transversal, a aparência da superfície e a consistência dimensional. Um processo de produção, portanto, precisa controlar mais do que apenas a temperatura de extrusão.
Estabilidade Dimensional
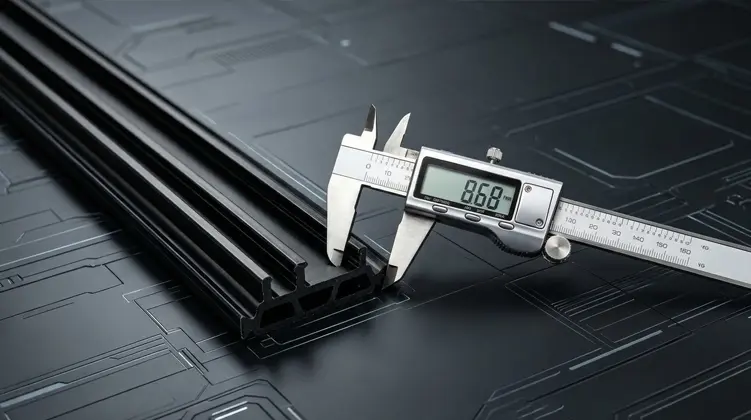
Uma tira de ruptura térmica é um perfil de precisão e não uma simples folha de plástico. Sua largura, altura, geometria da parede, recursos de travamento e espessura precisam permanecer consistentes o suficiente para corresponder à cavidade de alumínio. Pequenas alterações dimensionais podem influenciar a força de inserção, a profundidade de engate e a conexão mecânica final.
As condições de extrusão, resfriamento e modelagem contribuem para essa estabilidade. O resfriamento muito agressivo ou mal balanceado pode afetar o encolhimento e o formato do perfil. A velocidade de extração também influencia as dimensões de uma seção extrudada contínua. Por esta razão, a produção de perfis requer controle coordenado de calor, velocidade, ferramentas e condições de resfriamento.
Resistência à demanda mecânica de longo prazo
Os perfis de ruptura térmica podem permanecer dentro de uma moldura de alumínio durante muitos anos. Durante esse período, espera-se que o material mantenha integridade mecânica suficiente enquanto exposto a repetidas mudanças ambientais. Os requisitos exatos dependem do sistema de estrutura, do clima local, do padrão de projeto e das condições de serviço pretendidas.
- Rigidez:importante para manter a forma da seção durante a montagem do perfil.
- Consistência dimensional:necessário para um engate previsível com a extrusão de alumínio.
- Resistência ao cisalhamento:relevante quando a tira está sujeita a forças geradas pela montagem e carregamento do perfil.
- Estabilidade térmica:relevante porque a estrutura sofre mudanças de temperatura durante o serviço.
- Consistência do processo:essencial quando a mesma geometria de tira é usada em repetidas execuções de produção.
Estas características explicam porque é utilizado um polímero de engenharia reforçado em vez de um perfil plástico genérico. A secção de ruptura térmica tem de funcionar como parte de uma montagem estrutural e não apenas como um espaçador isolante.
Como a geometria do perfil de alumínio determina a tira
Um projeto de ruptura térmica bem-sucedido começa com a própria extrusão de alumínio. Nomes de produtos como I-Type, C-Type ou T-Type descrevem famílias de seções gerais, mas não substituem as informações dimensionais necessárias para uma correspondência correta.
A abordagem de engenharia mais útil é comparar a cavidade de alumínio com as dimensões correspondentes da tira de poliamida. O relacionamento pode ser resumido pelos seguintes fatores.
| Fator de perfil de alumínio | Requisito de faixa relacionada | Por que a partida é importante |
|---|---|---|
| Largura da cavidade | Largura da tira | A tira precisa ocupar a cavidade pretendida sem folga excessiva ou resistência excessiva à inserção. |
| Profundidade da cavidade | Altura do perfil | A altura influencia a profundidade com que a tira se encaixa na seção de alumínio. |
| Estrutura de ranhura | Geometria de bloqueio | Os recursos de travamento devem interagir corretamente com as ranhuras de alumínio preparadas. |
| Separação necessária | Espessura da tira | A espessura contribui para a separação pretendida entre as seções de alumínio. |
| Processo de montagem | Compatibilidade de inserção e rolamento | A seção deve tolerar o método de produção selecionado sem fissuras ou perda de controle dimensional. |
Comece com um desenho ou perfil físico
Um desenho dimensionado de extrusão de alumínio fornece o ponto de partida mais claro porque mostra a largura da cavidade, as dimensões da ranhura, a geometria da parede e as tolerâncias críticas. Um perfil físico também pode fornecer informações úteis quando o desenho não estiver disponível ou quando a extrusão real precisar ser verificada.
Para o trabalho de desenvolvimento, as informações mais úteis geralmente incluem:
- A largura e profundidade da cavidade de alumínio.
- A localização e o formato das ranhuras de travamento.
- A separação térmica necessária entre as seções de alumínio.
- A seção transversal da tira pretendida e as tolerâncias dimensionais.
- A sequência de montagem usada para inserir e fixar o perfil.
- Qualquer problema de produção conhecido, como inserção difícil ou rachaduras.
Por que a precisão da seção é importante
Imagine uma tira um pouco larga demais para a cavidade de extrusão. A força de inserção pode aumentar e o instalador ou a linha de produção pode necessitar de mais pressão mecânica do que o pretendido. Uma faixa muito estreita pode criar o problema oposto: engate ou movimento insuficiente durante a montagem.
A altura e a geometria de travamento são importantes de maneira semelhante. Um perfil pode parecer correto isoladamente, mas ainda assim não consegue encaixar na ranhura de alumínio específica. É por isso que o desenvolvimento de ruptura térmica é melhor tratado como um sistema de perfis combinados.
Revise a linha de seções de poliamida disponíveljuntamente com as dimensões do perfil de alumínio antes de finalizar uma especificação.
Quais tipos de perfil são comumente usados?
Diferentes geometrias de extrusão de alumínio exigem diferentes seções de ruptura térmica. A família de perfis é geralmente identificada pela sua forma de seção transversal e disposição de travamento.
Perfis tipo I
As seções do tipo I são comumente associadas a uma geometria de separação térmica relativamente simples. Sua adequação final depende da largura, altura, disposição das ranhuras e condições de engate da extrusão de alumínio. A designação “I” deve, portanto, ser tratada como uma família de perfis e não como uma dimensão universal.
Perfis tipo C
As seções do tipo C são moldadas em torno de uma geometria de engate diferente e podem ser selecionadas onde a extrusão de alumínio usa uma cavidade correspondente ou estrutura de travamento. A abertura e as características laterais devem ser cuidadosamente adaptadas ao perfil de alumínio.
Perfis tipo T
As seções tipo T são usadas onde a extrusão de alumínio contém geometria adequada para um perfil de engate em forma de T. As dimensões exatas, posições dos ombros e detalhes de travamento determinam se a tira pode ser inserida e fixada corretamente.
Seções com formato especial
Alguns sistemas de alumínio utilizam ranhuras ou cavidades que não se alinham com as famílias de seções padrão. Nestes casos, uma secção transversal especial pode ser desenvolvida em torno da extrusão real. A entrada mais importante é o desenho do perfil de alumínio ou amostra física do próprio perfil, juntamente com o método de montagem e dimensões críticas.
Onde esses perfis de isolamento são aplicados
Sistemas de alumínio termicamente quebrados são usados em diversas aplicações arquitetônicas. Embora o objetivo do projeto esteja relacionado em cada caso, a geometria do perfil e os requisitos mecânicos podem variar de acordo com a estrutura do pórtico.
Janelas de alumínio
Os perfis de ruptura térmica são instalados entre as secções de alumínio interiores e exteriores dos caixilhos e caixilhos das janelas. A tira suporta a separação térmica enquanto permanece mecanicamente encaixada na construção da estrutura.
Portas de alumínio
Os perfis de porta exigem uma conexão estável porque a montagem final pode sofrer repetidas aberturas, fechamentos, manuseio e exposição ambiental. A seção de ruptura térmica deve permanecer compatível com o processo de travamento e laminação selecionado.
Sistemas de parede cortina
A estrutura da parede cortina pode incluir montantes, travessas e seções de alumínio separadas termicamente relacionadas. As dimensões do perfil podem diferir substancialmente entre sistemas, portanto a correspondência geométrica continua essencial.
Outros perfis arquitetônicos de alumínio
Extrusões especiais separadas termicamente também podem exigir seções de isolamento não padronizadas. O desenvolvimento de perfis personalizados pode abordar dimensões incomuns, estruturas de ranhuras ou restrições de montagem.
As condições de aplicação também devem ser consideradas ao selecionar a formulação do material e a geometria do perfil. Uma moldura instalada num ambiente com temperatura variável pode sofrer movimentos dimensionais repetidos, enquanto um sistema de fachada pode introduzir exigências mecânicas e ambientais adicionais.
É importante distinguir a função térmica da tira do desempenho térmico total da moldura acabada. A faixa interrompe a condução direta através da seção de alumínio, mas o comportamento térmico final de uma janela, porta ou parede cortina também depende do vidro, das vedações, da geometria da moldura, das câmaras de ar, das juntas e dos detalhes de instalação.
Como o processo de extrusão afeta a qualidade do perfil
A consistência de um perfil de ruptura térmica depende muito de como o composto de poliamida reforçada é processado. Uma sequência de produção controlada ajuda a manter a seção transversal estável desde a matéria-prima até o comprimento acabado.
Mistura de materiais
A resina PA66 e a fibra de vidro são preparadas e controladas antes de entrar no processo de extrusão.
Moldagem por Extrusão
O material reforçado passa pelas ferramentas de perfil para criar a geometria da seção transversal necessária.
Resfriamento e Modelagem
As condições de resfriamento e a velocidade de extração são controladas para estabilizar as dimensões após a extrusão.
Corte de precisão
O perfil contínuo é cortado ou preparado na forma de fornecimento solicitada para posterior utilização.
Controle de Matéria Prima
O material de partida tem influência direta no comportamento de extrusão. Os materiais PA66 e de fibra de vidro recebidos podem ser verificados quanto a características como índice de fluxo de fusão, conteúdo de reforço e condição de umidade. O gerenciamento de umidade é particularmente relevante para o processamento de poliamida porque o teor de água pode afetar o comportamento do fundido e o desempenho final do material.
Temperatura de extrusão e velocidade de extração
A poliamida reforçada deve ser processada em condições de temperatura controlada para que o fundido preencha a matriz do perfil de forma consistente, sem criar degradação desnecessária ou instabilidade dimensional. A velocidade de extração também influencia o tamanho do perfil porque o extrusado pode mudar de dimensão à medida que esfria.
Por esta razão, a temperatura e a velocidade da linha devem ser consideradas como um processo coordenado e não como configurações isoladas. Quando um perfil contém ranhuras estreitas ou pequenos recursos de travamento, mesmo pequenas alterações no comportamento dimensional podem influenciar o ajuste final.
Resfriamento e Modelagem
O resfriamento é uma das etapas mais importantes para a estabilidade do perfil. O sistema de resfriamento precisa remover o calor de forma controlada para que a seção extrudada mantenha a geometria pretendida. O resfriamento irregular pode contribuir para distorções, empenamentos ou dimensões inconsistentes em todo o perfil.
Orientação de fibra de vidro
O processo de extrusão também influencia a orientação da fibra de vidro. A orientação controlada pode suportar a resistência longitudinal enquanto mantém as características mecânicas necessárias em toda a seção. Isto se torna particularmente relevante para perfis que precisam tolerar forças de inserção e perfilagem.
O sistema de produção descrito paraAzaraçãoinclui preparação de material, múltiplas linhas paralelas de extrusão de parafuso duplo, moldes autodesenvolvidos, sistemas de resfriamento, modelagem e corte. O processo é organizado de modo que as principais etapas de fabricação permaneçam dentro de um sistema de produção.
O que deve ser verificado durante o controle de qualidade?
O controle de qualidade para perfis com ruptura térmica é mais útil quando abrange tanto o processo de produção quanto o produto acabado. A inspeção final pode identificar defeitos, mas verificações regulares durante o processo fornecem informações antecipadas sobre desvios dimensionais ou problemas de superfície.
Inspeção em processo
Durante a extrusão contínua, as amostras de produção podem ser verificadas em intervalos regulares quanto a dimensões transversais e defeitos visíveis. Os parâmetros do processo também podem ser registrados para que as alterações na linha de produção possam ser conectadas com resultados dimensionais posteriores.
- Largura e altura da seção transversal.
- Dimensões críticas de ranhura e travamento.
- Espessura da parede e simetria do perfil quando relevante.
- Defeitos superficiais, deformação ou rachaduras visíveis.
- Registros de parâmetros de produção para rastreabilidade.
Avaliação Laboratorial
Dependendo dos requisitos aplicáveis, avaliações laboratoriais adicionais podem abranger densidade, dureza Shore, resistência à tração longitudinal, resistência à tração transversal, resistência à água, envelhecimento térmico e características de expansão linear.
Nem todos esses testes respondem à mesma questão de engenharia. A resistência à tração fornece informações sobre a resistência às forças de tração, enquanto a resistência transversal é mais relevante para as tensões que atuam ao longo do perfil. A expansão linear ajuda os engenheiros a compreender o movimento dimensional associado às mudanças de temperatura.
Inspeção Pré-Embarque
Antes do envio, as tiras acabadas podem ser inspecionadas quanto à aparência e dimensões. Perfis retos podem ser preparados em comprimentos de 6 metros por peça, enquanto especificações adequadas também podem ser fornecidas em bobinas de 500 metros por rolo. A forma prática de fornecimento depende da geometria do perfil e dos requisitos de montagem posteriores.
Um relatório de inspeção em inglês pode acompanhar as mercadorias quando necessário. Informações claras de inspeção podem ajudar as equipes de produção a verificar se o perfil recebido corresponde à especificação acordada.
| Estágio de inspeção | Foco Principal | Finalidade da produção |
|---|---|---|
| Verificação de entrada de material | Condição do material e características de reforço | Confirme se o composto inicial é adequado para extrusão controlada. |
| Inspeção em processo | Dimensões e condição da superfície | Detecte desvios de perfil antes que uma longa produção seja concluída. |
| Testes de laboratório | Características mecânicas, térmicas e físicas | Avalie as propriedades em relação aos requisitos técnicos aplicáveis. |
| Inspeção pré-embarque | Aparência, dimensões e consistência do pedido | Verifique o perfil finalizado antes do envio. |
O que os montadores devem observar?
Mesmo uma tira extrudada com precisão pode criar problemas quando o perfil de alumínio, as ferramentas e as condições de montagem não correspondem corretamente. A inserção e a laminação devem, portanto, ser tratadas como parte do projeto do perfil e não como questões separadas a jusante.
Força de Inserção
Uma tira que entra na ranhura de alumínio com resistência excessiva pode indicar incompatibilidade dimensional, uma geometria de travamento inadequada ou uma condição de montagem que precisa de ajuste. A alta força de inserção pode aumentar o risco de danos ao perfil, especialmente quando a seção contém paredes estreitas ou recursos de travamento pontiagudos.
Rachaduras durante a montagem
A fissuração não deve ser automaticamente atribuída ao próprio material. As possíveis causas podem incluir força mecânica excessiva, geometria de canal inadequada, dimensões excessivamente apertadas, alinhamento inadequado ou condições de processamento incorretas. Rever a extrusão de alumínio e a sequência de montagem em conjunto é muitas vezes mais produtivo do que examinar a tira isoladamente.
Resistência ao cisalhamento insuficiente
A conexão final precisa suportar as cargas esperadas de manuseio e serviço. Se a tira engatada não fornecer resistência suficiente ao movimento relativo entre as seções de alumínio, o problema pode envolver a geometria do perfil, as características do material ou o processo de laminação.
Consistência em toda a linha de produção
Um perfil que funciona bem durante uma única execução de teste também deve se comportar de forma consistente durante a produção repetida. As dimensões consistentes das tiras facilitam a manutenção de condições estáveis de inserção e laminação em vários lotes de extrusão de alumínio.
- Verifique a ranhura de alumínio:confirme se a cavidade está limpa, dimensionalmente correta e compatível com a tira.
- Verifique o alinhamento da inserção:o desalinhamento pode aumentar a força e danificar a borda do perfil.
- Verifique as condições de rolamento:confirmar se o processo mecânico é apropriado para a geometria da tira.
- Acompanhe a consistência dimensional:compare medições de perfil recebidas e em processo quando aparecer um comportamento inesperado da montagem.
Essas verificações são particularmente úteis ao passar de uma extrusão de protótipo para uma produção repetida, porque uma pequena diferença dimensional pode se tornar muito mais perceptível quando muitos comprimentos de perfil são processados continuamente.
Como se preparar para um novo desenvolvimento de perfil
O desenvolvimento de uma seção de ruptura térmica para uma nova extrusão de alumínio é mais fácil quando as informações são organizadas antes da ferramenta ser considerada. O objetivo é definir a interface completa entre a seção de poliamida e o perfil de alumínio.
Uma sequência prática de desenvolvimento pode seguir várias etapas:
- Revise o desenho de alumínio:identificar dimensões de cavidade, geometria de ranhura, espessura de parede e tolerâncias críticas.
- Confirme o requisito de separação térmica:determine a distância pretendida entre as seções de alumínio internas e externas.
- Defina a seção transversal da tira:estabeleça largura, altura, espessura, detalhes de travamento e quaisquer recursos especiais.
- Revise o processo de montagem:confirme a direção de inserção, o método de laminação e a força mecânica esperada.
- Avalie o comportamento da produção:verifique a estabilidade dimensional, a qualidade da superfície e o desempenho da montagem.
- Finalize a especificação de produção:documente a geometria do perfil acordada, a construção do material, os pontos de inspeção e o formulário de fornecimento.
Use o perfil de alumínio como referência principal
O erro mais comum no desenvolvimento de perfis é começar com uma dimensão genérica da tira e tentar forçar a extrusão de alumínio a corresponder a ela. A abordagem mais confiável é a inversa: comece pela extrusão e defina a seção de isolamento em torno da interface real.
Um perfil físico de alumínio pode ser especialmente útil quando o desenho de extrusão não representa totalmente a variação de fabricação. Comparar o desenho com a seção real ajuda a identificar questões práticas, como profundidade do canal, raio da aresta ou diferenças dimensionais locais.
Mantenha os requisitos térmicos e mecânicos juntos
A tira não deve ser projetada para separação térmica enquanto seu engate mecânico for tratado como uma reflexão tardia. As duas funções estão conectadas. Uma seção mais espessa pode alterar a relação da cavidade. Uma forma de travamento diferente pode alterar a força de inserção. Um ajuste mais apertado pode afetar o comportamento da montagem. As decisões de engenharia devem, portanto, considerar a secção transversal completa.
Plano para repetibilidade
Uma boa seção não deve funcionar apenas uma vez. Deve ser capaz de ser extrudado de forma consistente, cortado ou enrolado de maneira controlada, transportado sem deformação desnecessária e montado repetidamente com comportamento previsível.
Compreendendo o termo em pesquisas de produtos
Quando engenheiros ou equipes de compras procuramTiras de ruptura térmica PA66 GF25, o termo de pesquisa geralmente representa um requisito técnico em vez de um único produto universal. A porção “PA66” identifica a família das poliamidas, enquanto “GF25” indica o reforço de 25% de fibra de vidro. A restante especificação depende ainda da extrusão do alumínio e do processo de montagem pretendido.
Por esse motivo, a avaliação do produto deve passar do nível das palavras-chave para o nível da engenharia. Uma tira tecnicamente adequada é definida pela combinação de material, dimensões da seção, geometria de travamento, consistência de produção e compatibilidade com o perfil de alumínio alvo.
Perguntas frequentes
Para que são utilizadas as tiras de ruptura térmica?
Eles são usados para separar seções de alumínio internas e externas e reduzir a transferência direta de calor através de perfis de alumínio quebrados termicamente. A tira também fornece uma conexão mecânica dentro da extrusão de alumínio quando a geometria e o processo de montagem são combinados corretamente.
De que material são feitos esses perfis com ruptura térmica?
O material do núcleo é nylon PA66 reforçado com 25% de fibra de vidro. Esta construção reforçada é comumente identificada como PA66 GF25 e é selecionada pela rigidez, estabilidade dimensional e características mecânicas exigidas pelos sistemas de alumínio quebrados termicamente.
Quais tipos de perfil estão comumente disponíveis?
As famílias de seções comuns incluem perfis I-Type, C-Type e T-Type. Seções com formatos especiais também podem ser desenvolvidas para extrusões de alumínio com dimensões de cavidade incomuns ou geometrias de travamento.
Onde os perfis de ruptura térmica são comumente usados?
As aplicações típicas incluem janelas de alumínio, portas de alumínio, sistemas de parede cortina, montantes, travessas e outros perfis arquitetônicos de alumínio que exigem separação térmica entre seções internas e externas.
A seção transversal pode ser personalizada?
Sim. Uma seção personalizada pode ser desenvolvida em torno de um desenho de perfil de alumínio ou perfil físico, com atenção à largura da tira, altura, espessura, estrutura da ranhura, geometria de travamento e método de montagem pretendido.
Que informações são úteis para uma faixa de ruptura térmica personalizada?
Informações úteis incluem o desenho do perfil de alumínio ou perfil físico, as dimensões necessárias da tira, a estrutura de travamento, a separação térmica alvo e o método de inserção ou formação de rolo usado durante a montagem.
Quais formulários de fornecimento podem ser usados?
As especificações adequadas podem ser fornecidas como tiras retas, incluindo comprimentos de 6 metros por peça, ou como perfis enrolados, como 500 metros por rolo. A forma prática depende da geometria do perfil e do processo de produção posterior.
Quais características de qualidade devem ser avaliadas?
A avaliação pode incluir dimensões do perfil, aparência, densidade, dureza Shore, resistência à tração longitudinal e transversal, resistência à água, envelhecimento térmico e características de expansão linear, de acordo com os requisitos aplicáveis ao sistema pretendido.
A assistência técnica pode cobrir problemas de montagem?
O suporte técnico pode abordar projetos de ranhuras de perfil, inserção de tiras, condições de conformação de rolos e problemas comuns, como inserção difícil, rachaduras ou resistência ao cisalhamento insuficiente. A revisão conjunta do processo de extrusão e montagem de alumínio pode ajudar a identificar a causa subjacente.
Como os engenheiros devem comparar as diferentes opções de tiras com ruptura térmica?
Compare a construção do material, dimensões do perfil, geometria de travamento, consistência dimensional, compatibilidade de montagem, abordagem de inspeção e forma de fornecimento. A comparação mais significativa é baseada na correspondência da tira com a extrusão de alumínio real, e não apenas no nome do produto.
Uma lista de verificação de especificações práticas
Antes de finalizar um perfil de ruptura térmica, é útil confirmar as principais variáveis técnicas em um só lugar. A lista de verificação abaixo pode ser usada durante a revisão de perfil, comunicação com fornecedores, preparação de ferramentas ou aprovação de produção.
- Confirme a construção do material PA66 e o requisito de reforço de fibra de vidro de 25%.
- Meça a largura e profundidade da cavidade de alumínio.
- Verifique o formato da ranhura e a geometria de travamento.
- Defina a espessura de tira necessária e a dimensão de separação.
- Compare a seção transversal da tira com o perfil de alumínio real.
- Revise as condições de inserção e perfilagem antes da aprovação da produção.
- Confirme os pontos de inspeção dimensional e as tolerâncias aceitáveis.
- Verifique o formulário de fornecimento reto ou enrolado necessário.
- Documente o desenho do perfil acordado e as características técnicas críticas.
- Mantenha os registros de produção e inspeção disponíveis para rastreabilidade.
Esta lista de verificação não substitui os requisitos de engenharia de um sistema específico de janela, porta ou fachada. Ele fornece uma estrutura prática para garantir que a interface do material e do perfil foi definida antes do início da produção.
A ideia central permanece simples: o desempenho da ruptura térmica começa com uma separação eficaz, mas o desempenho confiável do sistema requer uma seção transversal adequada, extrusão controlada, dimensões estáveis e um processo de montagem compatível.
Precisa combinar uma tira com sua extrusão de alumínio?
Compartilhe o desenho do perfil de alumínio, os detalhes do perfil físico, as dimensões necessárias e o método de montagem para que a geometria da seção apropriada possa ser revisada para o seu sistema de alumínio quebrado termicamente.
entre em contato conosco para discutir os requisitos do seu perfil