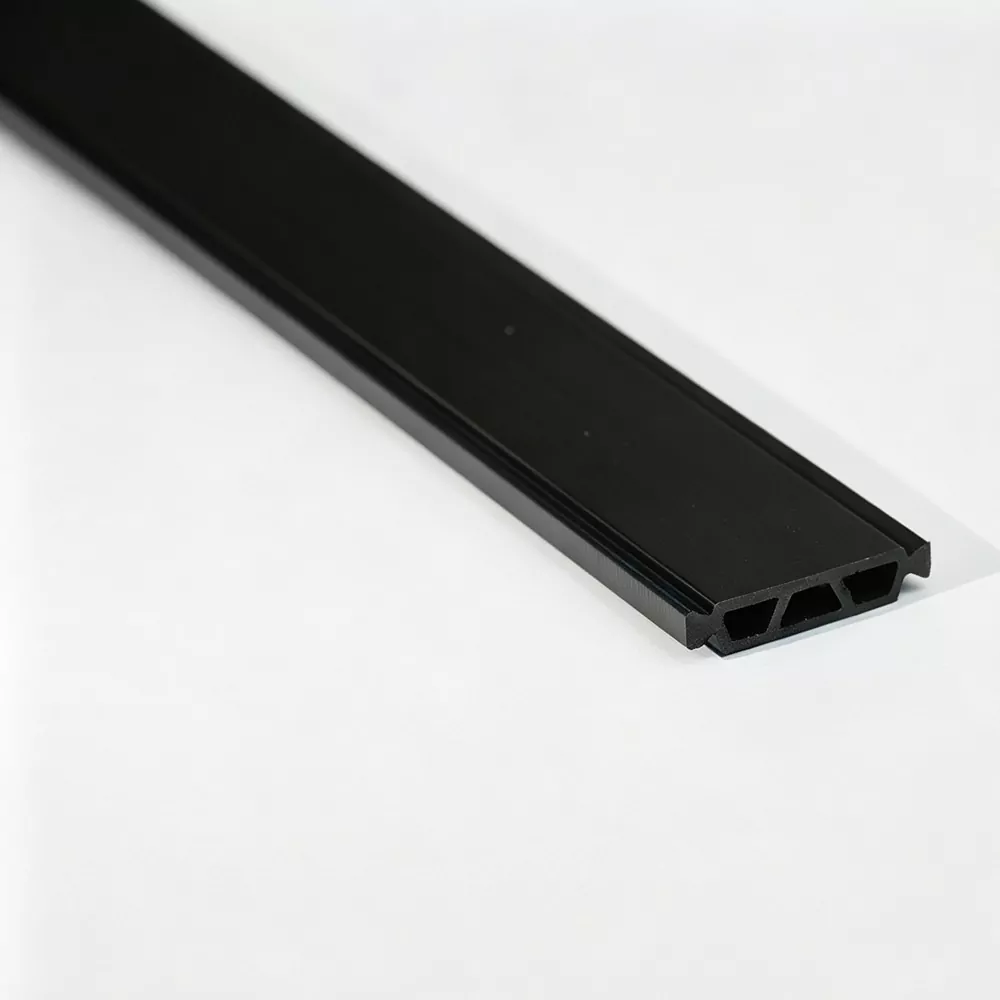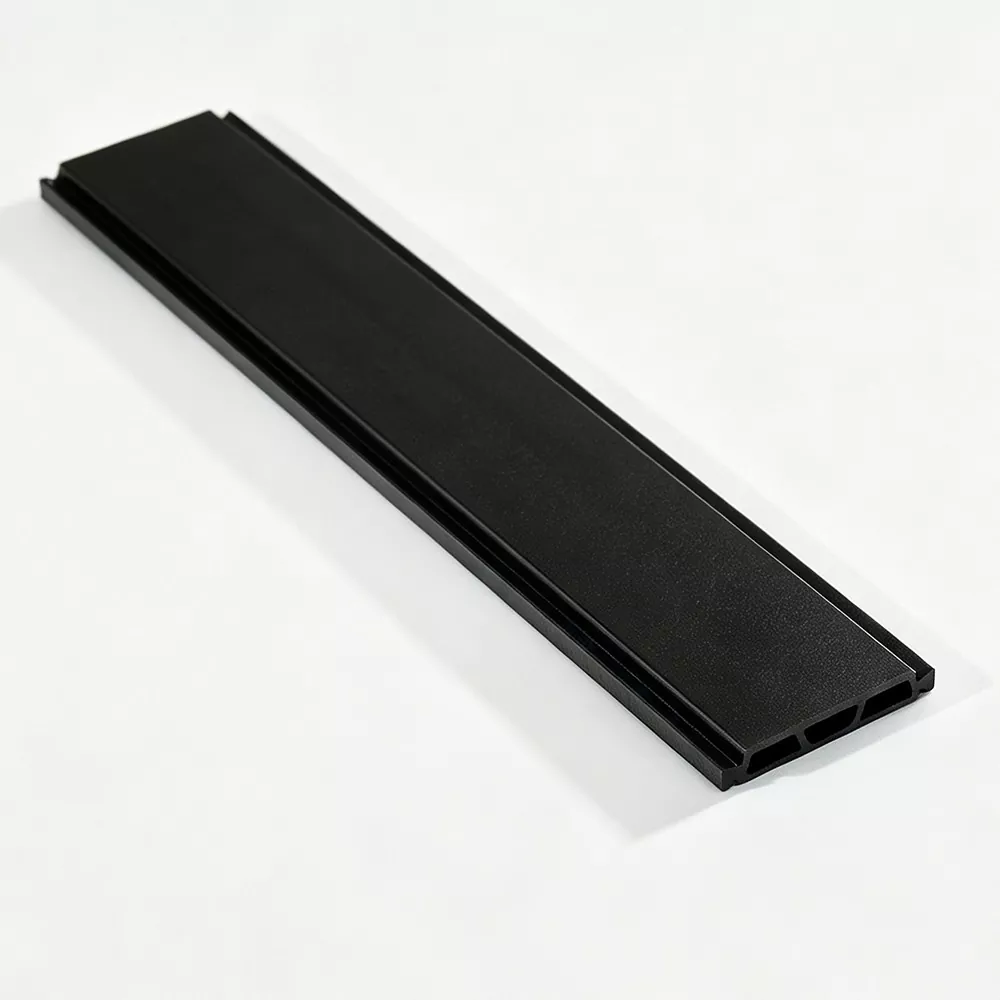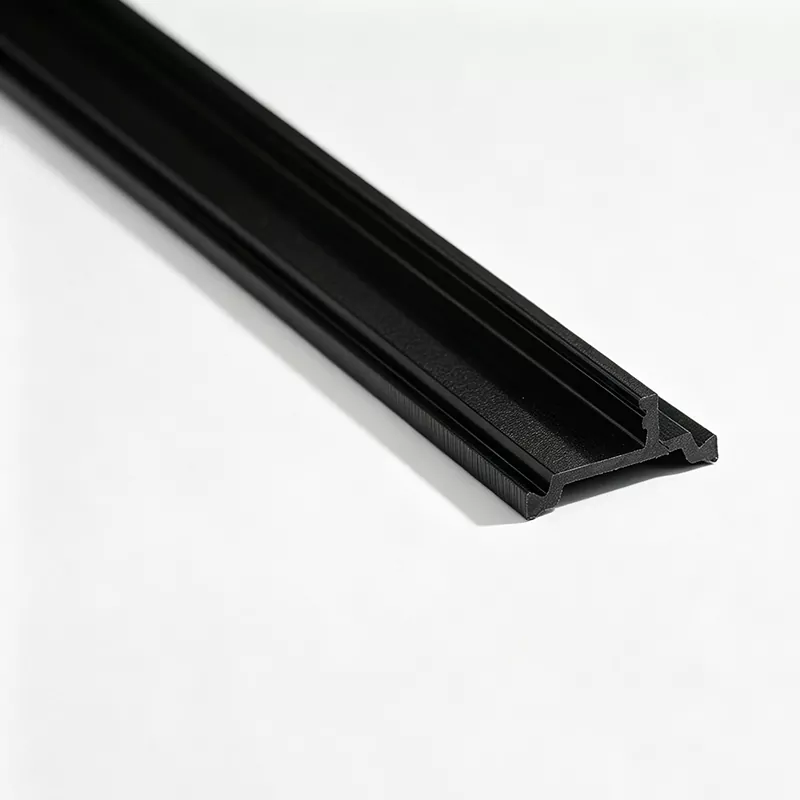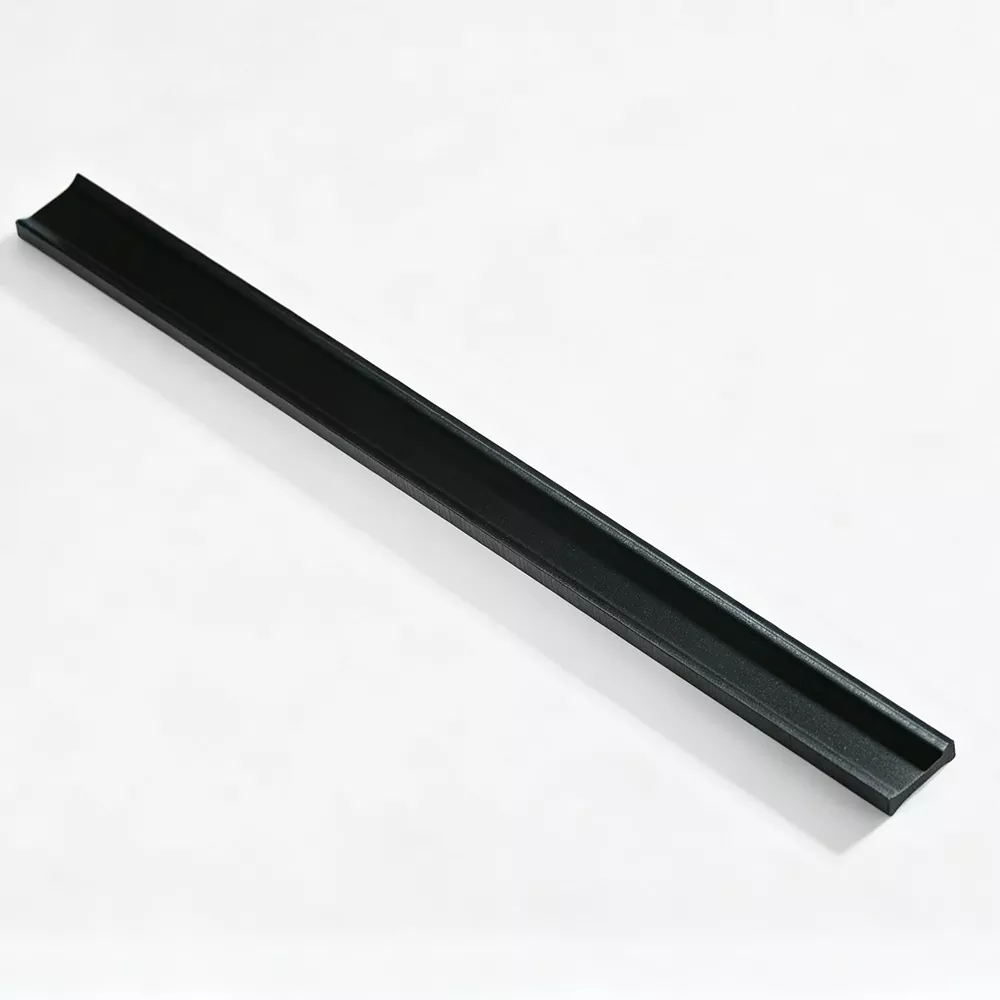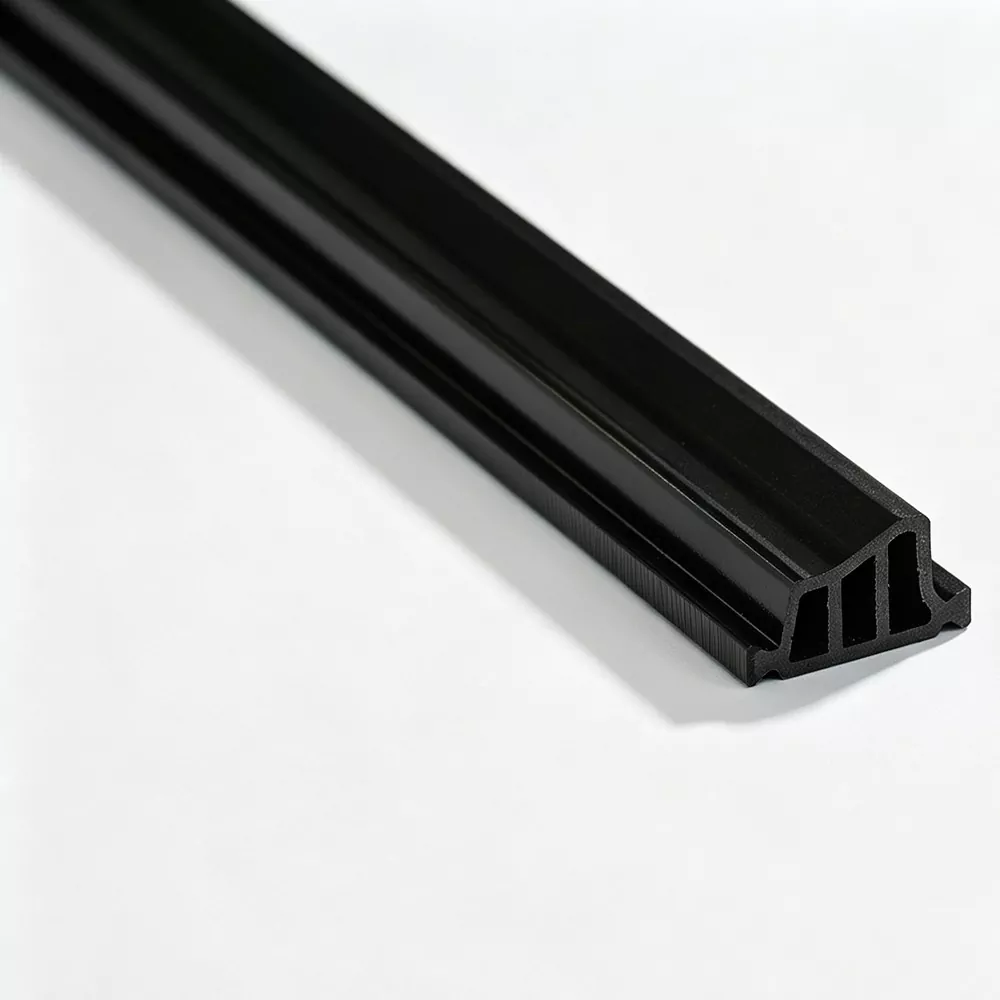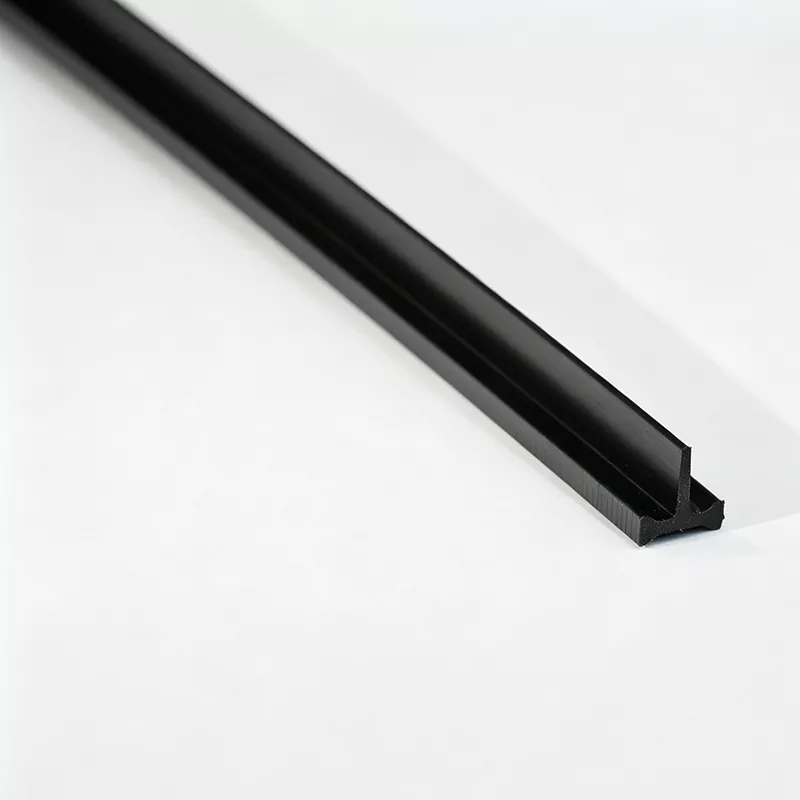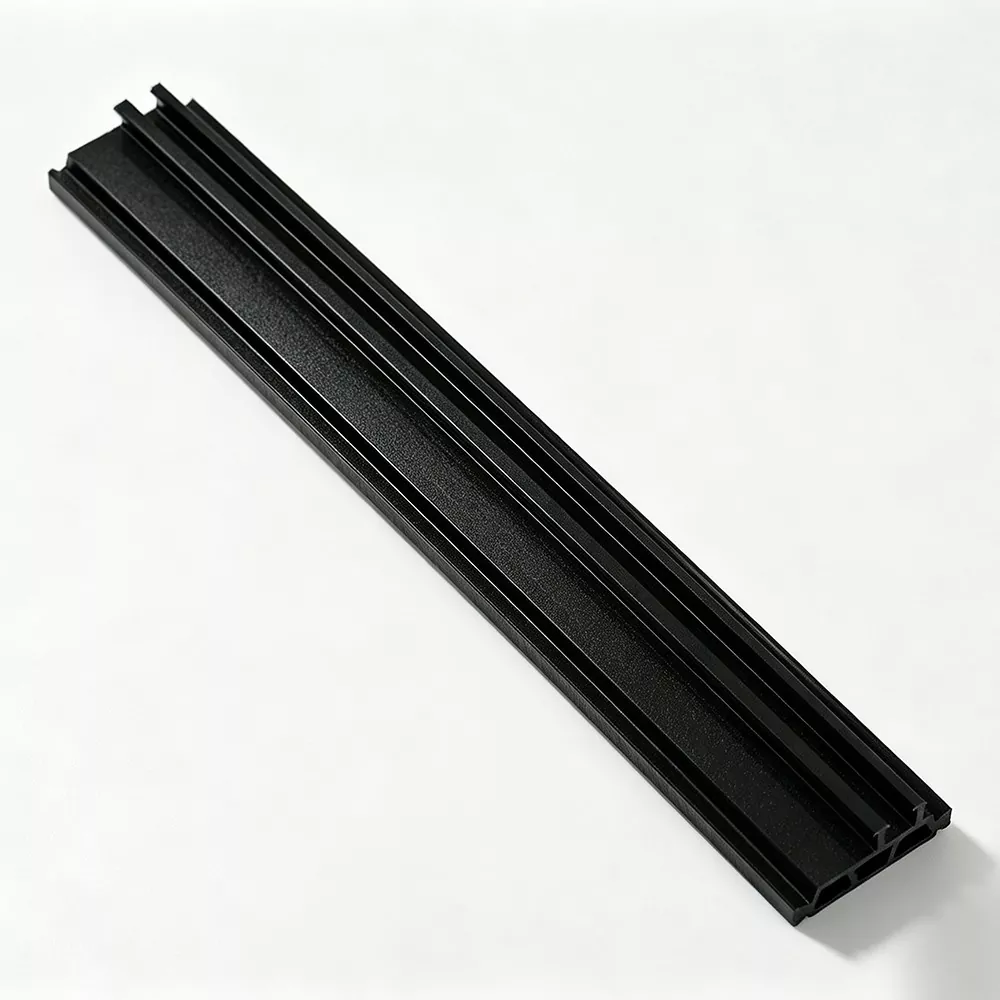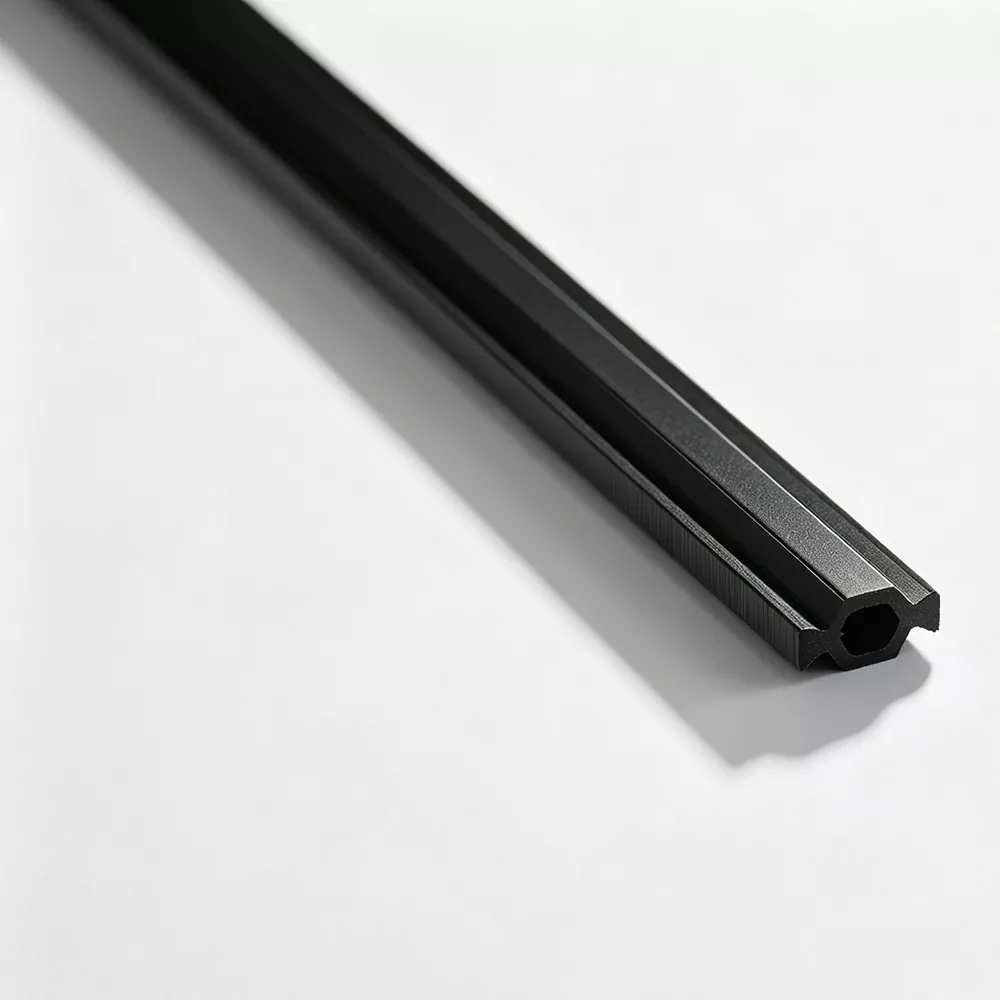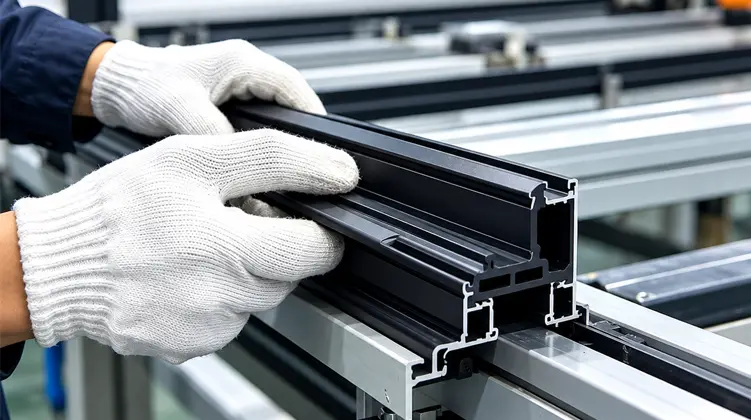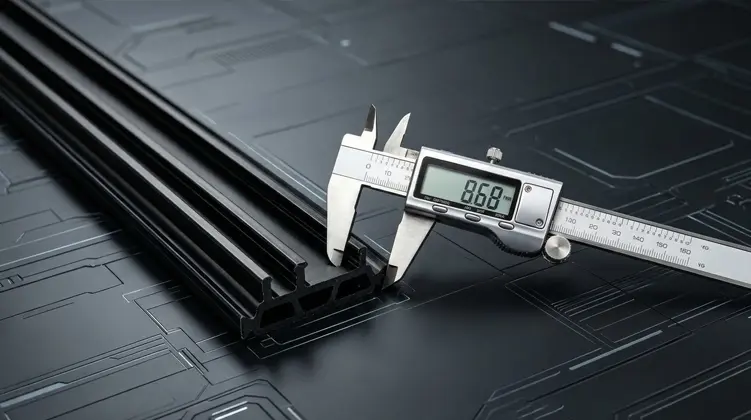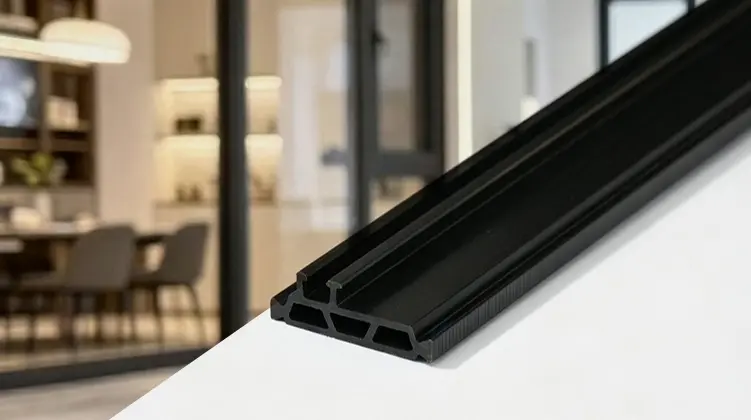
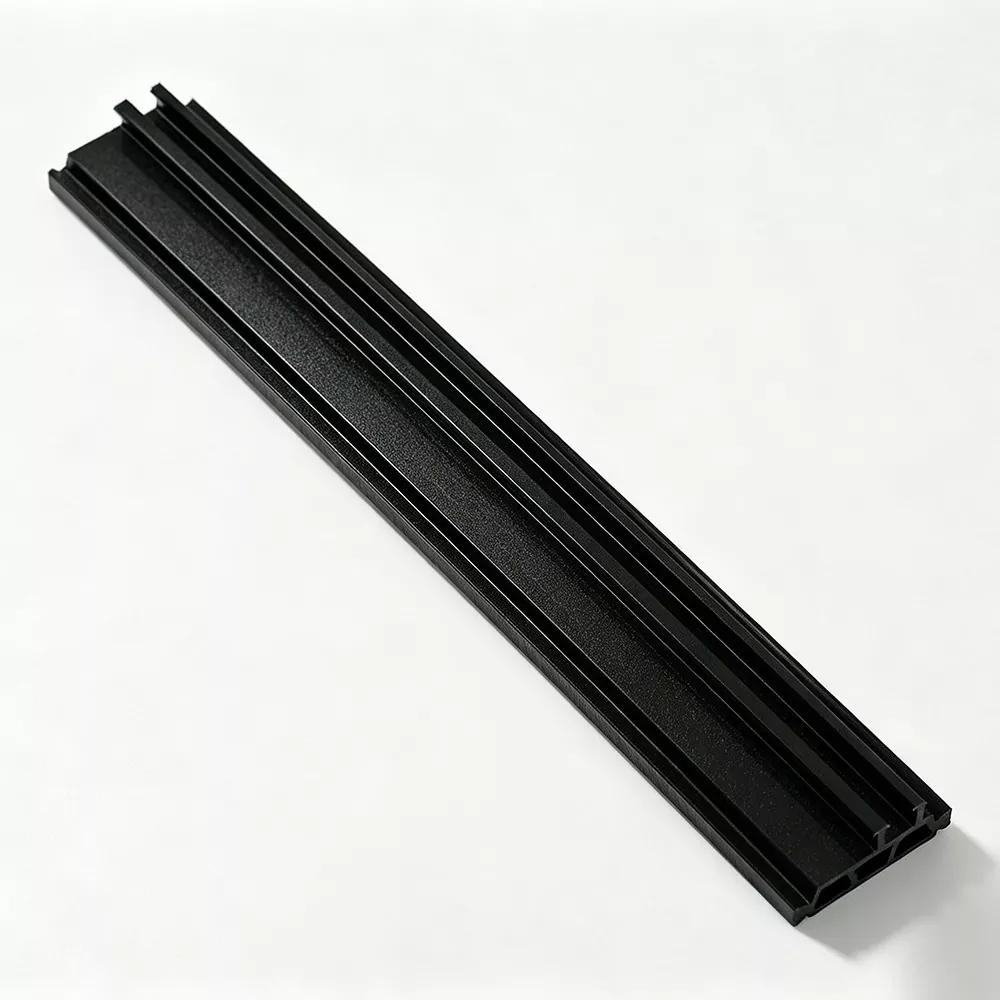
Tiras de ruptura térmica PA66 GF25são perfis de poliamida reforçada usados para separar seções de alumínio internas e externas em sistemas de janelas, portas e paredes de cortina termicamente quebradas. Seu desempenho depende de mais do que o grau nominal do material. A distribuição da fibra de vidro, a geometria da seção transversal, a precisão dimensional, a resistência mecânica e a compatibilidade com a cavidade de alumínio influenciam a montagem final. Este guia explica como o material funciona, como os formatos de perfis comuns diferem, quais dimensões devem ser verificadas, como a extrusão e a inspeção de qualidade afetam a consistência e quais informações técnicas são úteis ao desenvolver um perfil para um sistema de alumínio específico.
Índice
Explorar o Guia- 01Qual é o material?
- 02PA66 e composição de fibra de vidro
- 03Como funciona a separação térmica
- 04Propriedades Mecânicas e Dimensionais
- 05Tipos comuns de seções transversais
- 06Combinando tiras com perfis de alumínio
- 07Fabricação e Extrusão
- 08Inspeção e testes de qualidade
- 09Aplicações Típicas
- 10Desenvolvimento de perfil personalizado
- 11Lista de verificação prática de seleção
- 12Perguntas frequentes
01O que é um perfil de ruptura térmica PA66 GF25?
Um perfil de ruptura térmica é um componente não metálico instalado entre seções separadas de alumínio para interromper o caminho direto de transferência de calor através de uma estrutura metálica.
O alumínio é amplamente utilizado em estruturas arquitetônicas porque é leve, funcional e estruturalmente útil. No entanto, o alumínio também conduz calor facilmente. Quando as partes internas e externas de uma moldura de alumínio permanecem diretamente conectadas, o calor pode viajar através da moldura com mais facilidade. Uma ruptura térmica cria uma separação entre essas seções metálicas e altera a forma como o calor se move através do perfil montado.
A poliamida é comumente selecionada para esta função porque combina características isolantes com propriedades mecânicas adequadas para montagem de perfis. Classes reforçadas são usadas onde a tira deve manter sua forma e permanecer firmemente presa ao alumínio durante as operações de inserção ou laminação.
O produto não é simplesmente um espaçador de plástico. Sua seção transversal deve ser projetada para se ajustar à cavidade de alumínio, encaixar nas ranhuras e suportar as forças geradas durante a fabricação e serviço. Um perfil adequado necessita, portanto, de consistência do material e de um controle dimensional preciso.
02Compreendendo o PA66 e o reforço de fibra de vidro de 25%
PA66, também conhecido como poliamida 66 ou náilon 66, é um termoplástico de engenharia usado em componentes que exigem uma combinação de resistência, rigidez e controle dimensional. A designação GF25 indica que o composto contém 25% de fibra de vidro em peso. Essas fibras reforçam a matriz polimérica e modificam seu comportamento mecânico.
Por que o PA66 é usado?
PA66 oferece um equilíbrio útil entre resistência mecânica, resistência ao calor e processabilidade para perfis projetados. Suas propriedades o tornam adequado para componentes que devem manter uma forma definida durante o manuseio, montagem e exposição a mudanças nas condições ambientais.
Para aplicações de ruptura térmica, a seleção do material deve considerar o ambiente completo de processamento e serviço. O condicionamento de umidade, a exposição à temperatura, as dimensões do perfil e as forças de montagem podem influenciar o comportamento de um componente de poliamida.
O que o GF25 adiciona?
As fibras de vidro aumentam a rigidez e ajudam a melhorar a estabilidade dimensional em comparação com um composto de poliamida não reforçado. O reforço é particularmente relevante quando um perfil longo e estreito deve resistir à deformação durante o manuseio e montagem do perfil de alumínio.
Maior Rigidez
O reforço de fibra de vidro aumenta a rigidez, ajudando o perfil a manter a seção transversal projetada durante o processamento e a instalação.
Controle Dimensional
O composto reforçado suporta dimensões de perfil mais estáveis quando as condições de extrusão e resfriamento são adequadamente controladas.
Engajamento Mecânico
A resistência e a rigidez adequadas ajudam a tira a permanecer engatada nas ranhuras de alumínio durante a inserção e a conformação do rolo.
Propriedades direcionais
A orientação das fibras influencia o comportamento longitudinal e transversal, tornando importantes o projeto de extrusão e o controle do processo.
A percentagem de fibra de vidro por si só não descreve todas as características de desempenho. Dois compostos com o mesmo nível de reforço nominal podem se comportar de maneira diferente devido à qualidade da resina, comprimento da fibra, distribuição da fibra, condição de umidade e histórico de processamento. A avaliação técnica deve, portanto, incluir informações sobre materiais e resultados de testes de perfil acabado.
03Como funciona a separação térmica em esquadrias de alumínio?
A separação térmica funciona substituindo uma conexão metálica contínua por uma seção de baixa condutividade. Numa moldura termicamente quebrada, os componentes interiores e exteriores de alumínio são separados por perfis de poliamida. Isto interrompe o caminho condutor direto que de outra forma se estenderia através da estrutura de alumínio.
Interrompendo o caminho de transferência de calor do metal
O calor se move através dos materiais de acordo com suas propriedades térmicas e a geometria da montagem. O alumínio conduz o calor muito mais facilmente do que a poliamida. A introdução de uma seção de poliamida entre duas peças de alumínio altera, portanto, a rota do fluxo de calor através da estrutura.
A largura da seção isolante, o formato do perfil e a geometria metálica circundante contribuem para o comportamento térmico do sistema acabado. Uma ruptura térmica mais ampla pode proporcionar um caminho mais longo através do material isolante, mas a largura não deve ser considerada isoladamente. O projeto completo da estrutura deve ser avaliado.
Por que o sistema completo de janelas é importante
Uma faixa de ruptura térmica não pode determinar o desempenho térmico de uma janela inteira ou parede cortina por si só. A configuração do envidraçamento, a profundidade da moldura, o vazamento de ar, as vedações contra intempéries, o projeto de drenagem, as ferragens e os detalhes de instalação também são importantes. A tira é um componente importante dentro de uma montagem de engenharia maior.
04Resistência Mecânica e Estabilidade Dimensional
O desempenho mecânico é essencial porque um perfil de ruptura térmica deve fazer mais do que separar duas seções de alumínio. Ele também deve permanecer firmemente conectado a eles. Durante a montagem, a tira pode sofrer pressão de inserção, forças de rolamento, fricção e tensão localizada em torno de seus recursos de travamento.
Resistência à tração longitudinal
A resistência à tração longitudinal descreve a resistência às forças de tração ao longo do comprimento de uma tira extrudada. É relevante quando os perfis são manuseados, transportados, inseridos ou processados através de equipamentos. A orientação das fibras ao longo da direção de extrusão pode influenciar esta propriedade.
Resistência ao cisalhamento transversal
A resistência transversal é importante porque as forças aplicadas através do perfil podem afectar a ligação entre a tira de poliamida e as secções de alumínio. A geometria de travamento, as dimensões da ranhura, a condição do material e o processo de perfilagem contribuem para a integridade mecânica do perfil montado.
Estabilidade Dimensional
A estabilidade dimensional diz respeito à capacidade de um perfil manter a forma e as medidas pretendidas. A largura, a altura, a espessura da parede e os recursos de travamento devem permanecer dentro das tolerâncias acordadas para que a tira possa caber na cavidade de alumínio de forma consistente.
Mudanças no teor de umidade e na temperatura podem afetar as dimensões e o comportamento mecânico da poliamida. Os ambientes de armazenamento, condicionamento e produção devem ser considerados ao definir métodos de inspeção e requisitos de montagem.
- Verifique as propriedades de tração longitudinal para requisitos de manuseio e processamento.
- Revise a resistência transversal e o comportamento ao cisalhamento para a estrutura de travamento pretendida.
- Confirme largura, altura, espessura e dimensões críticas da seção transversal.
- Considere o condicionamento de umidade e a exposição à temperatura durante a avaliação.
- Avalie o perfil após o processo de inserção ou laminação pretendido.
05Tipos comuns de seções transversais e seus usos
Os perfis de ruptura térmica estão disponíveis em diferentes configurações de seção transversal. O tipo correto depende do formato da cavidade de alumínio, da estrutura de travamento e do método de produção utilizado para unir as seções metálicas.
Perfis tipo I
Os perfis tipo I geralmente têm uma seção relativamente reta e são usados com cavidades de alumínio com ranhura reta compatíveis. A sua adequação depende das dimensões e características de engate da extrusão específica. A tira deve encaixar com segurança, sem força de inserção excessiva ou movimentos indesejados.
Perfis tipo C
Os perfis do tipo C têm uma seção transversal moldada destinada a cavidades de alumínio curvas, escalonadas ou especialmente formadas compatíveis. A geometria pode ajudar a criar um engate mecânico definido quando a ranhura de alumínio é projetada para aquela seção.
Perfis tipo T
Os perfis tipo T usam uma configuração de cabeça e haste. A cabeça mais larga e a secção de ligação mais estreita devem corresponder à ranhura de recepção e aos requisitos de montagem do perfil de alumínio. A correspondência precisa é importante para evitar interferência durante a inserção e o rolamento.
Perfis com formato especial
Alguns sistemas de alumínio utilizam cavidades que não podem ser combinadas com um formato de perfil padrão. Seções com formatos especiais podem ser desenvolvidas em torno de um desenho, especificação dimensional ou informações de perfil físico. O projeto deve considerar toda a seção transversal, incluindo detalhes de travamento e quaisquer alterações locais de espessura.
| Tipo de perfil | Característica Estrutural Típica | Consideração principal de correspondência |
|---|---|---|
| Tipo I | Seção transversal geralmente reta | Compatibilidade com canais retos e dimensões de cavidade |
| Tipo C | Geometria de engate curva ou escalonada | Combinando o formato da cavidade de alumínio e a área de travamento |
| Tipo T | Configuração cabeça e haste | Largura da cabeça, dimensões da haste e abertura da ranhura correspondentes |
| Formato Especial | Seção transversal personalizada para uma extrusão específica | Precisão do desenho, método de montagem e dimensões funcionais |
Os nomes dos perfis são úteis para a classificação inicial, mas não são suficientes para confirmar a compatibilidade. Os fabricantes devem comparar os desenhos transversais reais e as dimensões críticas antes de selecionar um tipo.
06Como combinar a tira com um perfil de alumínio
Combinar a ruptura térmica com a extrusão de alumínio é uma das etapas mais importantes da seleção do produto. Um perfil semelhante à seção necessária ainda pode ter um recurso de travamento, largura ou altura inadequados. A cavidade receptora deve ser tratada como ponto de partida para a seleção.
Tiras de ruptura térmica PA66 GF25devem ser avaliados em relação ao desenho do perfil de alumínio e ao processo de montagem real, em vez de serem selecionados apenas pelo nome do produto.
| Detalhe do perfil de alumínio | Dimensão ou recurso da faixa | O que verificar |
|---|---|---|
| Largura da cavidade | Largura da tira | Ajuste, engajamento e tolerância dimensional |
| Profundidade da cavidade | Altura do perfil | Assento correto dentro da seção de alumínio |
| Estrutura de ranhura | Geometria de bloqueio | Compatibilidade com inserção e perfilagem |
| Separação necessária | Espessura da tira e design da seção | Espaço disponível e configuração do sistema |
| Equipamento de montagem | Tolerâncias de perfil e detalhes de engajamento | Força de inserção, condições de rolamento e estabilidade |
| Método de fornecimento e processamento | Comprimento e forma de fornecimento | Compatibilidade com linhas de corte, manuseio e produção |
Verifique a seção transversal completa
Largura e altura são apenas duas partes da revisão dimensional. A abertura da ranhura, os ressaltos de travamento, a espessura da parede, os raios dos cantos e as transições locais também podem afetar o ajuste. Pequenas diferenças nestas áreas podem alterar a resistência de inserção ou a forma como a tira fixa no alumínio.
Considere o método de montagem
Os processos de inserção e laminação impõem diferentes exigências ao perfil. Uma seção que se ajusta dimensionalmente à cavidade pode ainda ser difícil de processar se a geometria de travamento ou a condição da superfície forem inadequadas. A avaliação deve, portanto, incluir o equipamento pretendido e os parâmetros de produção.
07Processos de fabricação por trás de perfis consistentes
A fabricação por extrusão transforma um composto polimérico reforçado em um perfil contínuo com seção transversal definida. A produção estável requer controle de materiais recebidos, condições de composição, parâmetros de extrusão, resfriamento, modelagem e corte.
Preparação de Matéria Prima
A resina PA66 e a fibra de vidro são os principais materiais do composto reforçado. As verificações do material recebido podem incluir índice de fluxo de fusão, conteúdo de fibra de vidro e condição de umidade. Esses fatores influenciam o comportamento do fundido, a distribuição das fibras e a consistência do perfil acabado.
O controle de umidade é particularmente importante no processamento de poliamida. Os procedimentos de manuseio e secagem do material devem ser apropriados à resina e às condições de produção. A preparação incorreta pode afetar a aparência da superfície e a estabilidade do processamento.
Extrusão de parafuso duplo
A extrusão de parafuso duplo é usada para processar e moldar compostos termoplásticos reforçados. A configuração do parafuso e as condições operacionais influenciam a mistura do material, o movimento do fundido e a distribuição das fibras. Uma matriz adequada forma então a geometria da seção transversal necessária.
Resfriamento e Modelagem
Após sair da matriz, o perfil extrudado passa por um processo controlado de resfriamento e conformação. A temperatura, a velocidade de extração e as condições de resfriamento influenciam a estabilidade dimensional. Se estes parâmetros não estiverem equilibrados, o perfil pode apresentar variação dimensional, deformação ou defeitos superficiais.
Orientação e Corte de Fibra
A orientação da fibra de vidro é afetada pelo fluxo do material através do sistema de extrusão e da matriz. Contribui para as propriedades mecânicas direcionais do perfil acabado. Uma vez que a seção tenha sido resfriada e estabilizada, o corte de precisão produz o comprimento de fornecimento necessário.
- Preparação de materiais:Verifique a condição da resina, o conteúdo de fibra de vidro e a umidade antes do processamento.
- Alimentação composta:Mantenha condições estáveis de alimentação e mistura de materiais.
- Moldagem por extrusão:Use a matriz apropriada e os parâmetros de extrusão controlados para formar a seção.
- Resfriamento e modelagem:Estabilize o perfil enquanto controla a temperatura e a velocidade de extração.
- Inspeção dimensional:Revise as dimensões da seção transversal e as condições da superfície durante a produção.
- Corte de precisão:Corte o perfil acabado no comprimento de fornecimento acordado e inspecione a aparência final.
Para especificações adequadas, tiras retas podem ser fornecidas a 6 metros por peça, enquanto perfis enrolados compatíveis podem ser fornecidos a 500 metros por rolo. A forma apropriada depende da geometria da seção, dos requisitos de manuseio e do método de processamento posterior.
08Inspeção de qualidade e itens de teste importantes
A avaliação da qualidade deve abranger as características do material, a precisão dimensional, o comportamento mecânico e a condição do perfil acabado. Um único teste não pode representar todos os requisitos de um sistema de ruptura térmica de alumínio. Os critérios de inspeção devem estar ligados à aplicação pretendida e à especificação técnica acordada para o produto.
Verificações de materiais recebidos
A inspeção de entrada pode revisar a identificação da resina, o comportamento do fluxo de fusão, o conteúdo de fibra de vidro e a umidade. Matérias-primas consistentes fornecem uma base mais estável para extrusão e controle de perfil acabado.
Inspeção em processo
Durante a produção, as dimensões da seção transversal e as condições da superfície podem ser verificadas em intervalos definidos. O registro dos parâmetros do processo ajuda a identificar variações e apoia a rastreabilidade da produção. Os pontos de inspeção podem incluir largura, altura, espessura, formato do perfil e defeitos superficiais visíveis.
Avaliação Laboratorial
Dependendo da especificação, os testes de laboratório podem incluir densidade, dureza Shore, resistência à tração longitudinal e transversal, resistência à água, envelhecimento térmico e características de expansão linear. O método de teste aplicável e os requisitos de condicionamento devem ser definidos antes da comparação dos resultados.
Inspeção de Produto Acabado
Antes do envio, as tiras acabadas podem ser verificadas quanto à aparência e dimensões. A embalagem e o manuseio também devem proteger o perfil contra dobras, contaminação e danos mecânicos desnecessários. Um relatório de inspeção em inglês pode apoiar a comunicação técnica e a revisão da qualidade recebida.
| Item de inspeção | O que avalia | Por que é importante |
|---|---|---|
| Conteúdo de fibra de vidro | Proporção de reforço no composto | Suporta consistência de material e controle de especificação |
| Inspeção dimensional | Largura, altura, espessura e seção transversal | Confirma o ajuste com a cavidade de alumínio |
| Dureza Shore | Resistência à indentação sob um método definido | Fornece uma propriedade de material para revisão de especificações |
| Resistência à tracção | Comportamento mecânico longitudinal e transversal | Ajuda a avaliar os requisitos de manuseio e montagem |
| Resistência à água | Comportamento sob exposição definida à umidade | Suporta avaliação para o ambiente de serviço pretendido |
| Envelhecimento térmico | Mudanças de propriedade após exposição ao calor definida | Ajuda a avaliar a estabilidade do material sob condições de teste |
| Expansão linear | Mudança dimensional com temperatura | Útil para considerar o ajuste do perfil em função das mudanças de temperatura |
Os resultados dos testes devem ser interpretados usando o método relevante, preparação da amostra, condicionamento e critérios de aceitação. Uma especificação de qualidade significativa identifica tanto a propriedade que está sendo testada quanto as condições sob as quais o resultado é obtido.
09Aplicações em janelas, portas e paredes cortina
Perfis reforçados de poliamida são usados em uma variedade de sistemas arquitetônicos de alumínio. O projeto da seção e os requisitos mecânicos variam de acordo com a estrutura do quadro, configuração da abertura e processo de montagem.
Janelas de alumínio
Em caixilharias e caixilhos termicamente quebrados, a faixa separa as secções de alumínio interiores e exteriores. A sua secção transversal deve coincidir com as cavidades do aro e do caixilho, mantendo um encaixe adequado durante a montagem. Os projetistas de sistemas de janelas também consideram a profundidade da moldura, a disposição dos vidros, a vedação contra intempéries e a drenagem.
Portas de alumínio
Os perfis das portas podem sofrer operações repetidas e cargas mecânicas em torno de dobradiças, fechaduras e seções de conexão. A ruptura térmica deve ajustar-se ao perfil de alumínio e permanecer estável durante a fabricação e uso. O projeto completo da porta determina a geometria da seção necessária e as especificações mecânicas.
Sistemas de parede cortina
A estrutura da parede cortina geralmente inclui montantes verticais e travessas horizontais. Seções de ruptura térmica são incorporadas em componentes de alumínio compatíveis para separar peças metálicas internas e externas. As dimensões do perfil, os detalhes da conexão e os requisitos estruturais precisam ser considerados em conjunto.
Outros perfis arquitetônicos de alumínio
Extrusões arquitetônicas especiais podem usar formatos ou dimensões de cavidade não padronizadas. Nestes casos, um perfil desenvolvido em torno do desenho de extrusão pode ajudar a atender aos requisitos específicos de acoplamento e separação. O processo de projeto deve incluir a geometria do alumínio e o método de montagem desde o início.
Molduras e caixilhos de janelas
Usado entre seções de estrutura de alumínio internas e externas compatíveis.
Sistemas de moldura de porta
Projetado em torno da estrutura da ranhura e das necessidades mecânicas das extrusões de portas.
Montantes da parede cortina
Aplicado em perfis verticais de caixilhos com cavidades de ruptura térmica adequadas.
Transoms de parede cortina
Adaptado às seções horizontais de alumínio e aos seus requisitos de montagem.
10Desenvolvimento de Perfil Personalizado e Coordenação Técnica
Nem toda extrusão de alumínio utiliza uma geometria de ruptura térmica padrão. Um perfil personalizado pode ser necessário quando as dimensões da cavidade, a estrutura de travamento ou a separação necessária diferem das seções comumente usadas. O processo de desenvolvimento deve começar com uma compreensão clara do perfil de alumínio receptor.
Informações para avaliação de perfil
Um desenho de extrusão de alumínio é um ponto de partida útil porque mostra a cavidade e os detalhes de travamento que determinam o formato do perfil necessário. As informações dimensionais devem identificar larguras, alturas, seções de parede, aberturas de ranhura e tolerâncias críticas.
Também é útil definir o método de montagem pretendido, o equipamento de produção, o comprimento de tira necessário e quaisquer requisitos especiais de aparência ou embalagem. Esses detalhes reduzem a incerteza durante a avaliação do perfil e o desenvolvimento de ferramentas.
Opções típicas de personalização
- Corte transversal:Tipo I, Tipo C, Tipo T ou um design de formato especial.
- Dimensões:Largura, altura, espessura e detalhes de travamento personalizados.
- Cor:Seleção de cores de acordo com o material acordado e especificação de produção.
- Comprimento:Comprimentos de corte reto ou formas de fornecimento em espiral adequadas.
- Identificação:Marcação a laser quando exigido pelas especificações do produto.
- Embalagem:Arranjos de embalagem adequados para armazenamento, transporte e manuseio de produção.
Fluxo de trabalho de desenvolvimento
- Revisão do desenho:Revise a seção transversal do alumínio, as dimensões e a geometria de travamento.
- Avaliação de perfil:Confirme a seção de tira necessária e identifique as dimensões críticas correspondentes.
- Preparação de ferramentas:Desenvolva ou ajuste a matriz de extrusão para a seção transversal especificada.
- Extrusão de teste:Avalie o perfil formado e revise suas características dimensionais.
- Confirmação de dimensão:Verifique o perfil em relação ao desenho acordado e aos requisitos técnicos.
- Arranjo de produção:Confirme a especificação final, os requisitos de inspeção e o formulário de fornecimento.
A coordenação técnica deverá continuar ao longo das fases de desenvolvimento. Se a inserção for difícil, ocorrerem fissuras ou a resistência ao cisalhamento for insuficiente, a investigação pode precisar considerar a condição do material, a geometria do perfil, as dimensões da ranhura e os parâmetros de montagem em conjunto.
11Uma lista de verificação prática de seleção para fabricantes
A seleção do produto é mais confiável quando os requisitos de material e os detalhes do perfil de alumínio são revisados como uma especificação. A lista de verificação a seguir pode ajudar as equipes de engenharia e compras a organizar as informações necessárias antes de confirmar um perfil.
Material e Reforço
- Confirme o material base PA66 e o reforço de fibra de vidro especificado de 25%.
- Revise a condição do material e as informações de processamento relevantes.
- Identifique as propriedades mecânicas necessárias para a montagem pretendida.
Geometria e Dimensões do Perfil
- Confirme o tipo de seção transversal e todas as dimensões críticas.
- Compare a geometria da tira com a cavidade de alumínio e a estrutura da ranhura.
- Defina tolerâncias dimensionais para os recursos que controlam o ajuste e o travamento.
Requisitos de fabricação e qualidade
- Revise a consistência da extrusão e os arranjos de inspeção dimensional.
- Identifique os requisitos de teste mecânicos, térmicos e ambientais aplicáveis.
- Confirme a inspeção do produto acabado e as expectativas de relatórios.
Detalhes de aplicação e fornecimento
- Identifique se o perfil se destina a janelas, portas, fachadas ou outro sistema de alumínio.
- Especifique o processo de inserção ou perfilagem utilizado pelo fabricante do perfil de alumínio.
- Confirme os comprimentos necessários, forma de fornecimento, embalagem e identificação do produto.
Tiras de ruptura térmica PA66 GF25em última análise, deve ser selecionado de acordo com os requisitos técnicos do sistema de alumínio. A designação do material é um ponto de partida importante, mas a integração bem-sucedida depende da relação entre propriedades do composto, seção transversal, precisão dimensional e condições de montagem.
12Perguntas frequentes
O que significa PA66 GF25?
PA66 refere-se à poliamida 66, um termoplástico de engenharia. GF25 indica que o composto contém 25% de fibra de vidro em peso. O reforço aumenta a rigidez e suporta a estabilidade dimensional em comparação com um composto PA66 não reforçado.
Por que a fibra de vidro é adicionada aos perfis de poliamida com ruptura térmica?
A fibra de vidro reforça a matriz polimérica e melhora a rigidez e o controle dimensional. Estas características são úteis quando o perfil deve manter sua seção transversal e suportar forças durante a inserção, laminação e manuseio.
Qual é a principal função de uma faixa de ruptura térmica?
Ele separa as seções internas e externas de alumínio e interrompe o caminho condutor direto através da estrutura metálica. O desempenho do sistema acabado também depende da geometria da moldura, vidros, vedações e detalhes de instalação.
Qual é a diferença entre os perfis I-Type, C-Type e T-Type?
Eles possuem diferentes geometrias de seção transversal projetadas para diferentes estruturas de cavidades de alumínio. Os perfis do tipo I são geralmente retos, os perfis do tipo C usam geometria de engate curva ou escalonada e os perfis do tipo T têm uma configuração de cabeça e haste. A compatibilidade deve ser confirmada com o desenho de extrusão real.
Como os fabricantes podem confirmar as dimensões corretas das tiras?
Revise o desenho do perfil de alumínio e compare a largura da cavidade, profundidade, estrutura da ranhura, detalhes de travamento e separação necessária com a seção transversal da tira proposta. O processo de inserção ou laminação pretendido também deve ser considerado.
Quais aplicações utilizam perfis de ruptura térmica de poliamida reforçada?
As aplicações comuns incluem janelas, portas, montantes de paredes cortina, travessas e outros sistemas arquitetônicos de extrusão de alumínio termicamente quebrados. O perfil necessário depende do projeto da cavidade e dos requisitos mecânicos de cada sistema.
Quais testes são relevantes para a qualidade da tira de ruptura térmica?
Dependendo da especificação, a avaliação pode incluir densidade, dureza Shore, resistência à tração longitudinal e transversal, resistência à água, envelhecimento térmico, expansão linear, inspeção dimensional e verificações de superfície. Os métodos de teste e os critérios de aceitação devem ser previamente acordados.
Podem ser desenvolvidos perfis com formatos especiais?
Sim. Uma seção com formato especial pode ser desenvolvida em torno do desenho do perfil de alumínio e suas dimensões críticas. O processo de desenvolvimento normalmente inclui revisão de perfil, preparação de ferramentas, extrusão experimental, confirmação dimensional e aprovação de especificação de produção.
Os formulários de fornecimento retos e enrolados estão disponíveis?
A forma de fornecimento depende da geometria e especificação do perfil. As tiras retas podem ser fornecidas em 6 metros por peça, enquanto os perfis adequados podem ser fornecidos em rolos de 500 metros. O formulário apropriado deve ser confirmado para a seção selecionada.
Que informações devem ser preparadas antes de solicitar um orçamento?
Prepare o desenho do perfil de alumínio, as dimensões necessárias da tira, os detalhes da seção transversal, a especificação do material, o método de montagem, o comprimento alvo e quaisquer requisitos de inspeção ou embalagem. Esses detalhes ajudam a esclarecer o escopo técnico antes que a produção seja organizada.
Procurando um perfil de ruptura térmica adequado ao seu sistema de alumínio?
Compartilhe seu desenho de perfil de alumínio, dimensões necessárias e detalhes de montagem para discutir uma seção de poliamida adequada. Nossa equipe pode ajudar a revisar a seção transversal, a especificação do material e os requisitos técnicos para sua aplicação.
Entre em contato conosco para discutir seus requisitosCoordenação técnica de janelas, portas, fachadas de alumínio e perfis de extrusão personalizados.
Fabricado porAzaração· Perfis de ruptura térmica em poliamida reforçada