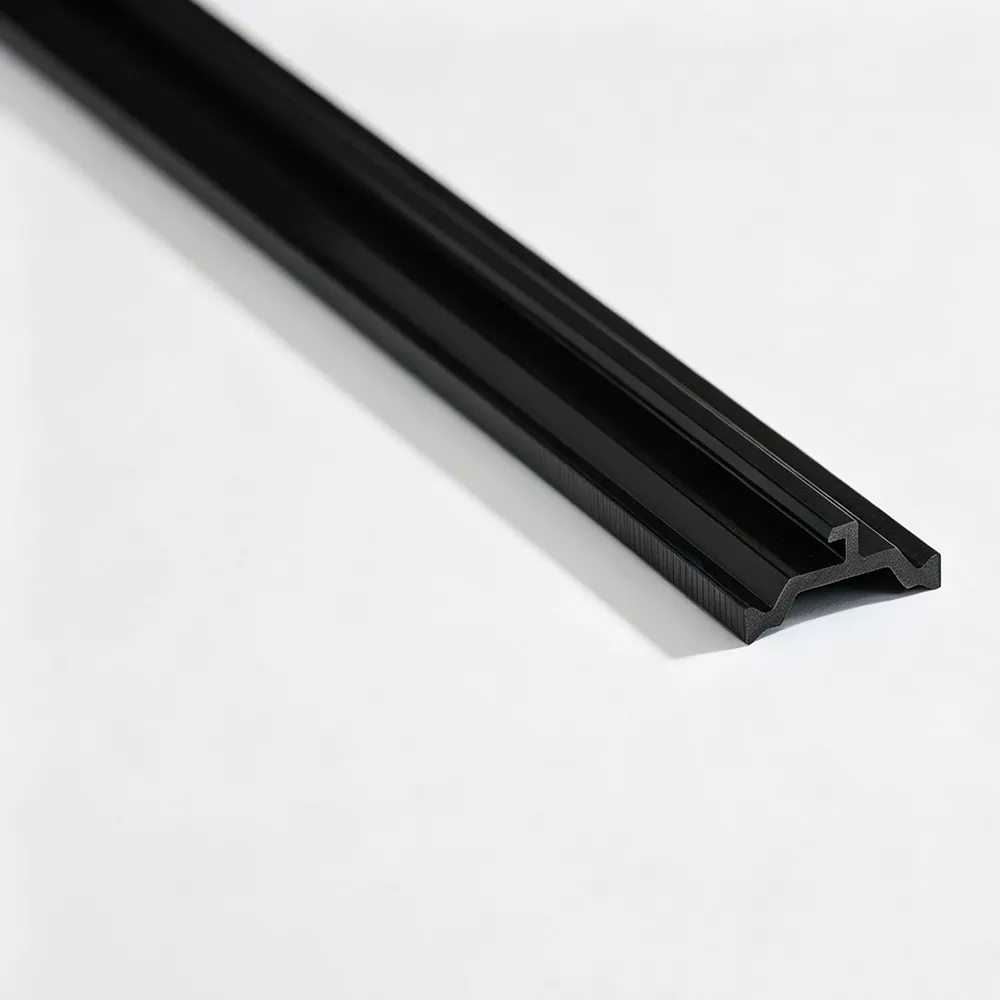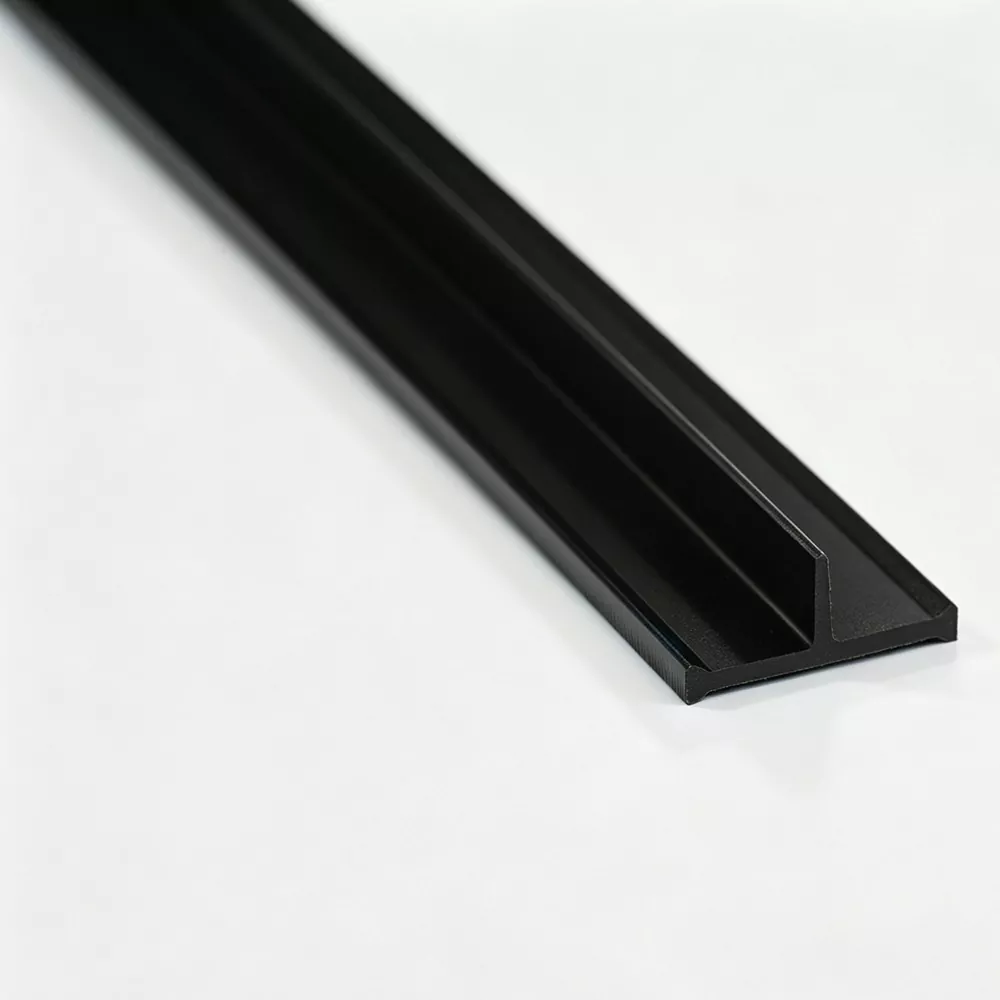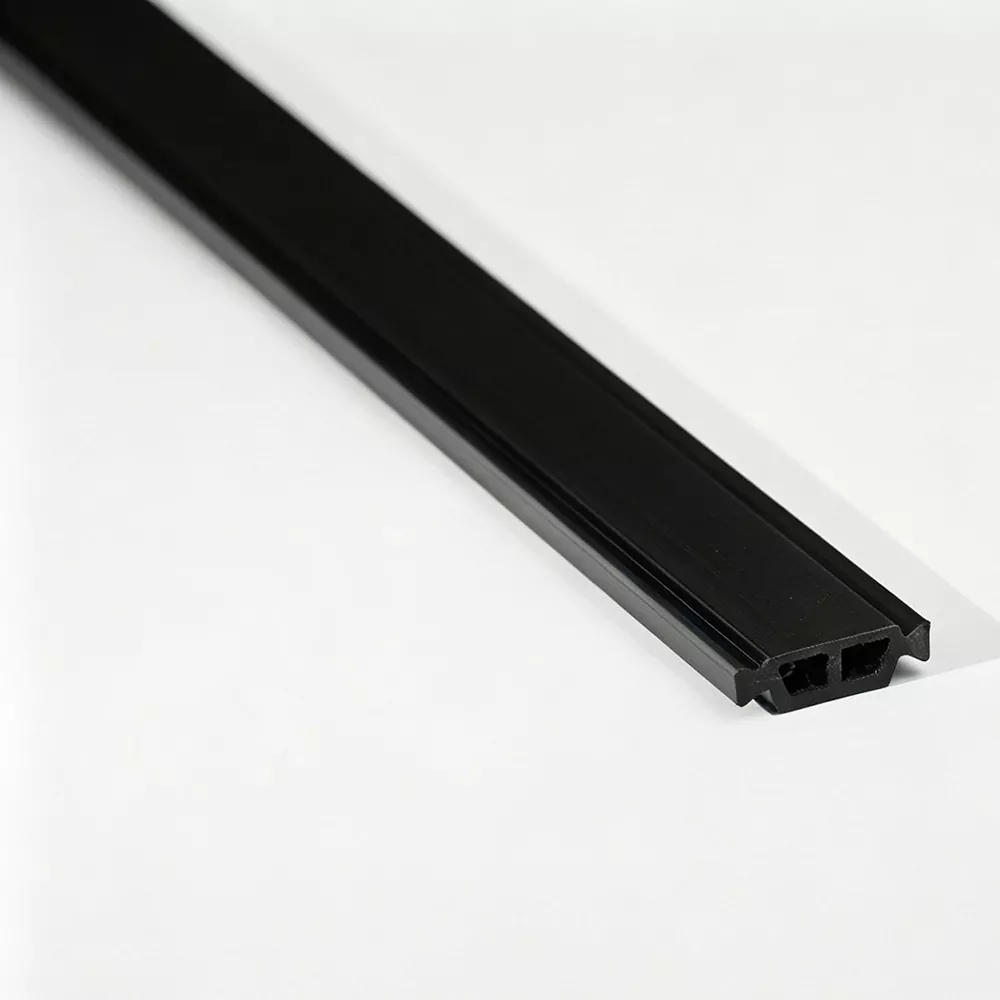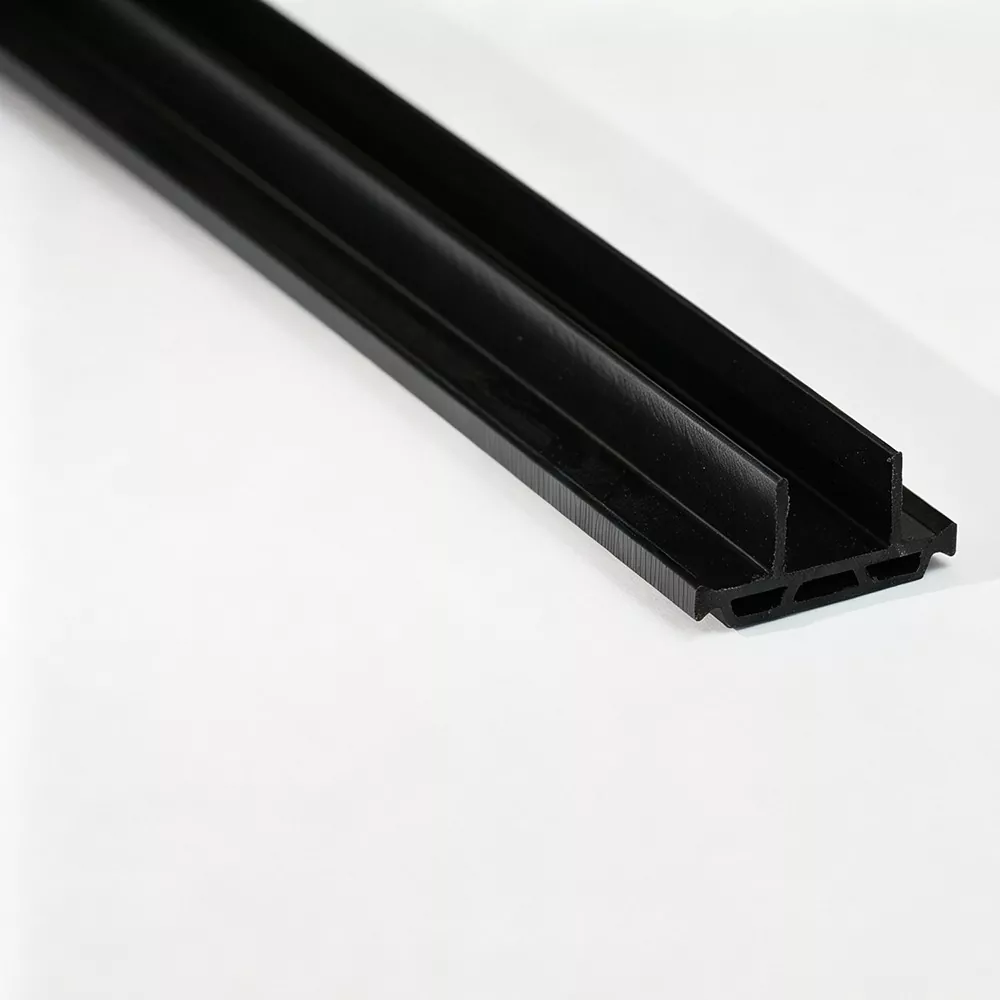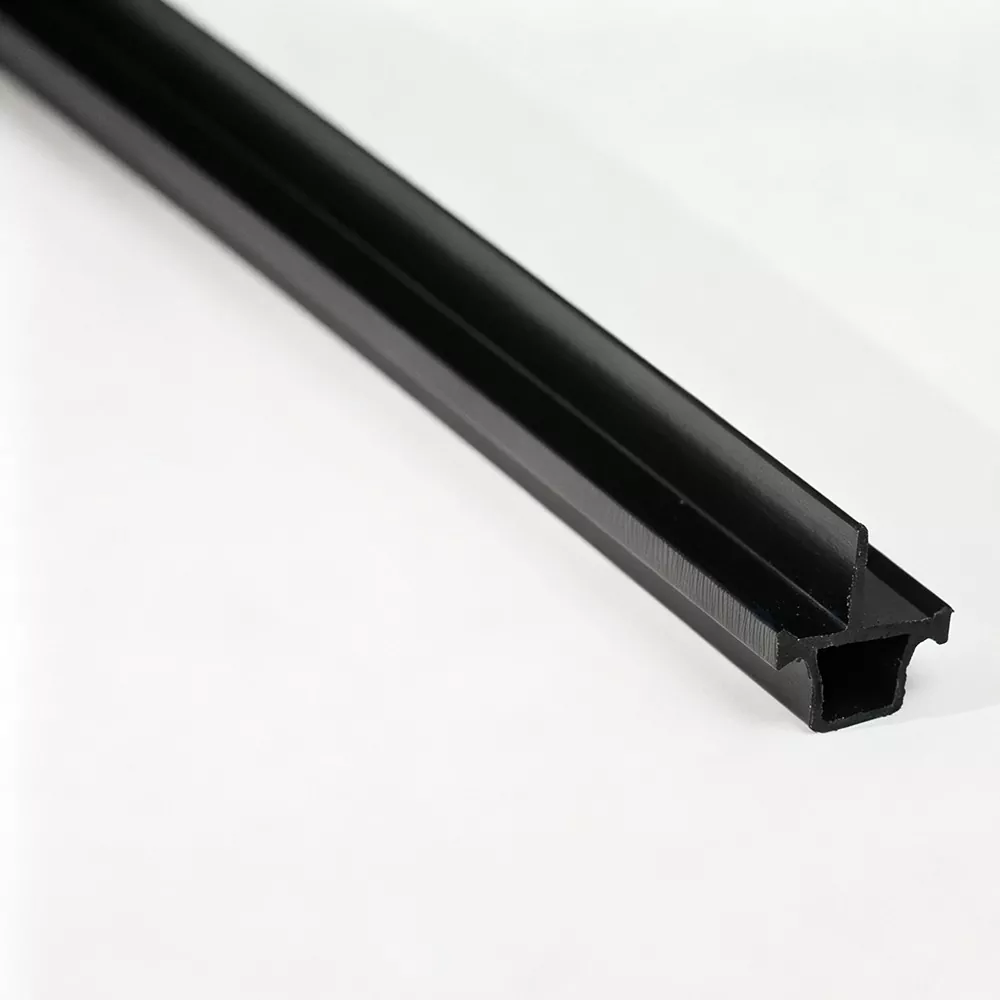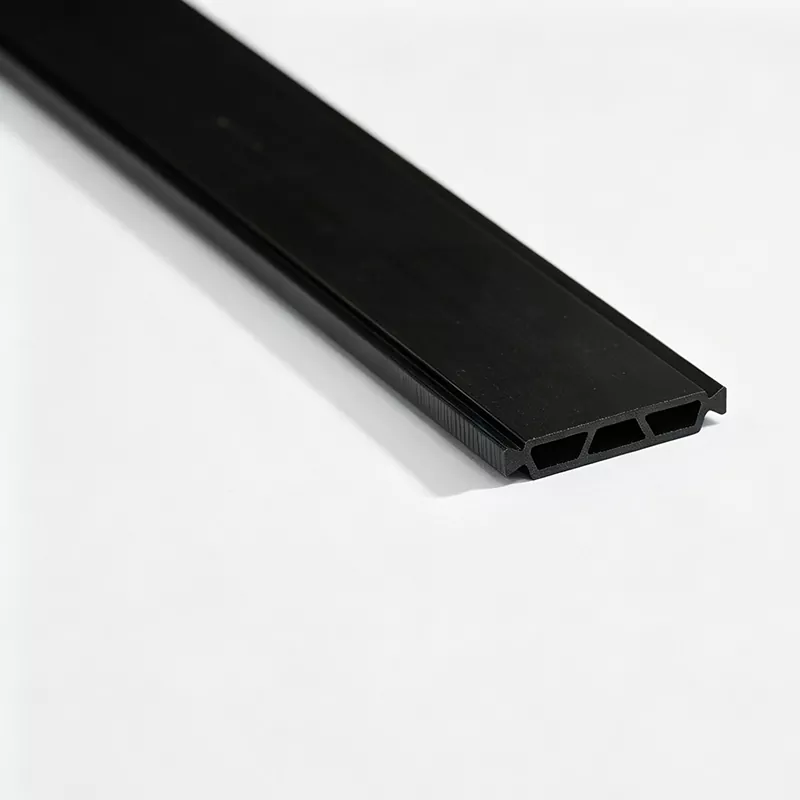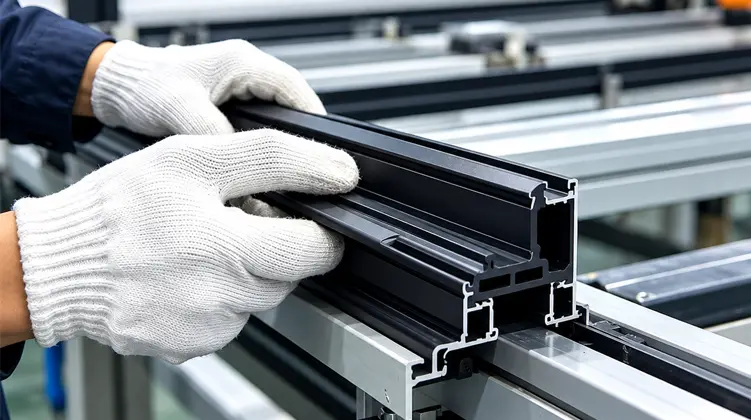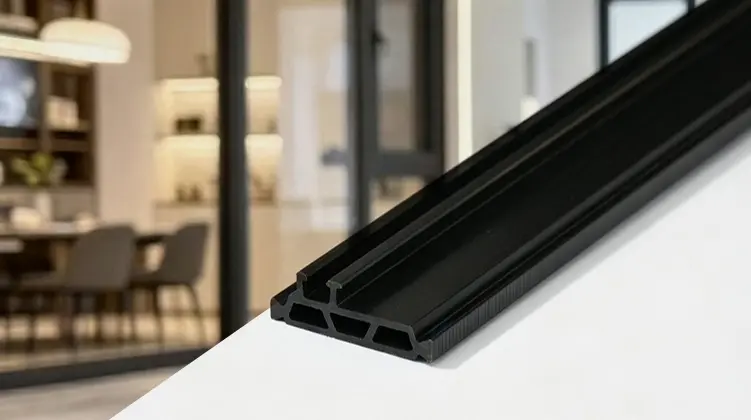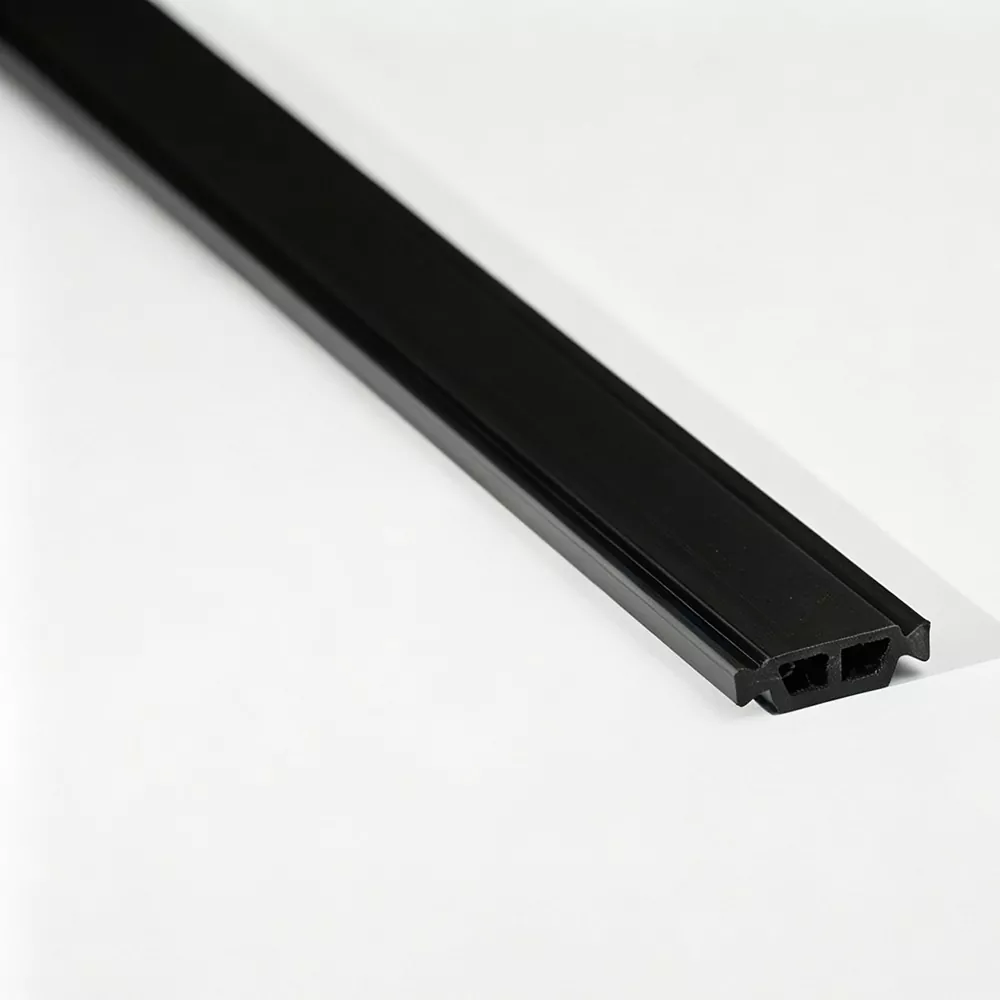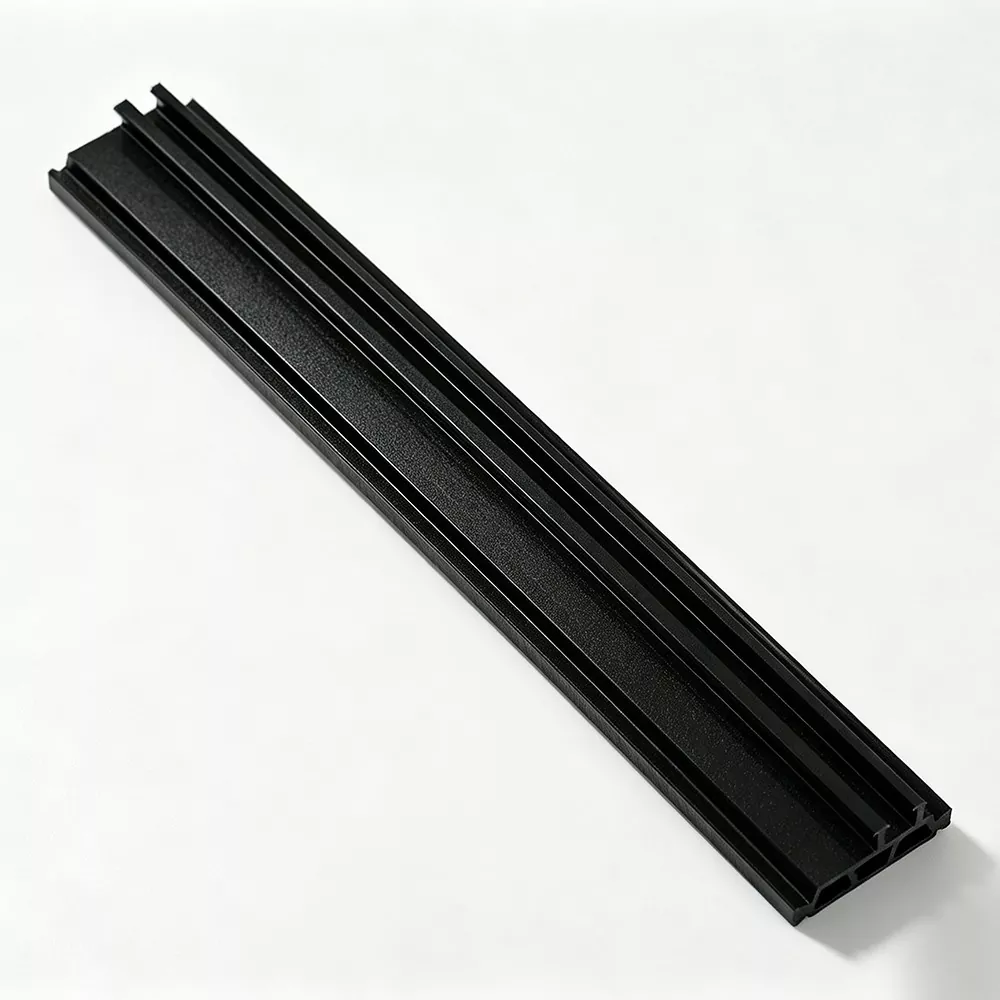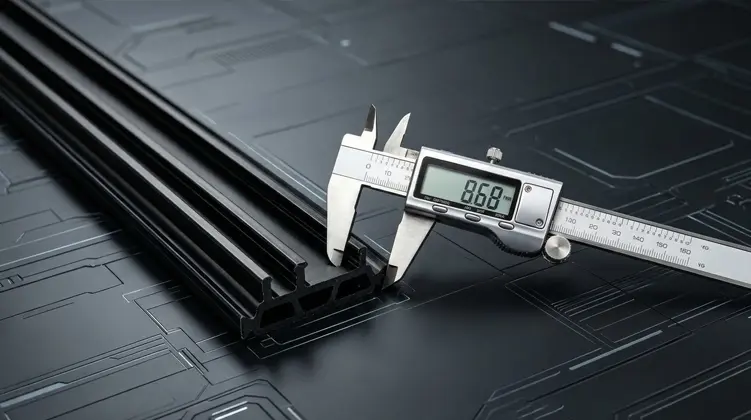
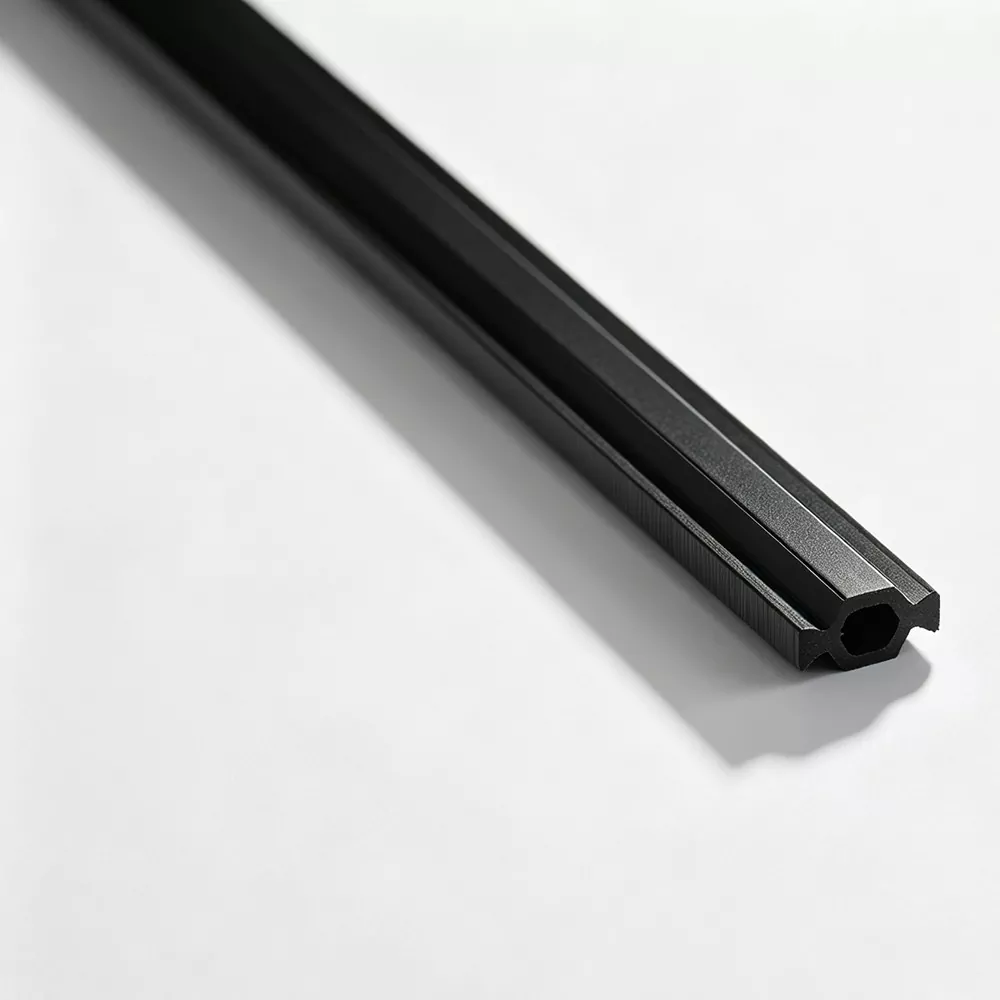
Tiras de ruptura térmica de poliamidasão componentes estruturais importantes em sistemas de janelas, portas e paredes de cortina de alumínio termicamente quebrados. A sua função é separar perfis de alumínio interiores e exteriores, mantendo a ligação mecânica exigida pelo perfil montado. A composição do material, o reforço de fibra de vidro, a geometria da seção transversal, a estabilidade dimensional e a consistência de fabricação influenciam sua adequação para uma determinada extrusão de alumínio.
O PA66 GF25 é amplamente utilizado para essas aplicações porque o reforço de fibra de vidro melhora a rigidez e as características estruturais do perfil de poliamida. Contudo, selecionar um produto adequado envolve mais do que identificar o grau do polímero. As dimensões da cavidade de alumínio, a geometria de travamento, as condições de inserção, os processos de laminação, os requisitos térmicos e os métodos de inspeção de qualidade também devem ser considerados. A compreensão desses fatores ajuda os fabricantes de janelas, empresas de extrusão de alumínio e distribuidores de materiais de construção a identificar especificações de perfis apropriadas e avaliar soluções personalizadas.
Escolha um tópico técnico abaixo para ir diretamente para a seção correspondente.
A poliamida é um termoplástico de engenharia utilizado em aplicações que requerem uma combinação de resistência mecânica, estabilidade dimensional e isolamento térmico. Dentro dos sistemas arquitetônicos de alumínio, fornece um componente de separação não metálico entre duas seções de perfil de alumínio.
Ao contrário de uma conexão de alumínio convencional, uma montagem quebrada termicamente introduz um material de menor condutividade entre as seções metálicas internas e externas. Isto altera o caminho de transferência de calor através da estrutura e ajuda a reduzir a ponte térmica direta.
A poliamida 66, comumente identificada como PA66 ou náilon 66, é um polímero produzido através da reação de hexametilenodiamina e ácido adípico. É usado em componentes de engenharia que exigem rigidez, características de desgaste e consistência dimensional sob condições operacionais definidas.
Para aplicações de ruptura térmica de alumínio, o PA66 oferece diversas características relevantes:
A classe do polímero influencia o comportamento do perfil acabado durante a fabricação, instalação e serviço. Diferentes formulações de materiais podem exibir diferentes níveis de rigidez, resposta à umidade, expansão térmica e resistência mecânica.
Por esta razão, a seleção do material deve basear-se nos requisitos reais do sistema de alumínio. Uma tira plástica genérica não é automaticamente um substituto adequado para um perfil projetado em torno de uma formulação específica de poliamida.
PA66 GF25 refere-se à poliamida 66 reforçada com 25% de fibra de vidro em peso. Esta combinação de materiais é utilizada em perfis com ruptura térmica porque o reforço melhora a rigidez e a estabilidade estrutural em comparação com a poliamida não reforçada.
Em uma montagem de alumínio quebrada termicamente, a tira deve fazer mais do que criar uma barreira entre as seções metálicas. Deve também manter uma ligação mecânica estável quando os perfis de alumínio são montados através de operações de inserção e laminação.
As fibras de vidro atuam como elementos de reforço dentro da matriz polimérica. Sua presença altera o comportamento mecânico do material e pode melhorar a rigidez, a estabilidade dimensional e a resistência à deformação sob condições de carregamento adequadas.
Para perfis com ruptura térmica, o reforço ajuda a atender a vários requisitos práticos:
O reforço de fibra de vidro aumenta a rigidez do material, atendendo aos requisitos estruturais do perfil de alumínio montado.
O material reforçado ajuda a manter a geometria da seção transversal durante o processamento e serviço do perfil.
As características do material apoiam a interação de travamento entre a seção de poliamida e a cavidade de alumínio.
O processamento controlado ajuda a distribuir o reforço dentro do perfil e a manter dimensões consistentes do produto.
A orientação da fibra de vidro é um fator importante na fabricação de perfis de poliamida reforçada. Durante a extrusão, o fluxo do material fundido influencia como as fibras são distribuídas e orientadas dentro da seção transversal acabada.
Diferentes orientações das fibras podem afetar a resistência longitudinal e a resistência ao cisalhamento transversal. Portanto, as condições de extrusão devem ser gerenciadas de acordo com a geometria do perfil e as características mecânicas exigidas.
Embora a designação GF25 identifique uma proporção de reforço específica, ela não estabelece de forma independente todas as características de desempenho do perfil acabado. A qualidade da resina, o estado de umidade, a distribuição da fibra de vidro, os parâmetros de extrusão, o resfriamento e o controle dimensional também influenciam o produto final.
Ao avaliar uma tira de poliamida reforçada, as equipas técnicas devem rever a especificação do material juntamente com os resultados dos testes relevantes e o design pretendido do perfil de alumínio.
O alumínio é amplamente utilizado em estruturas arquitetônicas devido à sua resistência, resistência à corrosão, conformabilidade e flexibilidade de design. No entanto, o alumínio também possui uma condutividade térmica relativamente alta. Quando as seções internas e externas de alumínio estão continuamente conectadas, o calor pode viajar através da estrutura metálica.
Uma ruptura térmica introduz um material de menor condutividade entre essas seções, interrompendo o caminho direto de transferência de calor do metal.
A ponte térmica ocorre quando o calor se move através de um componente do edifício ao longo de um caminho que conduz mais facilmente do que os materiais circundantes. Em uma moldura de janela de alumínio, uma conexão metálica ininterrupta pode criar esse caminho entre ambientes internos e externos.
Ao separar as secções de alumínio, a ruptura térmica altera as características de transferência de calor da moldura. Isto pode contribuir para melhorar o desempenho do isolamento e ajudar a reduzir a transferência de calor indesejada através da janela ou porta.
A seção de poliamida é posicionada entre duas extrusões de alumínio. Cada lado engata na cavidade de alumínio correspondente através de uma estrutura de travamento projetada.
O sistema montado combina três funções importantes:
A largura da ruptura térmica afeta a geometria da zona de separação. Uma separação mais ampla pode influenciar as características gerais de transferência de calor da estrutura, mas o resultado também depende do desenho completo do perfil e dos componentes circundantes.
Os engenheiros devem, portanto, considerar a largura da tira como parte do sistema de alumínio, em vez de tratá-la como uma especificação de isolamento independente.
O desempenho mecânico é essencial porque um perfil de ruptura térmica faz parte da estrutura de alumínio montada. Deve permanecer firmemente encaixado na extrusão e manter a forma pretendida sob as condições mecânicas de produção e serviço.
A resistência à tração longitudinal descreve a resistência do material à carga de tração ao longo do comprimento do perfil. Esta propriedade é relevante na avaliação do comportamento estrutural de seções contínuas de poliamida.
O reforço de fibra de vidro e a orientação das fibras podem influenciar esta característica. Os resultados do teste devem ser interpretados de acordo com o tipo de material especificado, preparação da amostra e método de teste.
A resistência ao cisalhamento transversal é especialmente relevante para a interação entre a tira de poliamida e o perfil de alumínio. A seção montada deve resistir às forças que atuam na conexão de ruptura térmica.
O desempenho ao cisalhamento pode ser influenciado pela geometria de travamento, profundidade de engate, dimensões do perfil, distribuição de armadura e condições de montagem.
O teste de dureza Shore fornece informações sobre a resistência do material à indentação sob um método de teste definido. Embora a dureza possa ajudar a caracterizar um polímero, ela não deve ser usada como substituto para testes de tração ou cisalhamento.
A rigidez também é influenciada pela composição do material e pela geometria da seção acabada. Um perfil com seção transversal complexa pode se comportar de maneira diferente de uma seção plana simples feita do mesmo polímero.
A expansão térmica, a absorção de umidade e as mudanças de temperatura podem afetar as dimensões dos materiais de poliamida. Esses fatores devem ser considerados ao combinar a tira com cavidades de alumínio e definir tolerâncias de montagem.
| Propriedade | O que descreve | Por que é importante |
|---|---|---|
| Resistência à tração longitudinal | Resistência à carga de tração ao longo do perfil. | Ajuda a avaliar a resistência do material na direção da extrusão. |
| Resistência ao cisalhamento transversal | Resistência às forças que atuam na conexão do perfil. | Relevante para engate mecânico em montagens de alumínio. |
| Dureza Shore | Resistência à indentação sob um método definido. | Ajuda a caracterizar o material polimérico. |
| Expansão Linear | Mudança dimensional associada à variação de temperatura. | Importante para correspondência dimensional e condições térmicas. |
| Resistência à água | Comportamento do material sob condições específicas de exposição à água. | Relevante para avaliação dimensional e de materiais. |
A geometria da seção transversal é um dos fatores mais importantes na seleção do perfil de ruptura térmica. A tira deve corresponder ao formato da cavidade da extrusão de alumínio e proporcionar o encaixe correto após o processo de montagem.
Mesmo quando dois produtos utilizam o mesmo material PA66 GF25, diferenças nas suas estruturas transversais podem torná-los inadequados para o mesmo perfil de alumínio.
A largura e a espessura influenciam o ajuste físico da tira dentro da cavidade de alumínio. Dimensões incorretas podem causar dificuldades de inserção, engate solto ou problemas durante a laminação.
Estas medidas devem ser avaliadas juntamente com o desenho completo do perfil. As dimensões nominais por si só podem não descrever completamente o ajuste funcional da seção de travamento.
Alguns designs de perfil utilizam uma estrutura de cabeça e haste para posicionar a tira de poliamida dentro da ranhura de alumínio correspondente. O formato da cabeça, a largura da haste e as superfícies de travamento determinam como os dois componentes se encaixam.
Outros projetos utilizam estruturas retas ou escalonadas que correspondem a diferentes configurações de cavidade.
Alguns projetos de ruptura térmica incorporam superfícies de engate dentadas ou texturizadas. Essas estruturas são desenvolvidas em torno do processo de bolsão e laminação de alumínio para suportar o intertravamento mecânico.
A geometria deve corresponder ao projeto de extrusão correspondente. Um perfil serrilhado não é automaticamente intercambiável com um perfil liso de dimensões semelhantes.
| Recurso de projeto | Função Primária | Requisito de correspondência |
|---|---|---|
| Tipo I | Estrutura de perfil reto. | Ranhuras retas de alumínio correspondentes. |
| Tipo C | Configuração de seção curva ou escalonada. | Forma de cavidade correspondente e dimensões de travamento. |
| Tipo T | Posicionamento e engajamento da cabeça e do tronco. | Ranhura de alumínio projetada para geometria em forma de T. |
| Formato Especial | Integração de seção não padrão. | Desenhos do cliente e geometria de extrusão específica. |
Diferentes sistemas de extrusão de alumínio utilizam diferentes estruturas de cavidade. O perfil de poliamida correspondente deve corresponder a essas estruturas para obter inserção, posicionamento e engate mecânico adequados.
Os perfis I-Type têm uma estrutura de seção transversal relativamente simples. Eles são usados com extrusões de alumínio projetadas com ranhuras retas de ruptura térmica correspondentes.
Dependendo da extrusão, o perfil necessário pode variar em largura, espessura e dimensões de engate. A medição precisa é importante porque pequenas diferenças dimensionais podem influenciar o processo de montagem.
Os perfis tipo C são projetados para perfis de alumínio com cavidades curvas ou escalonadas correspondentes. A sua forma de secção transversal corresponde à estrutura de bloqueio particular da extrusão.
Ao selecionar uma seção tipo C, os engenheiros devem verificar a geometria da cavidade, as superfícies de engate e as dimensões, em vez de confiar apenas no nome do perfil.
As seções do tipo T usam uma estrutura de cabeça e haste definida. A cabeça fornece a geometria de posicionamento necessária, enquanto a haste conecta os dois lados do conjunto de ruptura térmica.
O perfil deve ser desenvolvido de acordo com a ranhura de alumínio correspondente para que a cabeça e a haste engatem corretamente durante a montagem.
Alguns sistemas de alumínio utilizam cavidades não padronizadas que não podem ser combinadas com formatos de perfis convencionais. Seções com formatos especiais podem ser desenvolvidas conforme desenhos técnicos ou referências de perfis físicos.
A personalização pode envolver seção transversal, largura, espessura, recursos de travamento, cor e comprimento de corte. O projeto deve ser verificado em relação ao processo de inserção e laminação pretendido.
A compatibilidade dimensional é essencial ao integrar um perfil de poliamida numa extrusão de alumínio. A tira deve se ajustar à cavidade projetada e manter o encaixe adequado durante todo o processo de montagem.
| Parâmetro de perfil de alumínio | Especificação de poliamida relacionada | Finalidade Técnica |
|---|---|---|
| Largura da Cavidade | Largura da tira | Garante a correspondência dimensional apropriada. |
| Profundidade da Cavidade | Altura do perfil | Suporta posicionamento e engajamento corretos. |
| Geometria do sulco | Seção de bloqueio | Corresponde à estrutura de conexão mecânica. |
| Espaço para pausa térmica | Espessura da tira | Define a geometria de separação. |
| Método de montagem | Tolerância e formato do perfil | Suporta inserção e compatibilidade de rolamento. |
| Comprimento de perfil necessário | Fornecimento reto ou em espiral | Atende aos requisitos de produção e manuseio. |
O perfil de poliamida deve entrar na cavidade de alumínio conforme procedimento de montagem pretendido. A interferência dimensional excessiva pode criar dificuldades de inserção, enquanto o engate insuficiente pode afetar a conexão após a laminação.
O comportamento de inserção também pode ser influenciado pela condição da superfície, tolerâncias de extrusão, retilineidade do perfil e condição do equipamento de montagem.
Durante a laminação, o perfil de alumínio é formado mecanicamente em torno da seção de ruptura térmica para estabelecer a conexão final. A geometria da poliamida deve corresponder às condições de rolamento e estrutura de travamento exigidas.
Fissuras, engate incompleto ou resistência ao cisalhamento insuficiente podem indicar uma incompatibilidade envolvendo o material, projeto do perfil, dimensões ou parâmetros de montagem. Tais problemas devem ser avaliados sistematicamente, em vez de atribuídos a um factor sem inspecção.
As medições transversais devem ser verificadas em relação ao desenho do produto acordado. As dimensões relevantes incluem largura total, altura, espessura, detalhes de travamento e outras superfícies funcionais.
Para perfis customizados, tolerâncias dimensionais devem ser estabelecidas durante a fase de desenvolvimento para que tanto a tira de poliamida quanto a extrusão de alumínio possam ser avaliadas em relação aos mesmos requisitos técnicos.
A consistência de fabricação é essencial porque o perfil acabado deve manter as características específicas do material e as dimensões da seção transversal. O processo envolve diversas etapas interligadas, desde a preparação da matéria-prima até a extrusão, resfriamento, modelagem e corte final.
A resina PA66 e a fibra de vidro são preparadas de acordo com a formulação do material necessária. Os lotes de materiais recebidos são verificados quanto a características relevantes, incluindo índice de fluidez, conteúdo de fibra de vidro e umidade.
O controle de umidade é particularmente importante no processamento de poliamida. O condicionamento e preparação do material devem seguir os requisitos da resina selecionada e do processo de extrusão.
Os componentes de polímero e reforço são preparados para processamento controlado. A alimentação uniforme do material ajuda a manter a consistência durante a extrusão.
Para materiais reforçados, o método de processamento deve levar em conta o efeito das condições de extrusão na distribuição e orientação da fibra de vidro.
A extrusão é usada para produzir perfis contínuos de poliamida com o formato da seção transversal necessária. Linhas paralelas de extrusão de rosca dupla podem suportar processamento controlado de materiais poliméricos reforçados.
Parâmetros de processo importantes incluem:
Após a extrusão, o perfil passa por equipamentos de resfriamento e conformação para estabilizar suas dimensões transversais. As condições de resfriamento e calibração são importantes para manter a geometria necessária.
O resfriamento irregular ou condições de tração instáveis podem contribuir para a variação dimensional. O monitoramento do processo ajuda a manter a consistência durante a produção contínua.
Os perfis acabados podem ser fornecidos como tiras retas padrão ou processados em comprimentos específicos. Dependendo dos requisitos do produto, operações adicionais podem incluir chanframento final e codificação a laser.
O processamento final deve preservar a geometria do perfil e as condições de superfície necessárias para a montagem de alumínio pretendida.
Cada etapa contribui para o perfil finalizado. Um processo de produção estável deve combinar controle adequado de matéria-prima, gerenciamento de parâmetros de extrusão, resfriamento, medição dimensional e inspeção do produto acabado.
A inspeção de qualidade deve abranger as características do material e as dimensões do perfil acabado. Depender exclusivamente da inspeção visual pode não identificar diferenças no desempenho mecânico, na resposta à umidade ou no comportamento de envelhecimento térmico.
A inspeção de matéria-prima ajuda a estabelecer se os lotes recebidos atendem às condições exigidas de processamento e formulação. As verificações relevantes podem incluir índice de fluidez, conteúdo de fibra de vidro e nível de umidade.
As dimensões da seção transversal e as condições da superfície devem ser verificadas durante a produção em intervalos definidos. O registro de parâmetros de processo relevantes e resultados de inspeção apoia a rastreabilidade da produção e ajuda a identificar desvios dimensionais.
Dependendo dos requisitos aplicáveis, a avaliação laboratorial pode abranger diversas características de materiais e desempenho.
| Item de teste | Foco de avaliação | Relevância Técnica |
|---|---|---|
| Densidade | Densidade do material sob um método de teste definido. | Suporta caracterização de materiais. |
| Dureza Shore | Resistência ao recuo. | Ajuda a caracterizar a dureza do material. |
| Resistência à tração longitudinal | Comportamento de tração ao longo da direção do perfil. | Avalia propriedades mecânicas longitudinais. |
| Resistência à tração transversal | Comportamento de tração ao longo da direção do perfil. | Fornece informações adicionais sobre o comportamento do material reforçado. |
| Resistência à água | Resposta do material à exposição específica à água. | Suporta avaliação relacionada à umidade. |
| Envelhecimento Térmico | Mudanças de propriedade após exposição térmica controlada. | Ajuda a avaliar o comportamento do material sob temperaturas elevadas. |
| Expansão Linear | Mudança dimensional com a temperatura. | Relevante para a estabilidade dimensional térmica. |
Antes do envio, os perfis acabados devem ser inspecionados quanto à aparência e dimensões. A inspeção deve corresponder à especificação do produto confirmada e aos requisitos acordados.
Os registros de inspeção ajudam a conectar os produtos acabados com suas referências de produtos e informações de produção. Um relatório de inspeção em inglês também pode apoiar a comunicação entre fabricantes, distribuidores e clientes internacionais.
Para os fabricantes de extrusão de alumínio, mesmo pequenas diferenças dimensionais podem afetar as condições de inserção e laminação. A inspeção consistente ajuda a identificar desvios antes que o perfil chegue à fase de montagem.
A avaliação da qualidade deve, portanto, incluir o material recebido, a produção em processo, os testes laboratoriais, quando aplicável, e as verificações do produto acabado, em vez de depender de uma única inspeção visual final.
Os perfis de ruptura térmica são usados em sistemas arquitetônicos de alumínio onde as seções metálicas internas e externas precisam ser separadas, mantendo uma conexão mecânica. A sua aplicação depende do projeto do sistema de alumínio, dos requisitos estruturais e do desempenho térmico especificado.
Os caixilhos e caixilhos das janelas de alumínio termicamente quebrados usam seções de poliamida para separar os componentes internos e externos de alumínio.
A faixa deve corresponder à geometria de extrusão da moldura e do caixilho, incluindo as dimensões da cavidade e superfícies de bloqueio necessárias. O seu material e secção transversal também devem corresponder ao método de montagem pretendido.
Os sistemas de portas usam perfis de ruptura térmica para criar separação dentro da moldura de alumínio e das estruturas de caixilho. A conexão deve permanecer mecanicamente estável enquanto acomoda as dimensões e configuração da extrusão da porta.
A seleção deve considerar o formato da cavidade do perfil da porta, o encaixe da tira e os requisitos estruturais relevantes.
Em aplicações de paredes cortina, os perfis de ruptura térmica podem ser usados em montantes, travessas e outras seções de alumínio separadas termicamente.
Estes sistemas podem ter diferentes requisitos de seção transversal dependendo do projeto da parede cortina. A seção de poliamida deve, portanto, ser combinada com a extrusão específica, em vez de ser selecionada apenas de acordo com o nome geral da aplicação.
Alguns sistemas arquitetônicos utilizam cavidades de alumínio não padronizadas, estruturas de travamento especiais ou dimensões incomuns de ruptura térmica. Seções personalizadas de poliamida podem ser desenvolvidas para corresponder a esses designs.
Separe seções de alumínio internas e externas em conjuntos de janelas quebradas termicamente.
Fornece um componente de separação térmica nas estruturas de perfis de portas de alumínio.
Apoiar secções estruturais de alumínio termicamente separadas em sistemas de fachada.
Combine cavidades não padronizadas e requisitos de extrusão personalizados.
Nessas aplicações, os fatores de seleção mais importantes permanecem os mesmos: especificação do material, geometria da seção transversal, engate mecânico, precisão dimensional e compatibilidade com o sistema completo de perfis de alumínio.
As seções de ruptura térmica padrão cobrem muitos projetos comuns de extrusão de alumínio. No entanto, diferentes fabricantes de extrusão podem utilizar diferentes dimensões de cavidade, geometrias de travamento e condições de montagem. Uma seção personalizada pode atender a esses requisitos não padronizados.
Um desenho de perfil de alumínio fornece informações essenciais sobre a cavidade, dimensões e estrutura de travamento. Os engenheiros podem usar essas informações para avaliar a seção transversal de poliamida necessária e identificar potenciais conflitos dimensionais.
Um perfil físico de alumínio pode fornecer informações adicionais quando os desenhos estão incompletos ou quando as dimensões reais da extrusão precisam ser verificadas.
A avaliação deve focar na largura da cavidade, profundidade, geometria do canal, superfícies de travamento e condições pretendidas de inserção e laminação.
Um processo de desenvolvimento estruturado ajuda a conectar o design de extrusão de alumínio com o perfil de poliamida acabado. Cada etapa deve ser revisada antes de passar para a próxima etapa de produção.
Um desenho de extrusão de alumínio ou perfil físico, dimensões necessárias, estrutura de travamento, especificação de material, cor e método de montagem fornecem um ponto de partida prático para avaliação técnica.
A escolha de um perfil adequado requer coordenação entre os requisitos de material e o projeto de extrusão de alumínio. Um produto que atenda à categoria de material exigida ainda pode ser inadequado se suas dimensões ou estrutura de engate não corresponderem à montagem pretendida.
Comece com a janela, porta, parede cortina ou sistema de extrusão arquitetônico pretendido. Identifique o perfil de alumínio específico e determine se a ruptura térmica é instalada em uma cavidade reta, curva, escalonada ou de formato especial.
Determine se a aplicação requer PA66 ou PA66 GF25 reforçado. Revise os requisitos mecânicos e materiais relevantes em vez de assumir que todas as formulações de poliamida possuem características idênticas.
Verifique a largura da cavidade, profundidade, espessura da tira, geometria de travamento e outras dimensões funcionais. Confirme as tolerâncias relevantes e como elas se relacionam com a extrusão de alumínio.
Avalie a resistência à tração longitudinal, resistência ao cisalhamento transversal, dureza e outras propriedades mecânicas aplicáveis. Os valores exigidos devem basear-se no sistema pretendido e nas especificações técnicas relevantes.
Considere os requisitos de inserção, laminação, resfriamento e manuseio de perfis. A tira deve corresponder ao processo de produção real e não apenas às dimensões nominais mostradas num desenho.
Confirme quais testes dimensionais e laboratoriais são relevantes para o produto. A frequência de inspeção, métodos de teste, documentação e critérios de aceitação devem ser estabelecidos de acordo com a especificação acordada.
| Categoria de seleção | Informações para confirmar |
|---|---|
| Material | PA66 ou PA66 GF25 e requisitos de materiais aplicáveis. |
| Tipo de perfil | Tipo I, Tipo C, Tipo T ou seção transversal personalizada. |
| Dimensões | Largura, espessura, altura, profundidade da cavidade e tolerâncias. |
| Propriedades Mecânicas | Requisitos de resistência à tração, resistência ao cisalhamento e dureza. |
| Propriedades Térmicas | Requisitos de condutividade térmica e comportamento dimensional. |
| Método de montagem | Condições de inserção, rolamento e engate mecânico. |
| Superfície e Cor | Aparência, cor e quaisquer requisitos especiais de acabamento. |
| Formulário de Fornecimento | Tiras retas, perfis enrolados ou comprimentos de corte especificados. |
| Documentos de Qualidade | Registros dimensionais, resultados de inspeção e relatórios de testes aplicáveis. |
O comprimento do perfil e a embalagem também devem corresponder ao arranjo de produção do cliente. Tiras retas padrão podem ser fornecidas a 6 metros por peça, enquanto perfis enrolados adequados podem ser fornecidos a 500 metros por rolo.
A forma de fornecimento apropriada depende da geometria do perfil, dos requisitos de manuseio, das condições de armazenamento e do processo de montagem posterior. Comprimentos de corte especiais e arranjos de embalagem podem ser confirmados de acordo com a configuração do produto.
Para fabricantes que avaliamTiras de ruptura térmica de poliamida, uma especificação técnica completa é mais útil do que selecionar um produto com base apenas na largura nominal ou no nome do material. Combinar a cavidade real de alumínio, os requisitos de reforço e o processo de montagem fornece uma base mais confiável para a seleção do produto.
Explore respostas para perguntas comuns sobre materiais de poliamida, PA66 GF25, estruturas de perfil, fabricação e compatibilidade de sistemas de alumínio.
Eles são perfis de polímero de engenharia instalados entre seções de alumínio separadas para fornecer separação térmica em sistemas de janelas, portas e paredes de cortina termicamente quebradas. Eles também mantêm uma conexão mecânica entre os componentes de alumínio.
PA66 GF25 é poliamida 66 reforçada com 25% de fibra de vidro em peso. O reforço melhora a rigidez e a estabilidade dimensional e atende aos requisitos mecânicos da montagem de perfis de alumínio.
A fibra de vidro aumenta a rigidez e as características estruturais do material de poliamida. Sua distribuição e orientação durante a extrusão podem influenciar a resistência longitudinal e a resistência ao cisalhamento transversal.
Os perfis I-Type possuem uma seção simples para combinar com ranhuras retas de alumínio. Os perfis do tipo C correspondem a cavidades curvas ou escalonadas, enquanto os perfis do tipo T utilizam uma estrutura de cabeça e haste. O tipo correto depende da geometria real de extrusão do alumínio.
Eles separam as seções internas e externas de alumínio com um material que possui menor condutividade térmica que o alumínio. Isto interrompe o caminho direto de transferência de calor do metal e altera o comportamento térmico da estrutura montada.
Não automaticamente. Suas características mecânicas diferem porque o reforço de fibra de vidro altera a rigidez e o comportamento dimensional do material. A seleção deve seguir o projeto do sistema de alumínio e a especificação do material exigido.
Dimensões importantes incluem largura da tira, altura, espessura, profundidade da cavidade e geometria de travamento. O desenho do perfil de alumínio ou extrusão física deve ser utilizado para confirmar a seção transversal e as tolerâncias dimensionais exigidas.
Sim. Seções transversais não padronizadas podem ser desenvolvidas de acordo com desenhos de extrusão de alumínio ou referências de perfis físicos. A personalização pode incluir dimensões, estruturas de travamento, cores, comprimentos de corte, embalagem e codificação a laser.
Os possíveis fatores incluem incompatibilidade dimensional, geometria incorreta da cavidade, tolerâncias de perfil, condição da superfície, características do material e configurações do equipamento de montagem. O perfil completo e o processo de produção devem ser avaliados para identificar a causa.
Dependendo dos requisitos aplicáveis, os testes podem incluir densidade, dureza Shore, resistência à tração longitudinal e transversal, resistência à água, envelhecimento térmico e expansão linear. As inspeções dimensionais e de superfície também são importantes durante a produção.
Sim. Perfis retos padrão podem ser fornecidos a 6 metros por peça, e perfis enrolados adequados podem ser fornecidos a 500 metros por rolo. Comprimentos de corte específicos também podem ser organizados de acordo com os requisitos do produto e do processamento.
Um desenho de extrusão de alumínio ou perfil físico, dimensões necessárias, estrutura de travamento, método de montagem, especificação de material e requisitos de cor são pontos de partida úteis para avaliação técnica e desenvolvimento de perfil.
Sim. Os perfis de poliamida podem ser integrados em montantes de paredes cortina, travessas e outras seções de alumínio separadas termicamente. Suas dimensões transversais e engate mecânico devem corresponder ao projeto específico de extrusão da parede cortina.
Desde seções padrão PA66 GF25 até perfis personalizados tipo I, tipo C, tipo T e perfis especiais, fornecemos soluções de perfil desenvolvidas em torno de dimensões de extrusão de alumínio, engate mecânico e requisitos de fabricação.
Explore nossa linha de perfis de poliamida
Contate-nospara discutir os requisitos do seu perfilA seleção final do material, as tolerâncias dimensionais, as condições de montagem e o desempenho térmico devem ser avaliados de acordo com o sistema específico de extrusão de alumínio e os requisitos técnicos aplicáveis.